
เผยแพร่เมื่อ: 11 พฤษภาคม 2569
โดย: Yanwei Hu ผู้เชี่ยวชาญด้านเทคนิคจาก Cymber Metal
อรุณสวัสดิ์ทุกท่าน
ผม Yanwei Hu จากวง Cymber Metal ครับ
เมื่อวิศวกรต้องเลือกระหว่างทองแดงเบริลเลียมกับทองแดงฟอสฟอรัสสำหรับชิ้นส่วนที่มีความแม่นยำสูง การตัดสินใจมักขึ้นอยู่กับคำถามสำคัญไม่กี่ข้อ ได้แก่ ชิ้นส่วนนี้จะทนต่อการดัดงอได้หลายล้านรอบหรือไม่? จำเป็นต้องนำกระแสไฟฟ้าโดยไม่ร้อนเกินไปหรือไม่? และสามารถคงแรงสปริงไว้ได้ภายใต้ภาระความร้อนหรือไม่?
ทองแดงเบริลเลียม C17200 และทองแดงฟอสฟอรัส C51000/C52100 เป็นโลหะผสมทองแดงที่ได้รับการพิสูจน์แล้วว่าใช้ได้ดีในตัวเชื่อมต่อ สปริง บูช และหน้าสัมผัสทางไฟฟ้า แต่โลหะผสมเหล่านี้มีข้อจำกัดอยู่บ้างไม่สามารถใช้แทนกันได้ การเลือกผิดมักนำไปสู่การสร้างต้นแบบซ้ำ การแก้ไขงาน หรือในกรณีที่แย่ที่สุดคือความล้มเหลวในการใช้งานจริง
ที่ Cymber Metal เรามีโลหะผสมทั้งสองชนิดในเกรดที่ได้รับการรับรองตามมาตรฐาน ASTM และทำการขึ้นรูปชิ้นส่วนสำเร็จรูปภายในโรงงานของเราเองทุกสัปดาห์ นี่คือสิ่งที่ข้อมูลจริงและประสบการณ์ในโรงงานแสดงให้เห็น
ความแข็งแรงเชิงกล: การเปรียบเทียบระหว่าง C17200 และ C51000 นั้นเป็นอย่างไร
ความแข็งแรงดึงและความแข็งแรงครากตามกรรมวิธีอบชุบ
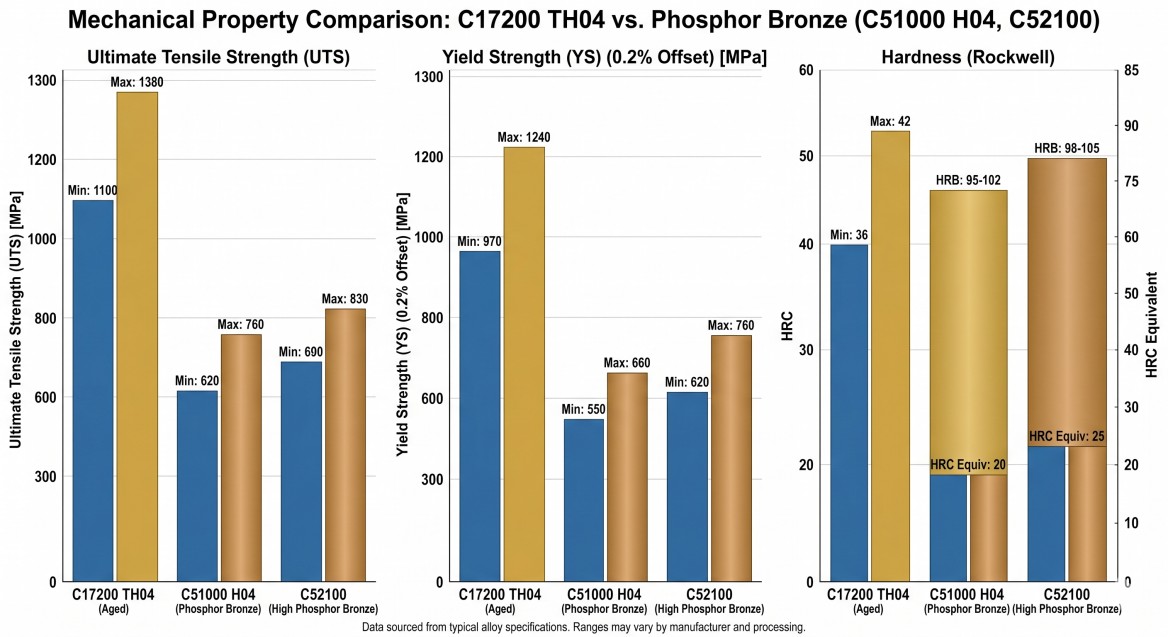
เหล็กกล้า C17200 ที่ผ่านการอบชุบความร้อนระดับสูงสุด TH04 มีความแข็งแรงดึงสูงสุด (UTS) อยู่ที่ 1240–1520 MPa (ประมาณ 180–220 ksi) และความแข็งแรงคราก (Yield Strength) สูงถึง 1210 MPa เหล็กกล้า C51000 ที่ผ่านการอบชุบความร้อนระดับแข็ง H04 มีความแข็งแรงดึงสูงสุดอยู่ที่ 550–760 MPa และเหล็กกล้า C52100 (ดีบุก 8%) มีความแข็งแรงดึงสูงกว่าเล็กน้อยที่ 690–860 MPa
ทองแดงเบริลเลียมสามารถส่งมอบได้สูงกว่า 1.4–2 เท่าความแข็งแรงดึงขึ้นอยู่กับกรรมวิธีที่นำมาเปรียบเทียบ ค่าที่ใช้งานได้จริงในการออกแบบนั้นขึ้นอยู่กับกรรมวิธีโดยสิ้นเชิง เหล็กกล้า TD02 ที่ผ่านการอบชุบแข็งจากโรงงาน และเหล็กกล้า TH04 ที่ผ่านการอบชุบจนได้ที่ จะเป็นวัสดุที่แตกต่างกันอย่างมีนัยสำคัญ แม้ว่าจะมีหมายเลข UNS เดียวกันก็ตาม
ความแข็ง ความยืดหยุ่น และผลกระทบต่อการออกแบบสปริง
ค่าโมดูลัสความยืดหยุ่นมีผลโดยตรงต่อการออกแบบสปริง C17200 มีค่าอยู่ที่ 125–131 GPa ในขณะที่ฟอสฟอร์บรอนซ์มีค่าอยู่ที่ 103–117 GPa ค่าโมดูลัสที่สูงขึ้นหมายถึงพลังงานสะสมต่อหน่วยการโก่งตัวที่มากขึ้น ทำให้ได้สปริงที่แข็งกว่าในรูปทรงเรขาคณิตเดียวกัน
ความแข็งก็บอกเล่าเรื่องราวที่คล้ายกัน: C17200 TH04 มีความแข็งระดับ Rockwell C38–44 ในขณะที่ C51000 H04 มีความแข็งระดับ Rockwell B70–85 ช่องว่างนี้ส่งผลกระทบอย่างเห็นได้ชัดต่อความต้านทานการสึกหรอของบูช
โลหะฟอสฟอร์บรอนซ์ไม่ได้แค่ "อ่อนแอกว่า" เท่านั้น แต่เป็นโลหะที่มีความแข็งแรงต่ำกว่าแต่มีความยืดหยุ่นสูงกว่า C51000 ในสภาพอบอ่อนสามารถยืดตัวได้ถึง 40–60% ในขณะที่ BeCu ที่ความแข็งแรงสูงสุดยืดตัวได้เพียง 2–15% เท่านั้น เมื่อการใช้งานของคุณต้องการรูปทรงที่แน่นหนาและรับน้ำหนักทางกลปานกลาง ความยืดหยุ่นจึงกลายเป็นคุณสมบัติที่สำคัญ
อายุการใช้งานจากความล้าและประสิทธิภาพการรับแรงแบบวัฏจักร
ขีดจำกัดความทนทานและข้อมูลเส้นโค้ง SN
ตัวเลขที่สำคัญที่สุดในการเปรียบเทียบนี้คืออายุการใช้งานจากการล้า ในการทดสอบการล้าจากการดัดหมุน โลหะผสม BeCu Alloy 25 แสดงให้เห็นถึงอายุการใช้งานจากการล้าที่ยาวนานกว่าทองแดงฟอสฟอรัสภายใต้สภาวะความเค้นแบบวงจรที่เทียบเท่ากัน โดยมักจะยาวนานกว่าหลายเท่าตัวที่ระดับความเค้นแอมพลิจูดที่เทียบเคียงกันได้
C17200 แสดงค่าความทนทานประมาณ 442 MPa ที่ 10⁷ รอบในการดัดแบบหมุนที่อุณหภูมิห้อง ลดลงเหลือประมาณ 400 MPa ที่ 350°C และ 272 MPa ที่ 450°C ซึ่งการเปลี่ยนเฟสทำให้ขอบเกรนอ่อนแอลง ในขณะที่ฟอสฟอร์บรอนซ์ไม่มีค่าความทนทานที่กำหนดไว้อย่างชัดเจนในช่วงนี้
ดูข้อมูลจาก ASM International เกี่ยวกับทองแดงเบริลเลียมเพื่อให้ได้ข้อมูลพฤติกรรมของวัสดุและข้อมูลความล้าโดยละเอียดเมื่อเปรียบเทียบโลหะผสมเหล่านี้
ความชันของเส้นโค้ง SN เป็นตัวกำหนดขอบเขตการออกแบบของคุณ เส้นโค้งของ BeCu ลดลงอย่างค่อยเป็นค่อยไป ทำให้มีอายุการใช้งานที่ยาวนานขึ้นที่ระดับความเค้นต่ำกว่า ในขณะที่ฟอสฟอร์บรอนซ์จะถึงจุดหักงอของความล้าเร็วกว่า ซึ่งหมายความว่าต้องลดความเค้นในการออกแบบลงอย่างมากเพื่อให้ได้จำนวนรอบการใช้งานตามเป้าหมายเดียวกันที่ 10 ล้านรอบ
ชุดผ่อนคลายความเครียดและชุดสปริง
การคลายความเครียดช่วยขยายข้อได้เปรียบของ BeCu ให้เหนือกว่าตัวเลขความล้าพื้นฐาน ภายใต้ภาระต่อเนื่องหรือการเปลี่ยนแปลงอุณหภูมิ ฟอสฟอร์บรอนซ์จะสูญเสียแรงสปริงไปตามเวลา แต่ BeCu ยังคงรักษาคุณสมบัติทางกลไว้ได้ที่อุณหภูมิสูงกว่า 300°C ซึ่งเป็นสิ่งสำคัญสำหรับสปริงรีเลย์ หน้าสัมผัสคอนเนคเตอร์ภายใต้การเปลี่ยนแปลงอุณหภูมิซ้ำๆ และสวิตช์ความถี่สูงที่การชำรุดของสปริงเป็นโหมดความล้มเหลวที่เกิดขึ้นจริง ไม่ใช่แค่ผลลัพธ์ในห้องปฏิบัติการ
เปรียบเทียบค่าการนำไฟฟ้าและค่าการนำความร้อน
ค่านิยมของ IACS และสิ่งที่ก่อให้เกิดช่องว่าง
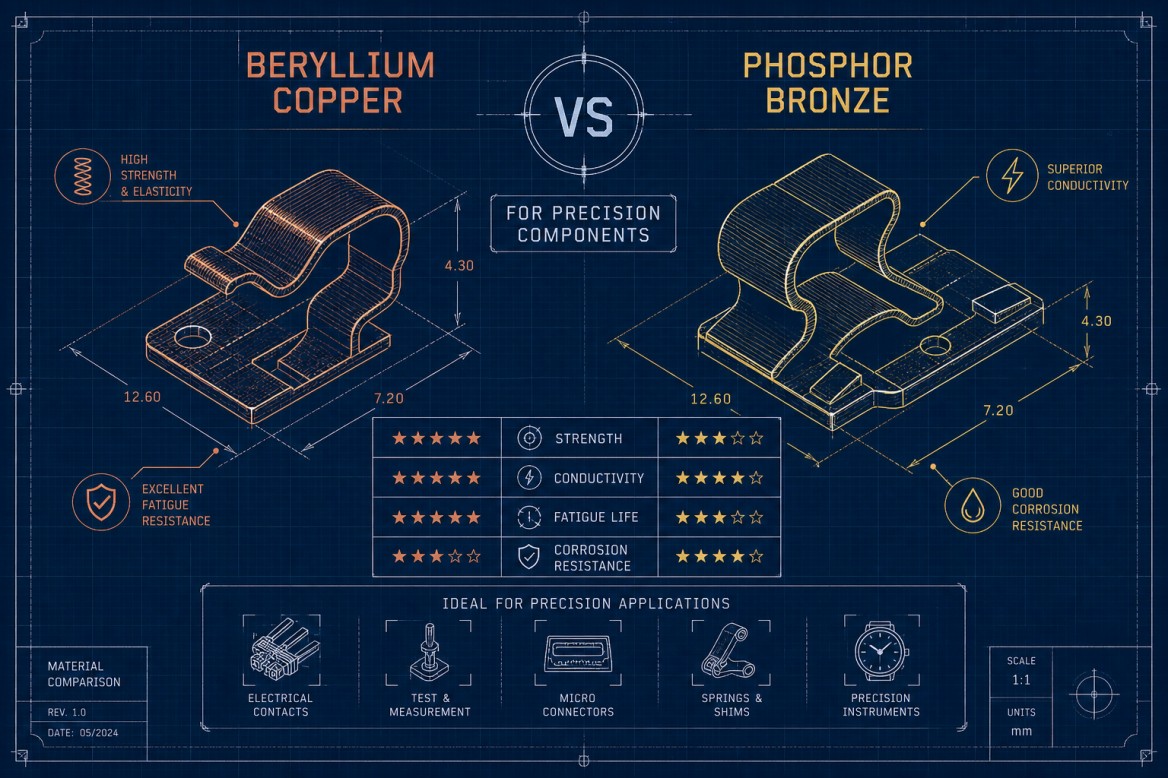
โลหะผสม C17200 ในสภาพที่ผ่านการบ่มจะให้ค่า IACS 22–60% ขึ้นอยู่กับกรรมวิธีอบชุบและรอบการบ่ม ในขณะที่โลหะผสมฟอสฟอร์บรอนซ์ C51000 โดยทั่วไปจะมีค่า IACS อยู่ระหว่าง 12–20% โดยมีค่าเฉลี่ยอยู่ที่ประมาณ 15%
ความแตกต่างนี้เกิดจากองค์ประกอบของโลหะผสมโดยตรง กล่าวคือ เบริลเลียมที่ความเข้มข้น 1.8–2% รบกวนโครงสร้างผลึกของทองแดงน้อยกว่าดีบุกที่ความเข้มข้น 5–10% เมื่อผสมกับฟอสฟอรัส ค่าการนำความร้อนเป็นไปตามความสัมพันธ์เดียวกันตามกฎของ Wiedemann-Franz จากค่า IACS เหล่านี้ โลหะผสม BeCu มีค่าการนำความร้อนประมาณ 130–170 W/m·K ในขณะที่โลหะผสมฟอสฟอรัสบรอนซ์มีค่าประมาณ 40–70 W/m·K
สำหรับภาพรวมโดยย่อเกี่ยวกับค่าการนำไฟฟ้าของทองแดงเบริลเลียมและคำแนะนำในการใช้งาน โปรดดูเอกสารสรุปนี้:ภาพรวมของ AZoM เบริลเลียมคอปเปอร์.
การจับคู่ค่าการนำไฟฟ้ากับประเภทของชิ้นส่วน
สำหรับหน้าสัมผัสและสปริงรีเลย์ที่รับกระแสไฟฟ้าปริมาณมาก ข้อดีด้านการนำไฟฟ้าของ BeCu นั้นมีประโยชน์โดยตรง การนำไฟฟ้าที่สูงขึ้นหมายถึงความร้อนที่เกิดจากความต้านทานน้อยลง ซึ่งช่วยยืดอายุการใช้งานของหน้าสัมผัสและลดความเครียดจากความร้อนที่เร่งให้เกิดความล้า
สำหรับบูชและแผ่นรองรับการสึกหรอ ค่าการนำไฟฟ้าไม่มีความสำคัญ เกณฑ์การคัดกรองนั้นง่ายมาก: ถ้าความสามารถในการนำกระแสไฟฟ้าหรือการระบายความร้อนปรากฏอยู่ในข้อกำหนด ค่าการนำไฟฟ้าจะเป็นตัวแปรในการตัดสินใจ แต่ถ้าไม่ปรากฏ ให้ตัดออกจากการเปรียบเทียบและให้ต้นทุนเป็นตัวกำหนด
ข้อกำหนดด้านความสามารถในการกลึง การขึ้นรูป และการอบชุบความร้อน
ตารางการอบชุบความร้อนและขีดจำกัดการขึ้นรูป
เหล็กกล้า C17200 ต้องผ่านกระบวนการทางความร้อนสองขั้นตอน คือ การอบอ่อนที่อุณหภูมิ 800–850°C ตามด้วยการอบชุบแข็งที่อุณหภูมิ 315°C เป็นเวลา 2–3 ชั่วโมง เพื่อให้ได้ความแข็งแรงสูงสุด กระบวนการนี้เพิ่มความซับซ้อนอย่างมาก ทั้งในเรื่องการจัดตารางเวลาเตาอบ การกำหนดเวลาการชุบเย็น และความเสี่ยงจากการอบชุบแข็งมากเกินไป
โลหะบรอนซ์ฟอสฟอรัสมีคุณสมบัติในการใช้งานได้จากการลดอุณหภูมิเพียงอย่างเดียว C51000 และ C52100 ต้องการ...ไม่มีวัฏจักรการแก่ชราไม่ว่ากรณีใดๆ ก็ตาม
สำหรับข้อมูลอ้างอิงเกี่ยวกับการอบชุบความร้อนที่เน้นการใช้งานจริงสำหรับ C17200 โปรดดูคู่มือทางเทคนิคนี้การอบชุบความร้อนของ C17200.
ขีดจำกัดการขึ้นรูปแตกต่างกันไปตามโลหะผสมและกรรมวิธีอบชุบ C17200 ขึ้นรูปได้ดีที่สุดในสภาพอบอ่อนก่อนการอบชุบแข็ง การดัดงอหลังจากอบชุบแข็งเต็มที่ในกรรมวิธีอบชุบ TH04 มีความเสี่ยงต่อการแตกร้าว โดยเฉพาะอย่างยิ่งที่รัศมีด้านนอก ทองแดงฟอสฟอรัสในกรรมวิธีอบชุบ O สามารถดัดงอรัศมีได้ถึง 0–1T ในกรรมวิธีอบชุบ H04 จะเพิ่มขึ้นเป็น 4–6T สำหรับ C510 และ 6–8T สำหรับ C521
คำแนะนำในการกลึงและข้อควรระวังเกี่ยวกับความปลอดภัยของเบริลเลียม
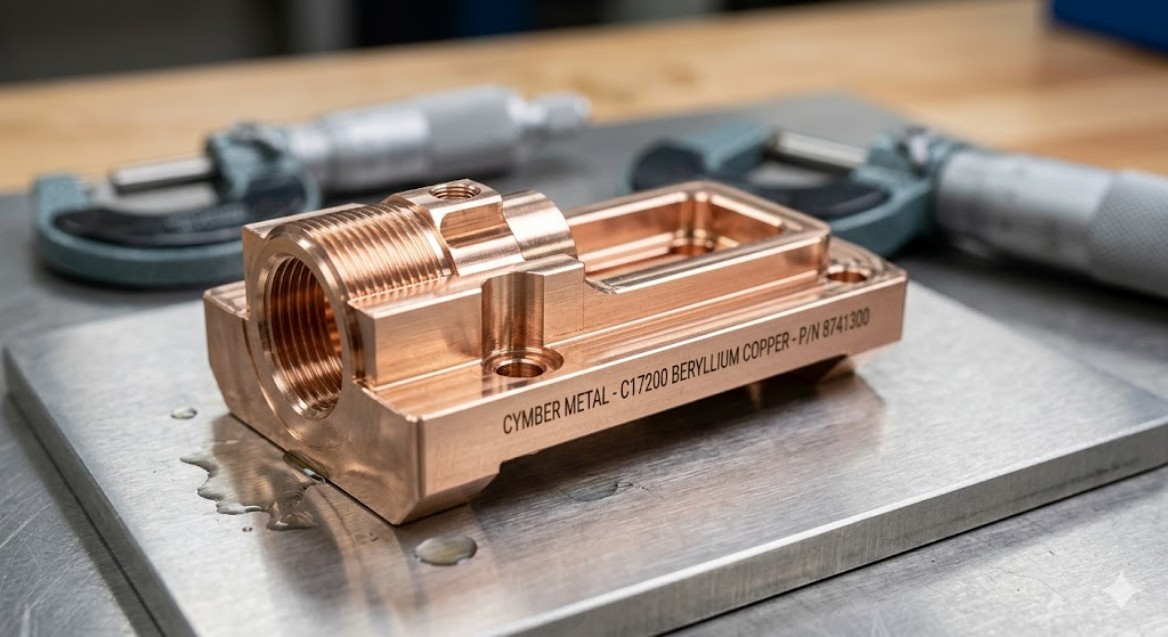
เครื่องจักร C17200 พร้อมเครื่องมือคาร์ไบด์ที่ความเร็ว 150–350 รอบต่อนาที โดยใช้สารหล่อเย็นแบบไหลท่วม ในกรณีที่กระบวนการผลิตเอื้ออำนวย ควรทำการอบชุบความร้อนก่อนใช้งาน: วัสดุที่ผ่านการอบชุบความร้อนจะอ่อนตัวลง ทำให้เกิดการขึ้นรูปเศษวัสดุที่สะอาดกว่า และยืดอายุการใช้งานของเครื่องมือได้อย่างมาก
อันตรายจากเบริลเลียมจำเป็นต้องได้รับการแก้ไขโดยตรง ไม่ใช่แค่หมายเหตุประกอบ ฝุ่นเบริลเลียมจากการกลึงโลหะผสม BeCu เป็นอันตรายร้ายแรงต่อการสูดดม และเป็นสารก่อมะเร็งที่ได้รับการยอมรับในระดับการสัมผัสเรื้อรัง ปัจจุบัน OSHA กำหนดขีดจำกัดการสัมผัสที่อนุญาตไว้ที่ 0.2 μg/m³ TWA โดยมีระดับการดำเนินการที่ 0.1 μg/m³ การระบายอากาศเฉพาะจุด การกรองอากาศ HEPA โครงสร้างปิดล้อมทางวิศวกรรม และขั้นตอนการจัดการที่ได้รับการรับรองเป็นสิ่งจำเป็น
วิศวกรที่ว่าจ้างบริษัทภายนอกให้ดำเนินการผลิตชิ้นส่วนด้วยเครื่อง CNC โดยบริษัทนั้นต้องปฏิบัติตามระเบียบข้อบังคับที่เกี่ยวข้องอยู่แล้ว จะช่วยลดภาระด้านการปฏิบัติตามข้อกำหนดด้านความปลอดภัยของโรงงานตนเองลงได้ การดำเนินงานผลิตชิ้นส่วนด้วยเครื่อง CNC ของ Cymber Metal สร้างขึ้นโดยคำนึงถึงข้อกำหนดเหล่านี้เป็นหลัก
สำหรับข้อมูลเพิ่มเติมเกี่ยวกับข้อกำหนดด้านกฎระเบียบและมาตรฐานเบริลเลียมของ OSHA โปรดดูสรุปข้อมูลอุตสาหกรรมนี้:แนวทางมาตรฐานเบริลเลียมของ OSHA.
ต้นทุน ระยะเวลานำส่ง และการจัดหาแหล่งวัตถุดิบในปี 2026
ทองแดงผสมเบอริลเลียม (BeCu) มีราคาสูงกว่าทองแดงฟอสฟอรัส (phosphor bronze) อย่างมาก โดยสูงกว่าประมาณ 25-40% ซึ่งเป็นผลมาจากความเข้มข้นของวัตถุดิบเบอริลเลียมและต้นทุนด้านกฎระเบียบในการผลิต ต้นทุนวัตถุดิบทองแดงฟอสฟอรัสเพิ่มสูงขึ้นอย่างมีนัยสำคัญตลอดปี 2025-2026 และคาดว่าราคาทองแดงและดีบุกที่สูงขึ้นจะยังคงอยู่ต่อไป อุปทานของ BeCu ตึงตัวขึ้นและระยะเวลารอคอยนานขึ้นเมื่อความต้องการจากอุตสาหกรรมยานยนต์ การบินและอวกาศ และการป้องกันประเทศ แข่งขันกันเพื่อแย่งชิงสินค้าที่มีใบรับรองเดียวกัน
สำหรับการผลิตในปริมาณน้อยถึงปานกลาง ความซับซ้อนในการจัดหาวัสดุทำให้เกิดต้นทุนแฝง การจัดหาแผ่นเหล็ก C17200 หรือ C51000 ที่ได้รับการรับรอง และการตรวจสอบคุณสมบัติของผู้ผลิตเครื่องจักร CNC แยกต่างหาก จะเพิ่มภาระงานด้านการประสานงาน จุดตรวจสอบคุณภาพเพิ่มเติม และวงจรการเปลี่ยนแปลงทางวิศวกรรมที่ช้าลง
ที่ Cymber Metal เรามีโลหะผสมทั้งสองชนิดในเกรดที่ได้รับการรับรองมาตรฐาน ASTM/AMS และผลิตชิ้นส่วนที่มีความแม่นยำสูงสำเร็จรูปภายในโรงงานแห่งเดียว คุณสามารถดูรายละเอียดเพิ่มเติมได้ที่นี่ทองแดงเบริลเลียมช่วงราคา:ผลิตภัณฑ์ทองแดงเบริลเลียมและของเราฟอสฟอร์บรอนซ์และโลหะผสมบรอนซ์ตัวเลือกที่นี่:ฟอสฟอร์บรอนซ์.
ทองแดงเบริลเลียมเทียบกับทองแดงฟอสฟอรัส – กรอบการตัดสินใจเชิงปฏิบัติ
มีสามคำถามสำคัญที่เป็นปัจจัยในการตัดสินใจเลือกโลหะผสม:
- ชิ้นส่วนนี้ต้องการความเค้นแบบวัฏจักรและอายุการใช้งานจากการล้าในระดับใด
- ชิ้นส่วนนี้รับกระแสไฟฟ้าหรือต้องการการจัดการความร้อนหรือไม่?
- ค่าความคลาดเคลื่อนของต้นทุนโดยรวมคือเท่าไร รวมทั้งค่าใช้จ่ายในการผลิตและการปฏิบัติตามกฎระเบียบด้วย?
| ประเภทแอปพลิเคชัน | โลหะผสมที่แนะนำ | เหตุผลหลัก |
|---|---|---|
| สปริงรีเลย์, หน้าสัมผัสแบบสแนปแอคชั่นความถี่สูง | ซี17200 | การเสียรูปทรงของสปริงเนื่องจากอุณหภูมิสูงเป็นรูปแบบการเสียที่พบได้บ่อยที่สุด |
| คอนเนคเตอร์ความแม่นยำสูงสำหรับสภาพแวดล้อมทางความร้อนที่ต้องการประสิทธิภาพสูง | ซี17200 | อายุการใช้งานเมื่อเกิดความล้าและค่าการนำไฟฟ้าเป็นสิ่งสำคัญทั้งคู่ |
| บูชแบริ่งและแหวนรองกันสึก | ซี51000 / ซี52100 | ความล้าและค่าการนำไฟฟ้าไม่ใช่ข้อจำกัด ต้นทุนและความสามารถในการขึ้นรูปเอื้อประโยชน์ต่อฟอสฟอร์บรอนซ์ |
| หน้าสัมผัสสปริงความถี่ต่ำ | ซี51000 / ซี52100 | จำนวนรอบการทำงานภายในขีดความสามารถของฟอสฟอร์บรอนซ์ |
| หน้าสัมผัสคอนเนคเตอร์สำหรับงานปานกลาง | หรือ (จากการวิเคราะห์) | ขึ้นอยู่กับจำนวนรอบการทำงานและภาระปัจจุบัน |
การตัดสินใจผิดพลาดที่พบบ่อยที่สุดสองประการมักเกิดขึ้นในทิศทางตรงกันข้าม: การระบุให้ใช้ฟอสฟอร์บรอนซ์สำหรับสปริงที่มีรอบการใช้งานสูงและพบว่ามันเสียหายก่อนกำหนด หรือการระบุให้ใช้ C17200 สำหรับบูชที่ไม่มีข้อกำหนดด้านการนำไฟฟ้าหรือความทนทานต่อความล้า และต้องจ่ายแพงกว่าถึง 40% โดยที่ไม่ได้ประสิทธิภาพเพิ่มขึ้นเลย
คำถามที่พบบ่อย
ทองแดงเบริลเลียมแข็งแรงกว่าทองแดงฟอสฟอรัสหรือไม่?ใช่ แตกต่างกันอย่างเห็นได้ชัด C17200 ในกรรมวิธีอบชุบ TH04 ที่ผ่านการบ่มจนถึงจุดสูงสุด มีความแข็งแรงดึงสูงสุด (UTS) อยู่ที่ 1240–1520 MPa เมื่อเทียบกับ 550–760 MPa สำหรับ C51000 ในกรรมวิธีอบชุบ H04 ซึ่งสูงกว่าประมาณ 1.4–2 เท่า ขึ้นอยู่กับกรรมวิธีอบชุบ ทองแดงฟอสฟอรัสชดเชยด้วยความยืดหยุ่นที่สูงกว่า (การยืดตัว 40–60% เทียบกับ 2–15% สำหรับ BeCu ที่ความแข็งแรงสูงสุด) ทำให้เหมาะกว่าในกรณีที่ต้องการการขึ้นรูปที่แน่นหนา
โลหะผสมชนิดใดมีอายุการใช้งานที่ดีกว่าสำหรับการใช้งานสปริงที่มีรอบการใช้งานสูง?ทองแดงเบริลเลียม C17200 มีค่าความทนทานประมาณ 442 MPa ที่ 10⁷ รอบในการดัดแบบหมุนที่อุณหภูมิห้อง ในขณะที่ทองแดงฟอสฟอรัสไม่มีค่าความทนทานที่กำหนดไว้อย่างชัดเจนที่ระดับความเค้นเทียบเท่ากัน
โลหะฟอสฟอร์บรอนซ์สามารถนำไปกลึงได้อย่างปลอดภัยโดยไม่ต้องใช้มาตรการป้องกันพิเศษหรือไม่?ใช่แล้ว โลหะฟอสฟอร์บรอนซ์ไม่ก่อให้เกิดอันตรายจากการสูดดมอย่างมีนัยสำคัญในการกลึงขึ้นรูปตามปกติ ในขณะที่ทองแดงเบริลเลียมต้องมีการควบคุมอย่างเข้มงวด (OSHA PEL 0.2 μg/m³ TWA) การว่าจ้างผู้ผลิตที่ได้รับการรับรองให้ทำการกลึงขึ้นรูปทองแดงเบริลเลียมจะช่วยลดภาระด้านการปฏิบัติตามข้อกำหนดนี้สำหรับโรงงานของคุณ
เมื่อใดที่ฟอสฟอร์บรอนซ์จึงเหมาะสมกว่าเบริลเลียมทองแดง?สำหรับงานที่ไม่มีข้อกำหนดด้านความล้าสูงหรือข้อกำหนดด้านการนำกระแสไฟฟ้าสูง เช่น บูช แหวนรองรับแรงดัน ตัวยึดขึ้นรูป หน้าสัมผัสสปริงความถี่ต่ำ ทองแดงฟอสฟอรัสโดยทั่วไปให้ประสิทธิภาพที่เพียงพอในราคาวัสดุที่ต่ำกว่า 25–40% และไม่จำเป็นต้องผ่านกระบวนการอบชุบความร้อน
ฉันสามารถสั่งทำชิ้นส่วนสำเร็จรูปจากโลหะผสมทั้งสองชนิดจากผู้ผลิตรายเดียวได้หรือไม่?ใช่แล้ว Cymber Metal มีสต็อกเหล็กกล้า C17200 และ C51000/C52100 ในเกรดที่ได้รับการรับรองมาตรฐาน ASTM/AMS และผลิตชิ้นส่วนที่มีความแม่นยำสูงสำเร็จรูปภายในบริษัท การมีซัพพลายเออร์เพียงรายเดียวทั้งด้านวัสดุและการผลิตช่วยลดต้นทุนด้านการตรวจสอบคุณสมบัติและเร่งวงจรการเปลี่ยนแปลงทางวิศวกรรม
ข้อคิดส่งท้าย
การเลือกใช้ระหว่างทองแดงเบริลเลียมและทองแดงฟอสฟอรัสสำหรับชิ้นส่วนที่มีความแม่นยำสูงนั้นขึ้นอยู่กับตัวแปรสามประการที่เกี่ยวข้องกัน ได้แก่ อายุการใช้งานจากการล้า ความสามารถในการนำไฟฟ้า และต้นทุนรวมในการเป็นเจ้าของ ทองแดงเบริลเลียมมีข้อดีในด้านความแข็งแรง อายุการใช้งานจากการล้า และการนำไฟฟ้า ในขณะที่ทองแดงฟอสฟอรัสมีข้อดีในด้านต้นทุน ความสามารถในการขึ้นรูป และความเรียบง่ายของกระบวนการผลิต
ตรวจสอบให้แน่ใจว่าโลหะผสมนั้นเหมาะสมก่อนที่จะทำการตัดโลหะ ตัวเลขข้างต้นเป็นพื้นฐานสำหรับการตัดสินใจนั้น
ที่ Cymber Metal เรามีโลหะผสมทั้งสองชนิดในสต็อกที่ผ่านการตรวจสอบแล้ว และทำการแปรรูปเป็นชิ้นส่วนสำเร็จรูปโดยไม่ต้องพึ่งผู้ผลิตรายอื่น การเลือกวัสดุที่ถูกต้องในขั้นตอนนี้จะสร้างมูลค่ามากกว่าการลดต้นทุนในขั้นตอนต่อไป
พร้อมให้เราตรวจสอบแบบร่างของคุณแล้วหรือยัง? ส่งมาได้เลย — เราจะให้คำแนะนำที่ตรงไปตรงมาและเป็นประโยชน์เกี่ยวกับโลหะผสมที่เหมาะสม ค่าความคลาดเคลื่อนที่สมจริง และกรอบเวลาที่ชัดเจน
ติดต่อเราเพื่อขอรับการสนับสนุนด้านชิ้นส่วนโลหะผสมทองแดงที่มีความแม่นยำสูง
วันที่เผยแพร่: 11 พฤษภาคม 2569