
เผยแพร่เมื่อ: 7 มิถุนายน 2569
โดย: Yanwei Hu ผู้เชี่ยวชาญด้านเทคนิคจาก Cymber Metal
อรุณสวัสดิ์ทุกท่าน
ผม Yanwei Hu จากวง Cymber Metal ครับ
เมื่อ 18 เดือนที่แล้ว บริษัทรับเหมาด้านกลาโหมของสหรัฐฯ นำชุดสปริงทองแดงเบริลเลียม C17200 ที่ชำรุดจากโมดูลอิเล็กทรอนิกส์การบินที่มีการสั่นสะเทือนสูงมาให้เรา ชิ้นส่วนดังกล่าวถูกกำหนดให้อยู่ในสภาพที่ผ่านการใช้งานมาอย่างเต็มที่ โดยมีค่าความแข็งแรงดึงสูงสุด (UTS) 1,200 MPa และควรจะทนทานต่อการใช้งาน 10^7 รอบ ที่ความเค้นสลับ 450 MPa แต่กลับชำรุดที่ 2.3 × 10^6 รอบ โดยมีรอยแตกร้าวจากความล้าแบบคลาสสิกเกิดขึ้นที่รอยเครื่องมือที่เหลือจากการกลึงแบบดั้งเดิม
ชิ้นส่วนอะไหล่ที่เราผลิตจากซี17300แผ่นโลหะ — ที่มีความแข็งแรงระบุเท่ากัน แต่มีการเติมตะกั่วในปริมาณที่ควบคุมได้เพื่อให้สามารถขึ้นรูปได้ง่าย และผ่านกระบวนการอบอ่อนและอบชุบแข็งอย่างระมัดระวัง — สามารถรับแรงได้มากกว่า 1.4 × 10^7 รอบ ในเครื่องทดสอบเดียวกัน ความแตกต่างไม่ได้อยู่ที่เกรดของโลหะผสมที่ระบุไว้ในเอกสาร แต่เป็นวิธีการแปรรูปวัสดุจากแผ่นโลหะไปจนถึงชิ้นส่วนสำเร็จรูป
ในปี 2026 เมื่อการรับแรงกระทำซ้ำสูงปรากฏขึ้นในอุปกรณ์ขับเคลื่อนด้านการบินและอวกาศ เครื่องมือขุดเจาะน้ำมันและก๊าซ ตัวเชื่อมต่อที่มีความน่าเชื่อถือสูง และกลไกการป้องกันที่มีความแม่นยำสูง วิศวกรอาวุโสจะไม่ยอมรับ "ทองแดงเบริลเลียม" เป็นข้อกำหนดทั่วไปอีกต่อไป พวกเขาต้องการ C17300 เมื่อความสามารถในการขึ้นรูป อายุการใช้งานจากการล้า และความเสถียรของมิติหลังการเสื่อมสภาพต้องมีอยู่ร่วมกัน
เหตุใด C17300 จึงมีประสิทธิภาพเหนือกว่าทองแดงเบริลเลียมเกรดอื่นๆ ภายใต้สภาวะความเค้นสูง
C17300 เป็นทองแดงเบริลเลียมความแข็งแรงสูงผสมตะกั่ว (มีเบริลเลียม 1.9% และตะกั่ว 0.4%) ตะกั่วช่วยเพิ่มประสิทธิภาพการแตกตัวของเศษโลหะและลดการสึกหรอของเครื่องมือโดยไม่ลดทอนคุณสมบัติหลักที่ทำให้ทองแดงเบริลเลียมเป็นวัสดุที่ขาดไม่ได้ในการใช้งานที่มีแรงเค้นสูง:
- ความแข็งแรงดึงสูงสุดหลังการบ่ม 1,100–1,300 MPa
- ความแข็งแรงครากโดยทั่วไปอยู่ที่ 1,000–1,150 MPa
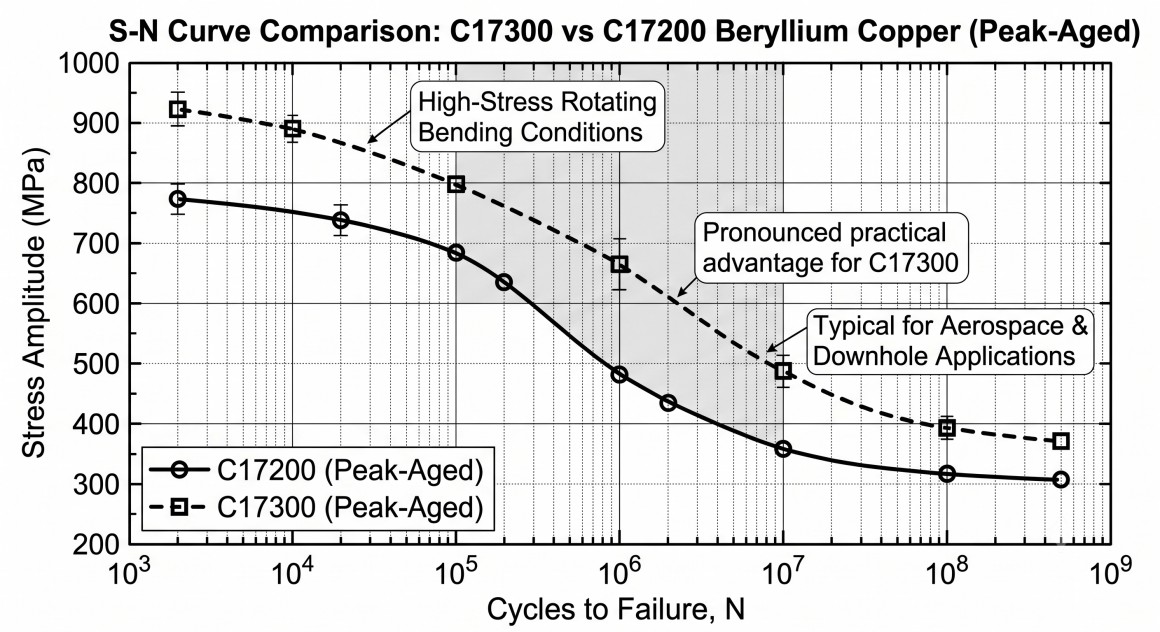
- มีค่าความทนทานต่อความล้าที่ดีเยี่ยม (มักมากกว่า 450 MPa ที่ 10^7 รอบในการดัดแบบหมุน)
- ค่าการนำไฟฟ้า 22–28 % IACS ในสภาวะสูงสุด
- ไม่ก่อให้เกิดประกายไฟและทนทานต่อการกัดกร่อนได้ดีในสภาพแวดล้อมทางทะเลและอุตสาหกรรม
เมื่อเปรียบเทียบกับ C17200 แล้ว C17300 มีคุณสมบัติในการขึ้นรูปที่ดีกว่าอย่างเห็นได้ชัด ในขณะที่ยังคงรักษาประสิทธิภาพด้านความล้าและความแข็งแรงที่เกือบจะเหมือนกัน สำหรับชิ้นส่วนที่ต้องมีการกัด เจาะ หรือทำเกลียวอย่างละเอียดก่อนการอบชุบขั้นสุดท้าย สิ่งนี้หมายถึงต้นทุนเครื่องมือที่ต่ำลง การควบคุมกระบวนการที่เข้มงวดขึ้น และชิ้นส่วนที่ถูกปฏิเสธน้อยลงโดยตรง
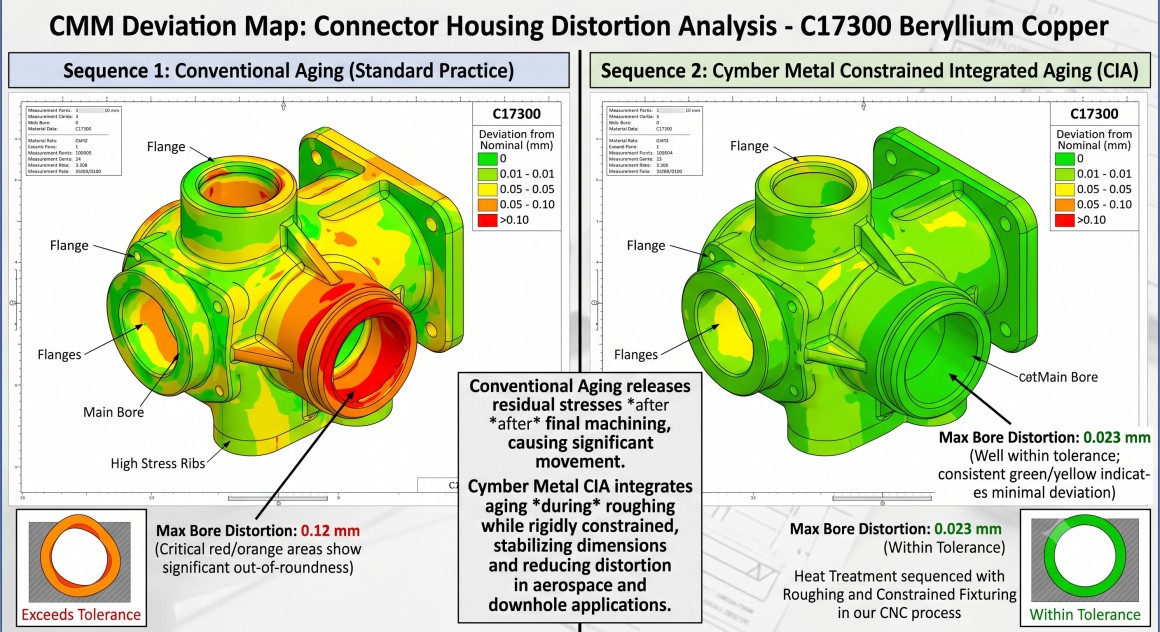
ลำดับขั้นตอนการอบชุบความร้อน: ตัวแปรที่ซ่อนเร้นซึ่งเป็นตัวกำหนดว่าค่าความคลาดเคลื่อนจะยังคงอยู่หรือไม่
ทองแดงเบริลเลียมจะแสดงคุณสมบัติทนแรงเค้นสูงได้ก็ต่อเมื่อผ่านกระบวนการอบอ่อนที่เหมาะสม (โดยทั่วไปที่อุณหภูมิ 800–850 °C) ตามด้วยการอบชุบแข็ง (315–330 °C เป็นเวลา 2–3 ชั่วโมง) ลำดับการกลึงชิ้นงานเมื่อเทียบกับรอบความร้อนเหล่านี้มีความสำคัญอย่างยิ่ง
รูปแบบความล้มเหลวที่พบได้บ่อยจากซัพพลายเออร์รายอื่นๆ:
- การกลึงชิ้นงานในสภาพที่เสื่อมสภาพแล้วอย่างสมบูรณ์ → การสึกหรอของเครื่องมือมากเกินไปและความเสี่ยงต่อความเสียหายของพื้นผิวที่ก่อให้เกิดรอยแตกร้าวจากความล้า
- การกลึงหยาบในสภาวะอบอ่อนด้วยสารละลาย จากนั้นบ่มโดยไม่มีข้อจำกัด → การบิดเบี้ยว 0.08–0.15 มม. ในรูเจาะที่มีความแม่นยำและชิ้นส่วนบาง
- การเสื่อมสภาพตามอายุเพื่อ "ฟื้นฟู" ขนาด → การสูญเสียความแข็งแรงต่อความล้าและความเสี่ยงต่อการกัดกร่อนจากความเค้น
ในของเราโรงงานเครื่องจักร CNC CYMBERเราพิจารณาการอบชุบความร้อนเป็นตัวแปรกระบวนการแบบบูรณาการ สำหรับชิ้นส่วน C17300 ที่รับแรงดึงสูง เรามักจะทำดังนี้:
- ขึ้นรูปหยาบจากแผ่นหรือแท่งโลหะที่อยู่ในสภาพอบอ่อนหรือบ่มเล็กน้อย
- ใช้กระบวนการบ่มแข็งขั้นสุดท้ายแบบควบคุม โดยใช้เครื่องมือยึดที่จำกัดขนาดที่สำคัญ
- ตกแต่งรายละเอียดที่สำคัญของเครื่องจักรให้เรียบร้อยหลังจากผ่านกระบวนการบ่มเพื่อให้ได้ความสมบูรณ์ของพื้นผิวและความคลาดเคลื่อนที่ต้องการ
วิธีการนี้โดยทั่วไปจะรักษาความคลาดเคลื่อนไว้ที่ ±0.02 มม. สำหรับรูเจาะ และ ±0.05 มม. สำหรับชิ้นส่วนบาง ในขณะที่ยังคงรักษาคุณสมบัติทางกลที่ดีที่สุดตามเกณฑ์การอบชุบอย่างสมบูรณ์
การกลึงขึ้นรูปชิ้นงาน C17300 ด้วยความแม่นยำสูง: ความปลอดภัย อายุการใช้งานของเครื่องมือ และความสมบูรณ์ของพื้นผิว
การกลึงทองแดงเบริลเลียมมีข้อกำหนดด้านความปลอดภัยที่ไม่อาจต่อรองได้: การปฏิบัติงานทั้งหมดต้องควบคุมฝุ่นเบริลเลียมในอากาศให้อยู่ต่ำกว่าขีดจำกัดการสัมผัสตามมาตรฐาน OSHA และมาตรฐานสากล โรงงานของเราติดตั้งเครื่องจักรกลแบบปิด ระบบกรองอากาศประสิทธิภาพสูง และระเบียบปฏิบัติในการจัดการที่จัดทำเป็นเอกสาร ซึ่งช่วยให้เราสามารถกลึง C17300 ได้อย่างปลอดภัยในปริมาณการผลิต
ในแง่ของกระบวนการทำงาน เครื่องจักร C17300 ทำงานได้อย่างสะอาดหมดจดเมื่อตั้งค่าพารามิเตอร์อย่างถูกต้อง:
- เครื่องมือคาร์ไบด์หรือ PCD ที่ความเร็ว 150–300 SFM พร้อมสารหล่อเย็นแรงดันสูง
- รูปทรงมุมเอียงที่เป็นบวกและขอบที่คมชัดเพื่อลดการสะสมของเศษวัสดุที่ขอบ
- การกำจัดเศษวัสดุอย่างเป็นระบบเพื่อป้องกันการตัดซ้ำของเศษวัสดุที่อาจฝังตัวและก่อให้เกิดจุดเค้นสะสม
เราสามารถบรรลุค่า Ra ≤0.6 μm บนพื้นผิวการปิดผนึกและการสัมผัสได้อย่างสม่ำเสมอ ซึ่งเป็นสิ่งสำคัญอย่างยิ่งต่อทั้งอายุการใช้งานและประสิทธิภาพทางไฟฟ้าในตัวเชื่อมต่อที่มีแรงเค้นสูง
ความสามารถแบบบูรณาการของ Cymber Metal — วัสดุ + กระบวนการ ไม่ใช่แค่สินค้าคงคลัง
วิศวกรอาวุโสให้ความสำคัญกับสิ่งหนึ่งเหนือสิ่งอื่นใด นั่นคือ ชิ้นส่วนที่ผลิตเสร็จแล้วจะตรงตามข้อกำหนดหลังจากผ่านกระบวนการทางความร้อนและทางกลทุกขั้นตอนหรือไม่ พร้อมทั้งสามารถตรวจสอบย้อนกลับได้อย่างครบถ้วนหรือไม่
เราตอบคำถามนั้นด้วยการควบคุมห่วงโซ่ทั้งหมด:
- เรามีสต็อกแผ่นเหล็ก แท่งเหล็ก แถบเหล็ก และลวด C17300 จำนวนมากในคลังสินค้าขนาด 3,200 ตัน โดยทุกชิ้นมีใบรับรองจากโรงงานและสามารถตรวจสอบย้อนกลับล็อตได้
- มีความสามารถภายในองค์กรในการจัดลำดับขั้นตอนการกลึงหยาบ การอบชุบแบบจำกัด และการกลึงละเอียดในขั้นตอนเดียวอย่างเป็นระบบ
- เอกสารประกอบครบถ้วน รวมถึงบันทึกการอบชุบความร้อน ผลการทดสอบทางกล และรายงานมิติที่ตรงตามระบบคุณภาพที่เข้มงวดที่สุดของอุตสาหกรรมการบินและอวกาศและการป้องกันประเทศ
คุณสามารถดูผลิตภัณฑ์ทองแดงเบริลเลียมทั้งหมดของเราได้ที่นี่:ผลิตภัณฑ์ทองแดงเบริลเลียม
ดูขั้นตอนการแปรรูปแผ่นและแท่ง C17300 ให้เป็นชิ้นส่วนที่มีความแม่นยำสูงและทนทานต่อความล้าได้ที่นี่:โรงงานเครื่องจักร CNC CYMBER
แนวทางการกำหนดคุณสมบัติเชิงปฏิบัติสำหรับการใช้งานที่มีความเครียดสูง
| ความต้องการ | แนวทางที่แนะนำสำหรับ C17300 | เหตุใดจึงสำคัญสำหรับงานบริการที่มีความเครียดสูง |
|---|---|---|
| คุณสมบัติทางกลสูงสุด | การอบอ่อนสารละลาย + การบ่มแบบจำกัดเพื่อให้ได้สภาวะสูงสุด | อายุการใช้งานสูงสุดเมื่อเกิดความล้าและความแข็งแรงคราก |
| ความเสถียรของมิติ | เครื่องจักรหยาบ → อายุที่จำกัด → เครื่องจักรละเอียด | คงค่าความคลาดเคลื่อน ±0.02–0.05 มม. หลังจากการเปลี่ยนแปลงอุณหภูมิ |
| ความสมบูรณ์ของพื้นผิว | คม PCD/คาร์ไบด์, Ra ≤0.6 μm, ความเค้นตกค้างแบบอัด | ป้องกันการเกิดความล้าบริเวณรอยเครื่องมือ |
| ความปลอดภัยและการปฏิบัติตามกฎระเบียบ | การตัดเฉือนแบบปิดด้วยระบบควบคุมเบริลเลียมที่มีเอกสารรับรอง | เป็นไปตามข้อกำหนดของ OSHA และ EHS ของลูกค้า |
| การตรวจสอบย้อนกลับ | เอกสาร MTR ฉบับสมบูรณ์ + บันทึกการอบชุบความร้อน + FAI | ผ่านการตรวจสอบตามมาตรฐาน AS9100 / NADCAP |
ข้อคิดส่งท้าย
ในสภาพแวดล้อมที่มีความเครียดสูง ทองแดงเบริลเลียม C17300 ไม่ได้ถูกเลือกใช้เพราะราคาต่อกิโลกรัม แต่ถูกเลือกใช้เพราะเมื่อผ่านกระบวนการผลิตที่ถูกต้อง ตั้งแต่แผ่นโลหะไปจนถึงการกลึงที่แม่นยำและการบ่มที่ควบคุมได้ จะให้คุณสมบัติที่โดดเด่นในด้านความแข็งแรง ความต้านทานต่อความล้า การนำไฟฟ้า และความเสถียรของขนาด ซึ่งวัสดุอื่น ๆ น้อยชนิดนักที่จะเทียบได้
วิศวกรที่ประสบความสำเร็จคือผู้ที่จัดการลำดับขั้นตอนทั้งหมด ตั้งแต่สภาพของวัสดุ เวลาในการอบชุบความร้อน พารามิเตอร์การตัดเฉือน และความสมบูรณ์ของพื้นผิว เป็นกระบวนการบูรณาการเดียว แทนที่จะมองว่าเป็นชุดของการส่งต่อระหว่างซัพพลายเออร์
คลังสินค้าขนาด 3,200 ตันของ Cymber Metal กระบวนการผลิต CNC ที่มีการบันทึกไว้อย่างเป็นระบบ และความสามารถในการจัดการลำดับการอบชุบความร้อนและการกลึงละเอียดในโรงงานแห่งเดียว ถูกสร้างขึ้นมาเพื่อรองรับการใช้งานที่ต้องการความแม่นยำสูงเหล่านี้โดยเฉพาะ เราไม่ได้เพียงแค่จัดหาแผ่นหรือแท่งทองแดงเบริลเลียมเท่านั้น เราส่งมอบชิ้นส่วนสำเร็จรูปที่ผ่านการรับรองความทนทานต่อความล้า พร้อมด้วยการตรวจสอบย้อนกลับและการควบคุมกระบวนการที่วิศวกรอาวุโสต้องการ
หากคุณกำลังกำหนดหรือตรวจสอบคุณสมบัติของ C17300 (หรือกำลังพิจารณา) สำหรับการใช้งานที่มีแรงเค้นสูงและวัฏจักร โปรดส่งแบบร่าง ข้อกำหนดด้านแรงเค้น และข้อจำกัดใดๆ เกี่ยวกับการอบชุบความร้อนหรือความสมบูรณ์ของพื้นผิวมาให้เรา เราจะตรวจสอบกระบวนการผลิตและแสดงให้คุณเห็นอย่างชัดเจนว่าเราควบคุมตัวแปรต่างๆ ที่กำหนดว่าชิ้นส่วนนั้นจะใช้งานได้ทนทานหรือไม่
ติดต่อเราเพื่อขอรับการสนับสนุนสำหรับแผ่นเหล็ก C17300 แท่งเหล็ก และชิ้นส่วนกลึงที่มีความแม่นยำสูง
วันที่โพสต์: 7 มิถุนายน 2026