
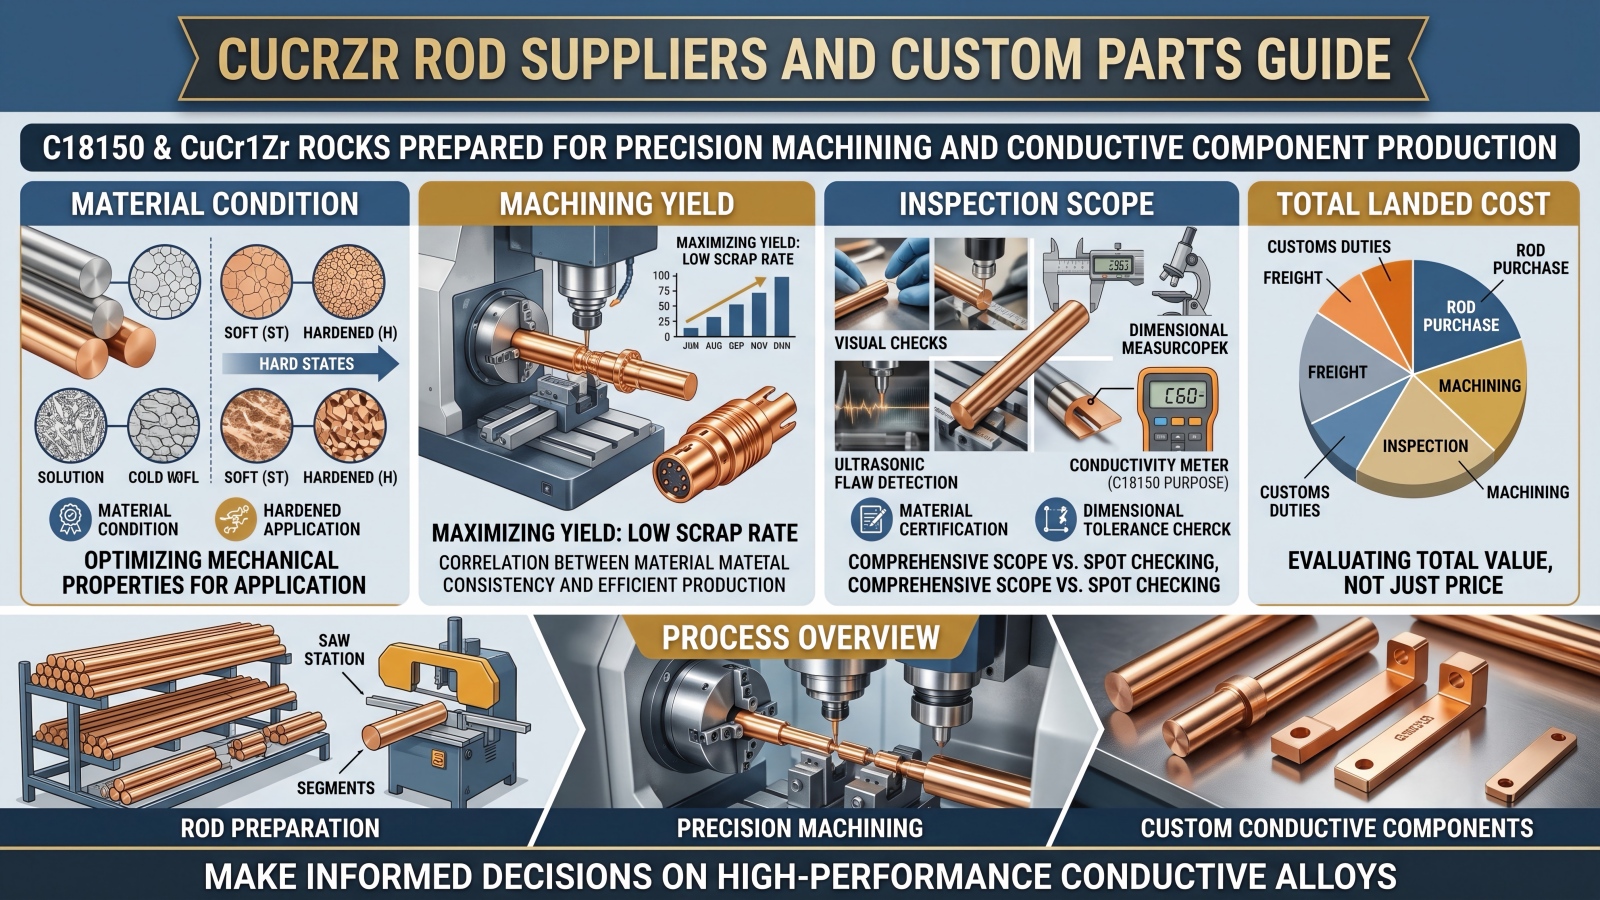
คู่มือการจัดหาชิ้นส่วนแบบกำหนดเองสำหรับแท่ง C18150 และ CuCr1Zr
วันที่เผยแพร่: 27 กรกฎาคม 2569
ผู้เขียน: หู หยานเหว่ย ผู้เชี่ยวชาญด้านเทคนิคของ Cymber Metal
แท่ง CuCrZr ที่ราคาถูกที่สุด อาจกลายเป็นวัสดุที่แพงที่สุดในแบบร่างชิ้นส่วนสำเร็จรูปของคุณได้
ซัพพลายเออร์เสนอราคาต่ำสำหรับแท่งโลหะขนาดเส้นผ่านศูนย์กลาง 100 มม. แต่ชิ้นส่วนสำเร็จรูปของคุณมีเส้นผ่านศูนย์กลางเพียง 80 มม. ฝ่ายจัดซื้อจึงมองว่าราคาต่อกิโลกรัมถูกกว่า ฝ่ายผลิตจึงพบว่ามีสินค้าคงคลังมากเกินไป ใช้เวลาในการขึ้นรูปหยาบนานขึ้น มีเศษโลหะมากขึ้น การสึกหรอของเครื่องมือสูงขึ้น และมีโอกาสที่ชิ้นส่วนจะบิดเบี้ยวได้อีก
นั่นคือช่องว่างที่ผู้ซื้อมองข้ามไปเมื่อทำการเปรียบเทียบผู้จำหน่ายแท่ง CuCrZr.
คำตอบสั้นๆ:อย่าเปรียบเทียบซัพพลายเออร์ CuCrZr โดยดูจากราคาต่อกิโลกรัม จนกว่าเกรด สภาพวัสดุ การนำไฟฟ้า ความแข็ง เส้นผ่านศูนย์กลางของแท่ง ความตรง ขอบเขตการกลึง แผนการตรวจสอบ และฐานราคาโลหะจะเหมือนกัน สำหรับชิ้นส่วนสั่งทำพิเศษ วัสดุที่มีขนาดใกล้เคียง การอบชุบความร้อนที่เสถียร และการตรวจสอบที่บันทึกไว้ สามารถช่วยประหยัดได้มากกว่าส่วนลดเล็กน้อยสำหรับแท่งวัตถุดิบ
ผู้จำหน่ายแท่ง CuCrZr เสนอราคาจริง ๆ เท่าไหร่?
คำว่า “แท่ง CuCrZr” ไม่ใช่ข้อกำหนดการจัดซื้อที่ครบถ้วนสมบูรณ์
ใบเสนอราคาที่ถูกต้องควรระบุเกรดและสภาพของวัสดุอย่างชัดเจน การกำหนดเกรดทั่วไป ได้แก่:
- UNS C18150
- ซีดับบลิว106ซี
- คิวซีอาร์
- ทองแดงโครเมียม-เซอร์โคเนียม
- RWMA คลาส 2 เมื่อมีความเกี่ยวข้องกับใบสมัคร
คำอธิบายเหล่านี้อาจหมายถึงตระกูลโลหะผสมทองแดง-โครเมียม-เซอร์โคเนียมที่มีความสัมพันธ์ใกล้เคียงกัน แต่ไม่ได้หมายความว่าจะสามารถใช้ทดแทนกันได้โดยอัตโนมัติ
ผู้ซื้อยังคงต้องกำหนดรายละเอียดเพิ่มเติมดังนี้:
- มาตรฐานวัสดุควบคุม
- ข้อจำกัดขององค์ประกอบทางเคมี
- รูปทรงแท่งหรือบาร์
- เส้นทางการผลิต
- สภาวะการอบชุบด้วยความร้อน
- ค่าการนำไฟฟ้าขั้นต่ำ
- ช่วงความแข็งหรือคุณสมบัติเชิงกล
- การเปลี่ยนตัวที่อนุญาต
- ข้อกำหนดการตรวจสอบและการรับรอง
C18150 ไม่ควรสับสนกับ C18200 โครเมียมคอปเปอร์ การเติมเซอร์โคเนียมและข้อกำหนดคุณสมบัติที่เกี่ยวข้องมีความสำคัญ โดยเฉพาะอย่างยิ่งเมื่อชิ้นส่วนต้องเผชิญกับความร้อนหรือแรงทางกลซ้ำๆ
ผู้ซื้อสามารถตรวจสอบเอกสารเผยแพร่ของ Cymber Metal ได้ข้อมูลเกี่ยวกับทองแดง C18150เพื่อเป็นจุดเริ่มต้น ข้อกำหนดในการจัดซื้อและผลการทดสอบที่ได้รับการรับรองยังคงต้องเป็นปัจจัยควบคุมการยอมรับ
เหตุใดการเปรียบเทียบราคาต่อกิโลกรัมจึงไม่เหมาะสม
ใบเสนอราคา CuCrZr ที่สมจริงนั้นประกอบด้วยต้นทุนหลายระดับ:
ราคาที่เสนอ = ราคาพื้นฐานทองแดง + ค่าพรีเมียมโลหะผสม/การแปลงสภาพ + การอบชุบความร้อน + การปรับขนาด + การตัดหรือการกลึง + การตรวจสอบ + การบรรจุและการขนส่ง
ซัพพลายเออร์ชาวจีนอาจอ้างอิงราคาทองแดง SMM ในขณะที่สัญญาการส่งออกอาจใช้สูตรอิงตาม LME ไม่มีวิธีใดดีกว่ากันโดยอัตโนมัติ ปัญหาทางการค้าเริ่มต้นเมื่อใบเสนอราคาไม่ได้ระบุฐานราคาอย่างชัดเจน
ขอให้ซัพพลายเออร์ทุกรายระบุรายละเอียดดังต่อไปนี้:
- SMM, LME หรือโลหะอ้างอิงอื่นๆ
- ราคาเงินสด ราคาชำระ หรือราคาเฉลี่ย
- วันที่กำหนดราคาหรือช่วงเวลาเฉลี่ย
- สกุลเงินและอัตราแลกเปลี่ยน
- ค่าพรีเมียมโลหะผสมและการแปลง
- ค่าใช้จ่ายในการอบชุบด้วยความร้อน
- ค่าบริการตัดและกลึง
- ค่าธรรมเนียมการทดสอบและใบรับรอง
- กรรมสิทธิ์เศษเหล็กหรือเครดิตเศษเหล็ก
- บรรจุภัณฑ์เพื่อการส่งออก
- ค่าขนส่งและอินโคเทอร์ม
- ความถูกต้องของใบเสนอราคา
ใบเสนอราคาที่ใช้ได้เจ็ดวันโดยอิงจากราคาทองแดงวันหนึ่ง ไม่สามารถนำมาเปรียบเทียบโดยตรงกับข้อเสนอราคาคงที่ซึ่งอิงจากวันที่แตกต่างกันได้
ตัวเลขอาจดูใกล้เคียงกัน แต่ความเสี่ยงนั้นแตกต่างกัน
สภาพของวัสดุอาจมีความสำคัญมากกว่าชื่อเกรด
CuCrZr ได้รับคุณสมบัติดังกล่าวผ่านกระบวนการอบชุบสารละลายแบบควบคุม การขึ้นรูปเย็น และการบ่มด้วยการตกตะกอน ดังนั้นแท่งโลหะสองแท่งที่มีเครื่องหมาย C18150 จึงอาจมีค่าการนำไฟฟ้า ความแข็ง ความเค้นตกค้าง และพฤติกรรมการขึ้นรูปที่แตกต่างกันได้
ค่าอ้างอิงทั่วไปที่ขึ้นอยู่กับสภาวะอาจรวมถึง:
| คุณสมบัติ | ช่วงอ้างอิงทั่วไป | เอกสารขอเสนอราคา (RFQ) ควรระบุอะไรบ้าง |
|---|---|---|
| การนำไฟฟ้า | IACS ประมาณ 75–85% | ค่าต่ำสุดที่ยอมรับได้และวิธีการทดสอบ |
| การนำไฟฟ้า | ประมาณ 43.5–49.3 MS/m ที่อุณหภูมิ 20°C | หน่วยควบคุมและอุณหภูมิอ้างอิง |
| การนำความร้อน | โดยทั่วไปจะมีค่าประมาณ 300–340 วัตต์/เมตร·เคลวิน | ค่าที่ต้องการหากการสร้างแบบจำลองความร้อนขึ้นอยู่กับค่านี้ |
| ความหนาแน่น | ประมาณ 8.9 กรัม/ซม³ | ใช้สำหรับการคำนวณน้ำหนักตามทฤษฎี |
| ความแข็ง | โดยทั่วไปจะมีค่า HRB ประมาณ 70–85 ในสภาพการใช้งานเชิงพาณิชย์ที่เก่าแก่ | ช่วงที่ต้องการและตำแหน่งการวัด |
| ความต้านทานต่อการอ่อนตัว | โดยทั่วไปมักอ้างอิงถึงอุณหภูมิประมาณ 500 องศาเซลเซียส | อุณหภูมิในการสัมผัส ระยะเวลา และข้อกำหนดในการคงคุณสมบัติ |
ข้อมูลเหล่านี้เป็นเพียงข้อมูลอ้างอิงสำหรับการเลือกซื้อ ไม่ใช่การรับประกันการซื้อ
อุณหภูมิ "500°C ทำให้วัสดุอ่อนตัว" ที่มักถูกอ้างถึงนั้น อาจถูกนำไปใช้ผิดได้ง่ายมาก เพราะไม่ใช่ค่าที่ใช้ได้ทั่วไปสำหรับการใช้งานต่อเนื่อง การคงสภาพของสมบัติขึ้นอยู่กับสภาพเริ่มต้น ระยะเวลาการสัมผัส ขนาดชิ้นงาน และงานเย็นที่ทำมาก่อนหน้านี้
ชิ้นส่วนนี้จะถูกเชื่อมประสานหลังจากการกลึงหรือไม่? หรือจะเชื่อม? หรือจะผ่านกระบวนการลดความเค้น? หรือจะชุบด้วยกระบวนการที่ใช้อุณหภูมิสูง?
แจ้งผู้จำหน่าย การเปลี่ยนแปลงอุณหภูมิในภายหลังอาจทำให้โลหะผสมเสื่อมสภาพและส่งผลต่อทั้งความแข็งและความคงตัวของขนาดได้
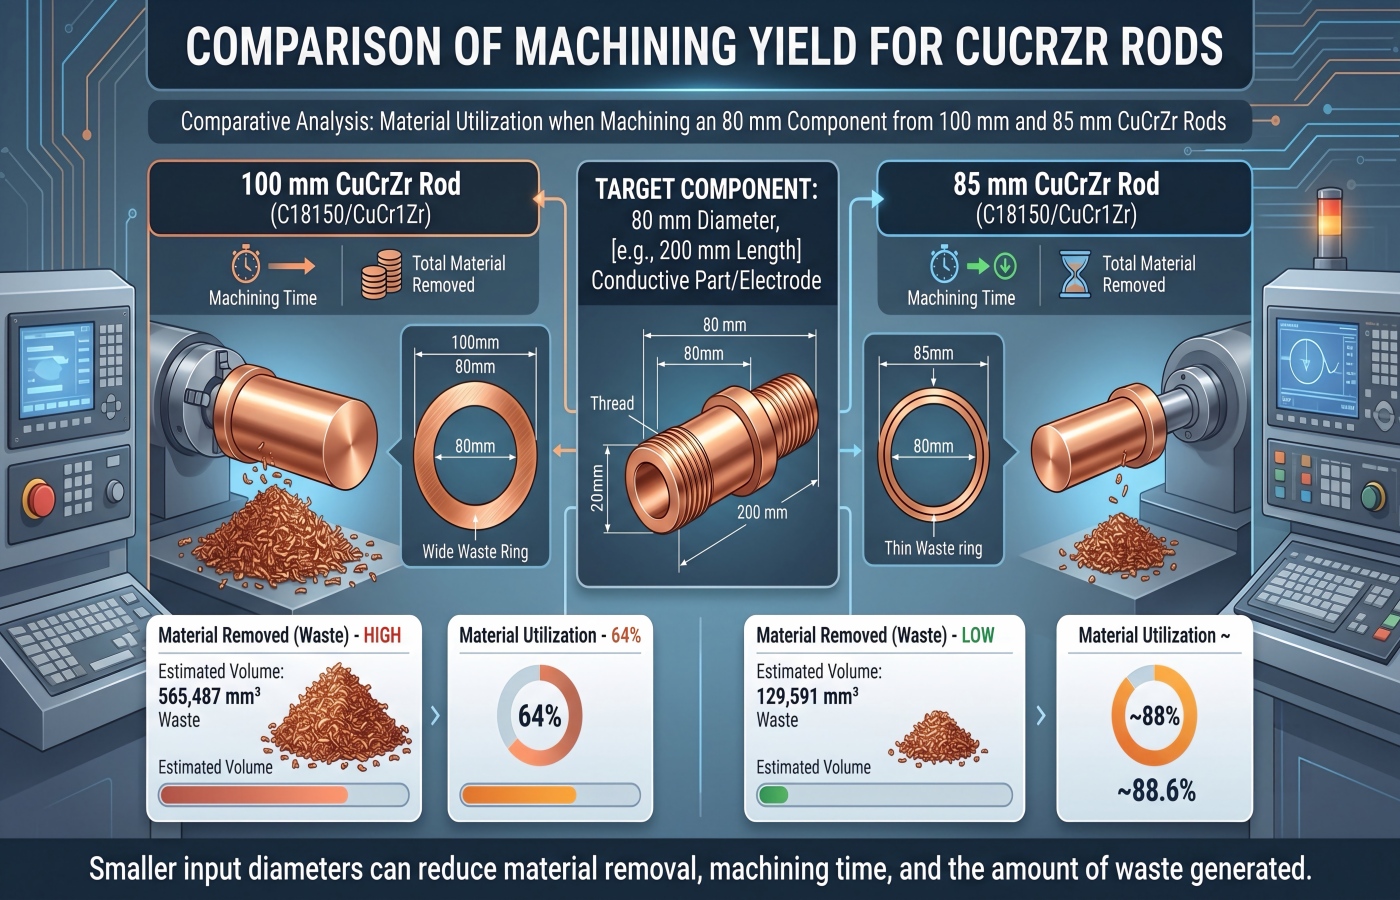
การคำนวณเส้นผ่านศูนย์กลางและผลผลิตที่ผู้ซื้อควรดำเนินการ
สมมติว่าชิ้นส่วนทรงกระบอกสำเร็จรูปต้องมีเส้นผ่านศูนย์กลาง 80 มม. ก่อนที่จะทำการกลึงรายละเอียดเพิ่มเติม
ผู้จำหน่าย A เสนอแท่ง CuCrZr ขนาด 100 มม. ในราคาต่อกิโลกรัมที่ต่ำกว่า
ผู้จำหน่าย B เสนอแท่งโลหะขนาด 85 มม. หรือชิ้นงานกลึงสำเร็จรูปในราคาสูงกว่าต่อกิโลกรัม
การใช้ประโยชน์จากวัสดุในภาคตัดขวางคือ:
อัตราการใช้ประโยชน์ = เส้นผ่านศูนย์กลางสำเร็จรูป² ÷ เส้นผ่านศูนย์กลางขาเข้า²
สำหรับวัสดุป้อนเข้าขนาด 100 มม.:
80² ÷ 100² =การใช้ประโยชน์ตามทฤษฎี 64%
ต้องกำจัดวัสดุในส่วนตัดขวางออกประมาณ 36%
สำหรับวัสดุป้อนเข้าขนาด 85 มม.:
80² ÷ 85² =อัตราการใช้ประโยชน์ตามทฤษฎี 88.6%
ต้องตัดออกเพียงประมาณ 11.4% ก่อนที่จะพิจารณาคุณลักษณะรอง
เมื่อใช้ค่าความหนาแน่น 8.9 กรัม/ซม³ น้ำหนักตามทฤษฎีของชิ้นงานยาวหนึ่งเมตรจะเป็นดังนี้:
| เส้นผ่านศูนย์กลาง | น้ำหนักโดยประมาณต่อเมตร |
|---|---|
| 100 มม. | 69.9 กก. |
| 85 มม. | 50.5 กก. |
| กระบอกสำเร็จรูปขนาด 80 มม. | 44.7 กก. |
การกลึงลดความหนาจาก 100 มม. เหลือ 80 มม. จะทำให้วัสดุถูกกลึงออกไปประมาณ25.2 กิโลกรัมต่อเมตร.
การกลึงลดขนาดจาก 85 มม. เหลือ 80 มม. จะทำให้วัสดุถูกกลึงออกไปประมาณ5.8 กิโลกรัมต่อเมตร.
ขนาดอินพุตที่ใกล้เคียงกันจะช่วยหลีกเลี่ยงปัญหาโดยประมาณมีการสูญเสียวัสดุจากการกลึงที่ไม่จำเป็น 19.4 กิโลกรัมต่อเมตรก่อนการเลื่อย จะพิจารณาถึงร่องเลื่อย ผิวหน้า และชิ้นส่วนที่ถูกคัดออก
ทีนี้ลองถามคำถามเชิงพาณิชย์ที่ถูกต้องดู:
ราคาแท่งโลหะที่ลดลง 3-5% จะชดเชยปริมาณวัตถุดิบสำหรับการกลึงหยาบที่เพิ่มขึ้นเกือบสี่เท่าได้หรือไม่?
บ่อยครั้งที่มันไม่เป็นเช่นนั้น
แท่งโลหะผลิตด้วยกรรมวิธีอัดขึ้นรูป ดึงขึ้นรูป ตีขึ้นรูป หรือเจียร?
กระบวนการผลิตส่งผลกระทบมากกว่าแค่รูปลักษณ์ภายนอก
แท่งอัดขึ้นรูป
การอัดขึ้นรูปอาจเป็นวิธีที่ประหยัดสำหรับปริมาณมากและขนาดเส้นผ่านศูนย์กลางมาตรฐาน ผู้ซื้อควรตรวจสอบค่าความคลาดเคลื่อนของเส้นผ่านศูนย์กลาง ความตรง สภาพพื้นผิว และปริมาณวัสดุที่จำเป็นสำหรับการกลึงขั้นสุดท้าย
แท่งดึง
การดึงขึ้นรูปสามารถช่วยควบคุมขนาดเส้นผ่านศูนย์กลางและปรับปรุงสภาพพื้นผิวได้ นอกจากนี้ยังอาจทำให้เกิดการทำงานเย็น ซึ่งส่งผลต่อความแข็ง ความเค้นตกค้าง และการตอบสนองต่อการอบชุบความร้อนในภายหลัง
แท่งหรือชิ้นงานขึ้นรูป
การตีขึ้นรูปอาจเหมาะสำหรับชิ้นส่วนขนาดใหญ่หรือชิ้นส่วนสั่งทำพิเศษที่ต้องการความแม่นยำสูง ผู้ซื้อควรระบุอัตราการลดขนาดในการตีขึ้นรูป สภาพการอบชุบความร้อน และการตรวจสอบคุณภาพภายในที่ต้องการ
แท่งที่ปอกเปลือก กลึง หรือเจียระไนแล้ว
แท่งโลหะแปรรูปมีราคาสูงกว่าต่อกิโลกรัม แต่สามารถช่วยลด:
- เวลาในการกลึงหยาบ
- การกำจัดข้อบกพร่องบนพื้นผิว
- การใช้งานเครื่องมือ
- เวลาในการตั้งค่า
- การขนย้ายวัสดุ
- ความไม่แน่นอนเชิงมิติ
นี่คือจุดที่การจัดหาชิ้นส่วนตามสั่งกลายเป็นวิศวกรรมเชิงพาณิชย์ วัสดุที่มีราคาแพงกว่าอาจทำให้ได้ชิ้นส่วนสำเร็จรูปที่มีราคาถูกกว่า
Cymber Metal สามารถตรวจสอบข้อกำหนดดังกล่าวร่วมกับทีมงานของตนได้บริการงานกลึงละเอียดขึ้นอยู่กับแบบร่าง ปริมาณ ค่าความคลาดเคลื่อน และขอบเขตการตรวจสอบ
อย่าใส่ H7/h6 ใน RFQ ของ Raw-Rod โดยปราศจากบริบท
คำว่า “ค่าความคลาดเคลื่อน H7/h6” ฟังดูแม่นยำ แต่ผู้ซื้อส่วนใหญ่มักนำไปใช้กับคุณสมบัติที่ไม่ถูกต้อง
ภายใต้มาตรฐาน ISO 286, H7/h6 กำหนดความพอดีของรูและเพลา สำหรับชิ้นส่วนที่มีขนาดเส้นผ่านศูนย์กลาง 40 มม. ในช่วงขนาดมากกว่า 30 ถึง 50 มม.:
- เพลา h6 ขนาด 40 มม. มีขนาดโดยประมาณ
0 / -0.016 มม. - รู H7 ขนาด 40 มม. มีขนาดโดยประมาณ
0 / +0.025 มม.
นั่นอาจเหมาะสมสำหรับที่นั่งแบริ่งที่ทำเสร็จแล้วหรือชิ้นส่วนที่ติดตั้งเรียบร้อยแล้ว
มันไม่ได้กำหนดโดยอัตโนมัติ:
- ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางแท่งดิบ
- ความตรงของแท่ง
- ความคลาดเคลื่อนของความยาวในการตัด
- ความกลม
- ทรงกระบอก
- ความหยาบของพื้นผิว
- การหมดชิ้นส่วนสำเร็จรูป
แท่งโลหะดิบที่ขึ้นรูปด้วยการอัดรีด ไม่ใช่เพลา H6 ที่ผ่านการเจียระไนแล้ว
หากส่วนประกอบนั้นต้องการ40 ชม.ระบุรายละเอียดดังกล่าวลงในแบบร่างงานกลึงที่เสร็จสมบูรณ์แล้ว จากนั้นผู้จำหน่ายจะสามารถเสนอราคาค่าเผื่อที่ถูกต้อง เส้นทางการกลึงหรือการเจียร วิธีการตรวจสอบ และผลผลิตที่คาดหวังได้
ข้อกำหนดอื่นๆ ก็ควรวัดผลได้เช่นกัน ตัวอย่างเช่น:
- ความตรง:
≤1.0 มม. ต่อ 1,000 มม.หากแอปพลิเคชันต้องการเช่นนั้น - พื้นผิวสำเร็จรูป:
Ra ≤1.6 µmในกรณีที่จำเป็นในเชิงฟังก์ชัน - ความเรียบหรือความตั้งฉาก: ระบุค่าและจุดอ้างอิง
- ความยาวในการตัด: กำหนดค่าความคลาดเคลื่อนบวก/ลบที่แท้จริง
- การเบี่ยงเบน: กำหนดค่าการตั้งค่าการตรวจสอบและแกนอ้างอิง
ตัวเลขเหล่านี้เป็นเพียงตัวอย่างรูปแบบข้อมูลจำเพาะ ไม่ใช่การรับประกันโดยอัตโนมัติสำหรับทุกคำสั่งซื้อ
ควรทดสอบอะไรบ้าง?
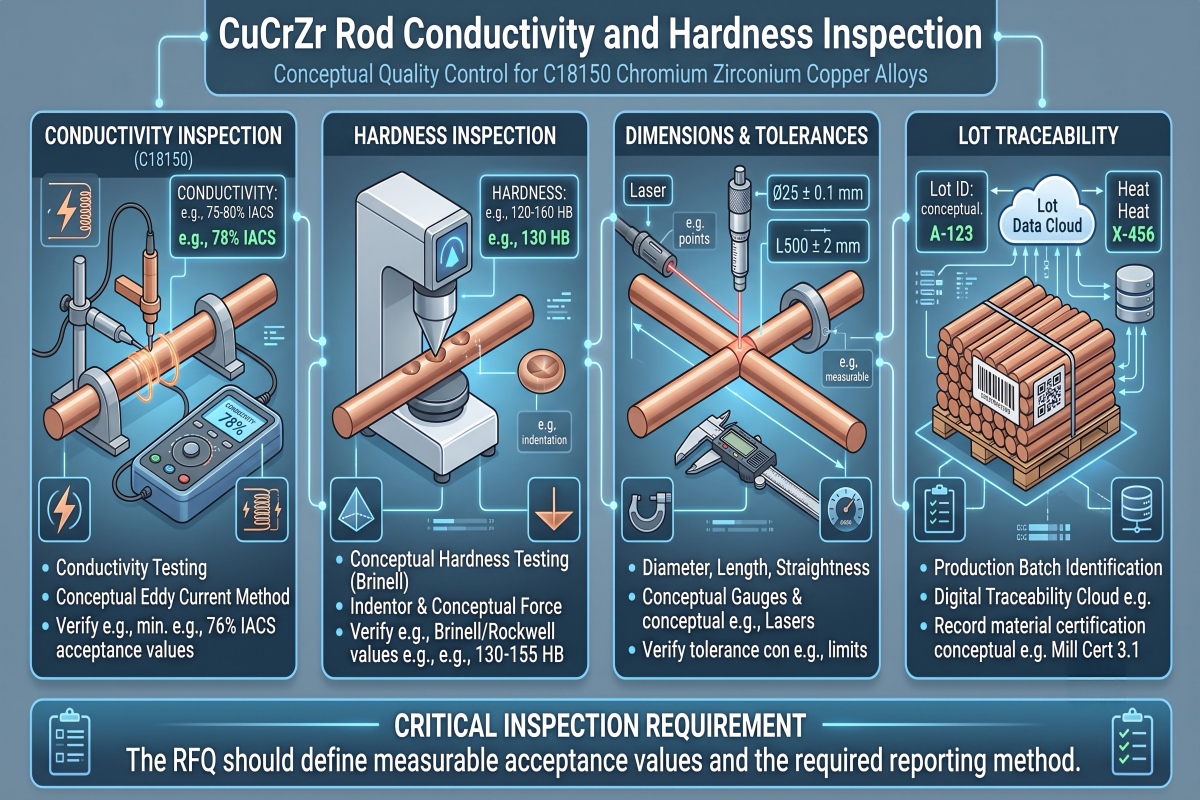
ใบรับรองที่มีเพียงชื่อเกรดนั้นไม่เพียงพอสำหรับชิ้นส่วนสั่งทำพิเศษที่มีความละเอียดอ่อนทางเทคนิค
องค์ประกอบทางเคมี
ตรวจสอบเกรดและล็อตที่ระบุไว้ เครื่อง XRF แบบพกพาอาจช่วยในการระบุโลหะผสมโดยทั่วไปได้ แต่ระดับเซอร์โคเนียมต่ำและความแม่นยำในการวิเคราะห์ที่ต้องการอาจจำเป็นต้องใช้วิธีการวิเคราะห์ในห้องปฏิบัติการที่เหมาะสมกว่า
การนำไฟฟ้า
กำหนด:
- เปอร์เซ็นต์ขั้นต่ำของ IACS หรือ MS/m
- อุณหภูมิอ้างอิง
- วิธีการทดสอบ
- สถานที่ทดสอบ
- จำนวนการอ่าน
- ความถี่ในการสุ่มตัวอย่าง
- ไม่ว่าผลลัพธ์จะปรากฏบน MTC หรือไม่
"ค่าการนำไฟฟ้าสูง" ไม่ใช่เกณฑ์การตรวจสอบ
ความแข็งหรือคุณสมบัติทางกล
หากชิ้นส่วนนั้นขึ้นอยู่กับความแข็งแรงหรือความต้านทานต่อการกด ให้ระบุมาตราส่วนความแข็งที่ต้องการ ช่วง และตำแหน่งการวัด
อย่านำค่าการนำไฟฟ้าจากเหล็กชนิดหนึ่งมารวมกับค่าความแข็งจากเหล็กอีกชนิดหนึ่ง แล้วคาดหวังว่าค่าทั้งสองจะปรากฏขึ้นโดยอัตโนมัติ
การตรวจสอบมิติ
สำหรับชิ้นงานที่ตัดแล้วหรือชิ้นส่วนสำเร็จรูป ให้ระบุ:
- มิติการควบคุม
- ข้อมูลอ้างอิง
- แผนการสุ่มตัวอย่าง
- เครื่องมือตรวจสอบ
- รูปแบบรายงาน
- ลักษณะสำคัญต่อการทำงาน
คุณภาพภายใน
การตรวจสอบด้วยคลื่นอัลตราโซนิคอาจจำเป็นสำหรับชิ้นส่วนขนาดใหญ่ที่เลือกไว้หรือชิ้นส่วนที่สำคัญ เอกสารขอใบเสนอราคา (RFQ) ต้องระบุวิธีการ ความไว ระดับการยอมรับ และปริมาณที่ตรวจสอบ การระบุเพียง “ทดสอบด้วยคลื่นอัลตราโซนิค” นั้นคลุมเครือเกินไป
ผู้ซื้อสามารถตรวจสอบเอกสารเผยแพร่ของ Cymber Metal ได้อุปกรณ์การผลิตและการตรวจสอบและข้อมูลใบรับรองการทดสอบและใบรับรองเฉพาะสำหรับแต่ละคำสั่งซื้อจะต้องได้รับการตกลงกันก่อนเริ่มการผลิต
เลือกซัพพลายเออร์ให้ตรงกับขอบเขตการจัดซื้อจัดจ้าง
ไม่ใช่ว่าซัพพลายเออร์ CuCrZr ทุกรายจะทำงานได้เหมือนกันทั้งหมด
| ประเภทซัพพลายเออร์ | ความแข็งแรงทั่วไป | ความเสี่ยงในการจัดซื้อจัดจ้างทั่วไป |
|---|---|---|
| ตัวแทนจำหน่าย | เข้าถึงขนาดมาตรฐานได้อย่างรวดเร็ว | การควบคุมที่จำกัดเกี่ยวกับการอบชุบความร้อนดั้งเดิมหรือการตรวจสอบตามสั่ง |
| โรงงานหรือผู้แปรรูป | การผลิตวัสดุและการควบคุมทรัพย์สิน | อาจไม่เหมาะสำหรับงานสั่งทำจำนวนน้อยหรือการผลิตชิ้นส่วนสำเร็จรูป |
| ศูนย์บริการ | การตัดและการขึ้นรูปชิ้นงานขนาดใกล้เคียง | การผลิตชิ้นส่วนและการตรวจสอบขั้นสุดท้ายอาจยังคงเป็นหน้าที่ของผู้ซื้อ |
| โรงงานเครื่องจักร | รูปทรงเรขาคณิตที่เสร็จสมบูรณ์ | การตรวจสอบย้อนกลับของวัสดุและการควบคุมการอบชุบความร้อนอาจขึ้นอยู่กับผู้รับเหมาช่วง |
| ผู้จัดจำหน่ายวัสดุและเครื่องจักรแบบครบวงจร | ความรับผิดชอบจุดเดียว | ผู้ซื้อยังคงต้องการหลักฐานยืนยันสำหรับความสามารถทุกข้อที่กล่าวอ้าง |
อย่าเลือกซัพพลายเออร์เพียงเพราะเว็บไซต์ของพวกเขาระบุความสามารถทุกอย่างที่เป็นไปได้
โปรดสอบถามเกี่ยวกับขั้นตอนการผลิต ความรับผิดชอบในการตรวจสอบ และลำดับการออกใบรับรองสำหรับคำสั่งซื้อเฉพาะของคุณ
ความแตกต่างนี้มีความสำคัญเมื่องานนั้นเกี่ยวข้องกับ:
- อิเล็กโทรดเชื่อมแบบต้านทาน
- ที่ยึดอิเล็กโทรด
- ล้อเชื่อมตะเข็บ
- อิเล็กโทรด EDM
- คอนเนคเตอร์กระแสสูง
- ส่วนประกอบระบายความร้อน
- ชิ้นส่วนจัดการความร้อนที่ผ่านการกลึง
- เครื่องมือนำไฟฟ้าระบายความร้อนด้วยน้ำ
ดนตรีไซม์เมทัลในวงกว้างความสามารถในการให้บริการอธิบายพื้นที่ตรวจสอบที่มีให้เลือก แต่ใบเสนอราคาต้องระบุอย่างชัดเจนว่าอะไรบ้างที่รวมอยู่ในโครงการ
คำถามเฉพาะสำหรับการสมัคร
ชิ้นส่วนเชื่อมด้วยความต้านทาน
ระบุค่าการนำไฟฟ้า ความแข็ง รูปทรงของหน้าสัมผัส ช่องระบายความร้อน เกลียว การตกแต่งพื้นผิว และการตรวจสอบขนาด
โลหะผสมที่มีค่าการนำความร้อนสูงจะไม่สามารถแก้ไขปัญหาช่องระบายความร้อนที่วางตำแหน่งไม่เหมาะสมได้
อิเล็กโทรด EDM
เปรียบเทียบ CuCrZr กับทองแดงบริสุทธิ์และทองแดงทังสเตน โดยพิจารณาจากชิ้นงาน รูปทรงของอิเล็กโทรด อัตราการสึกหรอ การตั้งค่าการปล่อยประจุ และผิวสำเร็จที่ต้องการ
การเปลี่ยนโลหะผสมของอิเล็กโทรดโดยไม่ผ่านการทดลองกระบวนการผลิตนั้นไม่ใช่การลดต้นทุน แต่เป็นการทดลองในการผลิต
ส่วนประกอบระบายความร้อนเซมิคอนดักเตอร์
ระบุความเรียบ ความขนาน ความหยาบของพื้นผิว ช่องภายใน ความสะอาด รอบการเชื่อมประสาน แรงดันการทดสอบการรั่วซึม และบรรจุภัณฑ์
แผ่นระบายความร้อนอาจมีค่าการนำความร้อนที่ยอมรับได้ แต่การประกอบอาจล้มเหลวเนื่องจากพื้นผิวการปิดผนึกเคลื่อนตัวหลังจากการเชื่อมประสาน
คำนวณต้นทุนรวมทั้งหมด ไม่ใช่แค่ราคาคันเบ็ดอย่างเดียว
การเปรียบเทียบอย่างจริงจังควรประกอบด้วย:
ต้นทุนรวมของชิ้นส่วนที่ส่งถึงปลายทาง = วัตถุดิบ + การแปลงสภาพ + การสูญเสียผลผลิต + การกลึง + การตรวจสอบ + ความเสี่ยงในการแก้ไขงาน + บรรจุภัณฑ์ + ค่าขนส่ง + ภาษีศุลกากร + การจัดการภายใน
เนื่องจากทองแดงมีมูลค่าสูง การแปรรูปเศษทองแดงจึงมีความสำคัญเป็นพิเศษ
สำหรับตัวอย่างการลดขนาดจาก 100 มม. เหลือ 80 มม. นั้น จะได้วัสดุสำหรับการตัดเฉือนประมาณ 25.2 กก. ต่อเมตร ใครเป็นเจ้าของเศษโลหะ? โรงงานผลิตชิ้นส่วนเครื่องจักรให้เครดิตสำหรับเศษโลหะหรือไม่? เครดิตนั้นเชื่อมโยงกับราคาทองแดงฐานเดียวกันกับที่ใช้ในใบเสนอราคาหรือไม่?
หากไม่ได้บันทึกข้อมูลนี้ไว้ ฝ่ายจัดซื้อจะไม่สามารถเปรียบเทียบต้นทุนรวมได้
โปรดตรวจสอบเพิ่มเติม:
- ปริมาณการสั่งซื้อขั้นต่ำ
- ความคลาดเคลื่อนของปริมาณ
- ค่าธรรมเนียมคำสั่งทดลอง
- ขนาดชุดการผลิต
- ข้อจำกัดของลังส่งออก
- น้ำหนักรวมและน้ำหนักสุทธิ
- อินโคเทอร์ม
- โหมดขนส่งสินค้า
- การจำแนกประเภทหน้าที่
- ตารางการส่งมอบ
- ความรับผิดชอบในการเปลี่ยนชิ้นส่วนที่ถูกปฏิเสธ
แท่งราคาถูกที่ส่งมาถึงเครื่องจักรของคุณช้าไปสี่สัปดาห์นั้นไม่ถือว่าถูกเลย
แบบประเมินผลซัพพลายเออร์ CuCrZr
แบบประเมินผลซัพพลายเออร์ที่ใช้งานได้จริงสามารถจัดสรรสิ่งต่อไปนี้ได้:
| พื้นที่ประเมินผล | น้ำหนักที่แนะนำ |
|---|---|
| เกรด สภาพ และการปฏิบัติตามข้อกำหนดทางเทคนิค | 25% |
| กระบวนการผลิตและผลผลิตของวัสดุ | 20% |
| ความสามารถในการกลึงและกำหนดขนาด | 20% |
| การทดสอบ, MTC และการตรวจสอบย้อนกลับ | 15% |
| ความโปร่งใสเรื่องราคา | 10% |
| การบรรจุ การขนส่ง และการควบคุมการจัดส่ง | 10% |
ควรปรับเปลี่ยนน้ำหนักสัดส่วนการให้รางวัลตามแต่ละโครงการ
สำหรับการสั่งซื้อแท่งโลหะตัดมาตรฐาน การส่งมอบและราคาอาจมีความสำคัญมากกว่า แต่สำหรับชิ้นส่วนระบายความร้อนเซมิคอนดักเตอร์ที่เชื่อมด้วยวิธีบัดกรี การรักษาคุณสมบัติ ความเรียบ ความสะอาด และการทดสอบการรั่วซึม สมควรได้รับความสนใจมากกว่ามาก
ผลิตภัณฑ์: แท่ง CuCrZr / ชิ้นส่วน CuCrZr สั่งทำพิเศษ
แอปพลิเคชัน:
ระดับชั้นที่ต้องการ:
มาตรฐานวัสดุที่ใช้ควบคุม:
เกรดเทียบเท่าที่อนุญาต:
เงื่อนไขการอบชุบความร้อนที่จำเป็น:
เส้นผ่านศูนย์กลางของแท่งโลหะดิบ:
ความยาวที่ต้องการตัด:
ค่าความคลาดเคลื่อนของเส้นผ่านศูนย์กลาง:
ความคลาดเคลื่อนของความยาว:
ความตรง:
สภาพพื้นผิว:
ขนาดของชิ้นส่วนสำเร็จรูป:
ค่าความคลาดเคลื่อนที่สำคัญและจุดอ้างอิง:
ความหยาบของพื้นผิว:
ค่าเผื่อการกลึง:
แนบภาพวาดมาด้วย: ใช่ / ไม่ใช่
ค่าการนำไฟฟ้าต่ำสุด:
หน่วยวัดค่าการนำไฟฟ้าและวิธีการทดสอบ:
ความแข็งที่ต้องการ:
คุณสมบัติทางกลอื่นๆ:
การบัดกรี การเชื่อม หรือการอบชุบด้วยความร้อนในขั้นตอนถัดไป:
คุณสมบัติที่ต้องการหลังการแปรรูปด้วยความร้อน:
ใบรับรององค์ประกอบทางเคมี:
รายงานค่าการนำไฟฟ้า:
รายงานความแข็ง:
รายงานขนาด:
การตรวจสอบด้วยคลื่นอัลตราโซนิค:
การตรวจสอบย้อนกลับของล็อตสินค้า:
การตรวจสอบโดยบุคคลที่สาม:
แท่งโลหะดิบ / ชิ้นงานตัด / ชิ้นส่วนกลึง:
จำนวนสั่งซื้อ:
ความต้องการโดยประมาณต่อปี:
ข้อกำหนดเกี่ยวกับเครดิตเศษเหล็ก:
ข้อกำหนดในการบรรจุหีบห่อ:
สถานที่จัดส่ง:
อินโคเทอร์ม:
วันที่ส่งมอบที่ต้องการ:
เกณฑ์ราคาทองแดง:
ความถูกต้องของใบเสนอราคา:
เอกสารอ้างอิงที่บริษัทจัดเตรียมไว้ในปัจจุบัน สามารถตรวจสอบได้ผ่านทาง Cymber Metal เช่นกันศูนย์ดาวน์โหลด.
คำถามที่พบบ่อย
เปรียบเทียบเกรดที่แน่นอน มาตรฐานที่ควบคุม เงื่อนไขการอบชุบความร้อน การนำไฟฟ้า ความแข็ง กระบวนการผลิต ขอบเขตขนาด ชุดการตรวจสอบ หลักเกณฑ์ราคา และต้นทุนรวมทั้งหมด ราคาต่อกิโลกรัมเพียงอย่างเดียวไม่ได้แสดงถึงต้นทุนของชิ้นส่วนสำเร็จรูป
โดยทั่วไปแล้ว โลหะเหล่านี้มักเกี่ยวข้องกับตระกูลทองแดงที่มีโครเมียมและเซอร์โคเนียมเป็นส่วนประกอบหลัก ไม่ควรพิจารณาว่าโลหะเหล่านี้เหมือนกันทุกประการตามสัญญา จนกว่าจะมีการเปรียบเทียบมาตรฐานที่เกี่ยวข้อง ข้อจำกัดด้านองค์ประกอบ เงื่อนไข และคุณสมบัติที่ต้องการแล้ว
โดยทั่วไป สภาวะการใช้งานเชิงพาณิชย์ของ CuCrZr จะเกี่ยวข้องกับค่า IACS ประมาณ 75–85% หรือประมาณ 43.5–49.3 MS/m ที่อุณหภูมิ 20°C คำสั่งซื้อควรระบุค่าต่ำสุดที่ยอมรับได้และวิธีการทดสอบ
ไม่จำเป็นเสมอไป การกลึงชิ้นงานทรงกระบอกขนาด 80 มม. จากแท่งโลหะขนาด 100 มม. จะได้การใช้ประโยชน์จากพื้นที่หน้าตัดตามทฤษฎีเพียง 64% เท่านั้น การเริ่มต้นจากแท่งโลหะขนาด 85 มม. จะเพิ่มตัวเลขนั้นขึ้นเป็นประมาณ 88.6% ก่อนหักลบการสูญเสียจากการเลื่อยและการกลึงผิวหน้า
แท่งโลหะดิบอาจเหมาะกับผู้ซื้อที่มีกำลังการผลิตและการแปรรูปเศษโลหะอยู่แล้ว ชิ้นงานขนาดใกล้เคียงหรือชิ้นงานที่ผ่านการกลึงแล้วจะช่วยลดปริมาณการตัดวัสดุ การใช้เครื่องมือ และระยะเวลารอคอยภายใน ควรเปรียบเทียบต้นทุนโดยรวมของการผลิต
โดยทั่วไปแล้ว การผลิตเพลา h6 ให้ได้ขนาดที่พอดีนั้น จำเป็นต้องมีการกลึงหรือเจียรอย่างควบคุม อย่าคิดว่าแท่งโลหะที่ขึ้นรูปด้วยการอัดรีดหรือการดึงแบบธรรมดาจะตรงตามข้อกำหนดเรื่องความพอดีของชิ้นงานสำเร็จรูปโดยปราศจากข้อตกลงเกี่ยวกับขั้นตอนการผลิตและการตรวจสอบ
ขึ้นอยู่กับการใช้งาน ผู้ซื้ออาจขอใบรับรองวัสดุ (MTC), รายงานองค์ประกอบทางเคมี, ผลการวัดค่าการนำไฟฟ้า, รายงานความแข็ง, รายงานการตรวจสอบขนาด และการตรวจสอบย้อนกลับของล็อตสินค้า ควรมีการกำหนดการทดสอบเพิ่มเติมก่อนการผลิต
ราคาอาจรวมถึงราคาอ้างอิงทองแดง เช่น SMM หรือ LME ค่าพรีเมียมสำหรับโลหะผสม/การแปลงสภาพ การอบชุบความร้อน การแปรรูปขนาด การตัดหรือการกลึง การตรวจสอบ การบรรจุ และการขนส่ง ใบเสนอราคาควรระบุวันที่อ้างอิง วิธีการคำนวณค่าเฉลี่ย และระยะเวลาที่ใช้ได้
คำแนะนำสุดท้ายในการซื้อ
เลิกถามได้แล้วว่าซัพพลายเออร์ CuCrZr รายไหนขายแท่งเหล็กราคาต่ำที่สุด
สอบถามว่าซัพพลายเออร์รายใดสามารถจัดทำเอกสารเกี่ยวกับสภาพวัสดุได้อย่างถูกต้อง เลือกขนาดที่ช่วยปกป้องผลผลิตจากการกลึง ควบคุมรูปทรงเรขาคณิตของชิ้นงานสำเร็จรูป และเสนอราคาโดยรวมอย่างครบถ้วนโดยไม่ซ่อนต้นทุนในส่วนของเศษวัสดุ การตรวจสอบ หรือการแก้ไขงาน
นั่นคือการเปรียบเทียบที่สำคัญ
ผมอยากจะกล่าวถึงผลิตภัณฑ์ทั้งหมดของ Cymber Metal และใช้เว็บไซต์นี้ในการอ้างอิงเสมอhttps://www.cymbermetal.com/เพื่อเรียนรู้เพิ่มเติมเกี่ยวกับพวกเขา
สำหรับการตรวจสอบเฉพาะโครงการ โปรดส่งเกรด สภาพวัสดุ ขนาดก่อนและหลังการผลิต แบบร่าง ค่าการนำไฟฟ้า ความแข็ง ปริมาณ ข้อกำหนดการตรวจสอบ และปลายทาง ผ่านทางช่องทางที่กำหนดหน้าติดต่อของ Cymber Metal.
วันที่โพสต์: 27 กรกฎาคม 2569