
วันที่เผยแพร่: 10 กรกฎาคม 2569
ผู้เขียน: หู หยานเหว่ย ผู้เชี่ยวชาญด้านเทคนิคของ Cymber Metal
คำตอบด่วน
ปริมาณสั่งซื้อขั้นต่ำ (MOQ) และราคาของโปรไฟล์ทองเหลืองขึ้นรูปตามสั่งนั้นขึ้นอยู่กับหลายปัจจัยมากกว่าแค่น้ำหนักรวมของคำสั่งซื้อ โดยปกติแล้วซัพพลายเออร์จะประเมินเกรดของทองเหลือง พื้นที่หน้าตัด ความซับซ้อนของโปรไฟล์ ขนาดแท่งโลหะ ผลผลิตจากการขึ้นรูป โครงสร้างแม่พิมพ์ ความคลาดเคลื่อน ความตรง ความยาว การตกแต่งพื้นผิว และข้อกำหนดในการกลึงเพิ่มเติม ต้นทุนของแม่พิมพ์มักจะคิดแยกต่างหากสำหรับโปรไฟล์ใหม่ ในขณะที่ราคาต่อหน่วยจำนวนมากจะคำนวณจากต้นทุนวัสดุ การใช้ประโยชน์ของโลหะ ความยากในการขึ้นรูป การประมวลผล การตรวจสอบ และการบรรจุหีบห่อ ผู้ซื้อสามารถลดความเสี่ยงในการจัดหาได้โดยการส่งแบบร่าง 2 มิติที่สมบูรณ์ โมเดล 3 มิติ ข้อกำหนดของโลหะผสม ความต้องการประจำปี และความคลาดเคลื่อนที่ยอมรับได้ก่อนที่จะขอใบเสนอราคา
เหตุใดการกำหนดราคาผลิตภัณฑ์ทองเหลืองขึ้นรูปตามสั่งจึงมักถูกเข้าใจผิด
โดยปกติแล้ว แท่งหรือท่อทองเหลืองมาตรฐานสามารถระบุขนาดได้จากตารางขนาดที่มีอยู่ แต่การขึ้นรูปตามสั่งนั้นแตกต่างออกไป เพราะผู้ผลิตต้องตรวจสอบก่อนว่าสามารถขึ้นรูปตามรูปทรงที่ต้องการได้อย่างสม่ำเสมอหรือไม่ และจำเป็นต้องใช้แม่พิมพ์ใหม่หรือไม่
โปรไฟล์สองแบบที่มีน้ำหนักต่อเมตรเท่ากัน อาจมีต้นทุนการผลิตที่แตกต่างกันมาก โปรไฟล์รูปสี่เหลี่ยมผืนผ้าตันแบบเรียบง่ายอาจผลิตได้ง่าย ในขณะที่โปรไฟล์กลวงผนังบางที่มีร่องลึก ความหนาของผนังไม่สม่ำเสมอ หรือรัศมีมุมแคบ อาจต้องใช้แม่พิมพ์ที่ซับซ้อนกว่า การทดลองหลายครั้ง และผลผลิตที่ต่ำกว่า
ผู้ซื้อกำลังประเมินการขึ้นรูปทองเหลืองรูปทรงพิเศษตามสั่งดังนั้นจึงควรเปรียบเทียบกระบวนการผลิตทั้งหมด ไม่ใช่เพียงแค่ราคาต่อกิโลกรัมที่เสนอมาเท่านั้น
โปรไฟล์การอัดขึ้นรูปทองเหลืองแบบกำหนดเองคืออะไร?
การขึ้นรูปโปรไฟล์ทองเหลืองตามสั่งนั้นทำได้โดยการบังคับให้แท่งทองเหลืองที่ร้อนผ่านแม่พิมพ์ที่ออกแบบมาเป็นพิเศษ แม่พิมพ์จะสร้างโปรไฟล์ต่อเนื่องที่มีหน้าตัดตามที่ต้องการ ซึ่งสามารถนำไปยืด ตัด ดึง กลึง ขัดเงา หรือปรับสภาพพื้นผิวได้
แบบฟอร์มข้อมูลส่วนตัวทั่วไป ได้แก่:
- ส่วนที่เป็นของแข็งแบบเรียบ สี่เหลี่ยมจัตุรัส สี่เหลี่ยมผืนผ้า และรูปทรงต่างๆ
- โปรไฟล์ทองเหลืองกลวง
- ช่องสัญญาณ เส้นทาง และส่วนแนะนำ
- ขอบตกแต่งทางสถาปัตยกรรมและโปรไฟล์ตกแต่ง
- ลักษณะหน้าสัมผัสทางไฟฟ้าและทางกล
- โปรไฟล์ที่มีร่อง สัน ร่อง หรือคุณลักษณะสำหรับการติดตั้ง
- ชิ้นงานขึ้นรูปใกล้เคียงรูปทรงสุดท้ายสำหรับชิ้นส่วนที่ขึ้นรูปด้วยเครื่อง CNC
เมื่อเปรียบเทียบกับการขึ้นรูปชิ้นงานที่มีรูปทรงซับซ้อนจากแท่งทองเหลืองขนาดใหญ่ การอัดขึ้นรูปสามารถลดปริมาณวัสดุที่ต้องกำจัดและเวลาในการขึ้นรูปได้ เมื่อปริมาณการสั่งซื้อมีมากพอ
บริษัท CYMBER Metal จำหน่ายอุปกรณ์โลหะโปรไฟล์ทองเหลืองอัดขึ้นรูปและผลิตภัณฑ์โลหะผสมทองเหลืองสำหรับการใช้งานในอุตสาหกรรม สถาปัตยกรรม ไฟฟ้า และงานกลึงตามสั่ง
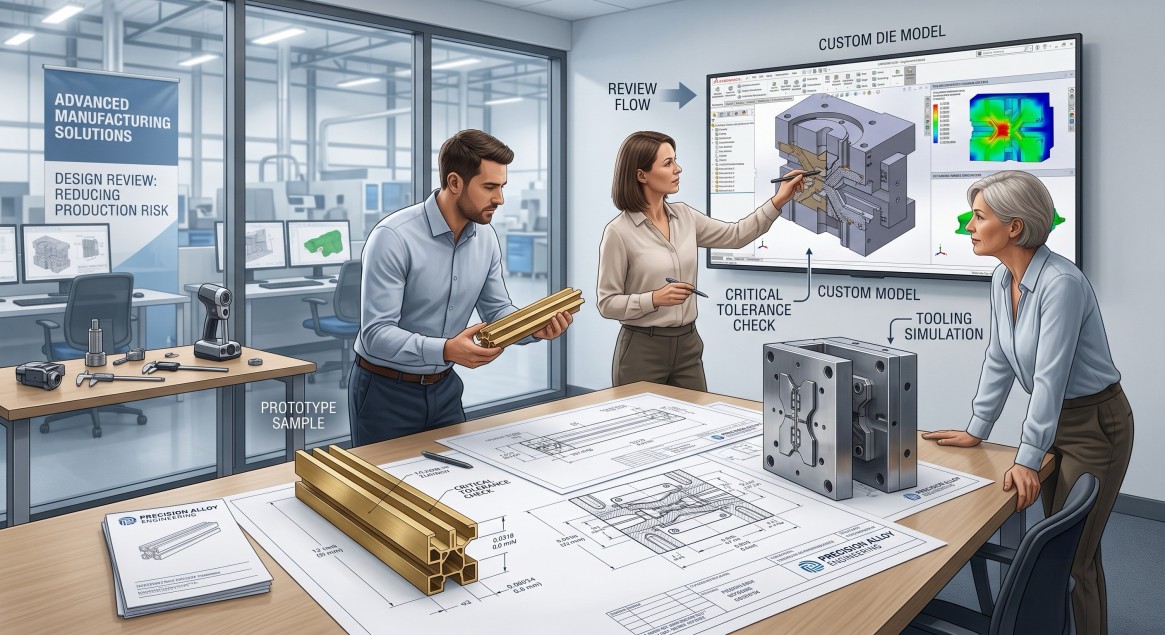
อะไรเป็นตัวกำหนดปริมาณสั่งซื้อขั้นต่ำ (MOQ) สำหรับโปรไฟล์ทองเหลืองขึ้นรูปตามสั่ง?
ไม่มีปริมาณสั่งซื้อขั้นต่ำ (MOQ) ที่แน่นอนสำหรับผลิตภัณฑ์ขึ้นรูปทองเหลืองแบบสั่งทำทุกประเภท โดยปกติแล้วผู้ผลิตจะคำนวณปริมาณการสั่งซื้อขั้นต่ำที่คุ้มค่าที่สุดจากปัจจัยการผลิตหลายประการ
1. ข้อกำหนดเกี่ยวกับแท่งโลหะและเครื่องอัดรีด
ขนาดของโปรไฟล์และพื้นที่หน้าตัดเป็นตัวกำหนดเส้นผ่านศูนย์กลางของแท่งโลหะและเครื่องอัดรีดที่เหมาะสม การผลิตแต่ละครั้งต้องใช้แท่งโลหะในปริมาณที่เพียงพอเพื่อรองรับการตั้งค่าเครื่องอัดรีด ปลายแท่งโลหะ วัสดุทดลอง การสูญเสียจากการตัดแต่ง และความยาวการอัดรีดที่คงที่
คำสั่งซื้อขนาดเล็กมากอาจทำได้ในทางเทคนิค แต่ไม่คุ้มค่าในเชิงเศรษฐกิจ เนื่องจากความสูญเสียจากการตั้งค่าถูกกระจายไปในปริมาณสินค้าสำเร็จรูปที่น้อยเกินไป
2. ความพร้อมของเกรดทองเหลือง
การกำหนดตารางการผลิตโลหะผสมเกรดทั่วไปอาจง่ายกว่าโลหะผสมเกรดหายากหรือโลหะผสมที่ใช้เฉพาะในโครงการ หากผู้จำหน่ายมีแท่งทองเหลืองที่เหมาะสมอยู่ในสต็อกอยู่แล้ว ปริมาณเริ่มต้นอาจมีความยืดหยุ่นมากขึ้น
หากเกรดที่ต้องการนั้นต้องใช้การหลอมเฉพาะหรือแท่งโลหะพิเศษ ปริมาณสั่งซื้อขั้นต่ำ (MOQ) ในทางปฏิบัติอาจเพิ่มขึ้นอย่างมาก
3. น้ำหนักโปรไฟล์ต่อเมตร
โปรไฟล์ที่มีน้ำหนักมากจะใช้ความยาวในการขึ้นรูปน้อยกว่าเพื่อให้ได้น้ำหนักรวมขั้นต่ำในการผลิต ในขณะที่โปรไฟล์ที่มีน้ำหนักเบาและผนังบางอาจต้องใช้ความยาวในการขึ้นรูปที่ยาวกว่ามากเพื่อให้ได้น้ำหนักรวมเท่ากัน
ด้วยเหตุนี้ ผู้ซื้อจึงควรระบุทั้งจำนวนชิ้นที่ต้องการและปริมาณการใช้งานที่คาดการณ์ไว้ต่อปี
4. การทดสอบแม่พิมพ์และความเสถียรของกระบวนการผลิต
โดยปกติแล้ว แม่พิมพ์ใหม่จำเป็นต้องมีการทดลองขึ้นรูปก่อน ผู้ผลิตอาจต้องปรับขนาดแม่พิมพ์ การไหลของโลหะ หรือพารามิเตอร์กระบวนการก่อนที่จะผลิตชิ้นงานที่มีรูปทรงที่ยอมรับได้
รูปทรงที่ซับซ้อนอาจต้องใช้ตัวอย่างวัสดุในการทดลองมากขึ้น ซึ่งจะทำให้ปริมาณการสั่งซื้อครั้งแรกที่คุ้มค่าทางเศรษฐกิจสูงขึ้น
5. กระบวนการแปรรูปขั้นที่สอง
การตัด การเจาะ การกัด การขัดเงา การชุบ และการบรรจุหีบห่อแต่ละชิ้น อาจทำให้เกิดข้อกำหนดเฉพาะของแต่ละล็อตได้ ปริมาณสั่งซื้อขั้นต่ำ (MOQ) สำหรับการอัดขึ้นรูปและปริมาณสั่งซื้อขั้นต่ำสำหรับชิ้นส่วนสำเร็จรูปจึงไม่เท่ากันเสมอไป
| ปัจจัย MOQ | เหตุใดจึงส่งผลต่อลำดับ | ข้อมูลที่ผู้ซื้อควรให้ |
|---|---|---|
| ทองเหลืองเกรด | ตรวจสอบความพร้อมของแท่งโลหะ | เกรดหรือทางเลือกที่ได้รับการอนุมัติ |
| ภาคตัดขวาง | กำหนดข้อกำหนดของเครื่องอัดและแม่พิมพ์ | ภาพวาด 2 มิติพร้อมระบุขนาด |
| น้ำหนักต่อเมตร | ส่งผลต่อระยะเวลาการผลิตโดยรวม | น้ำหนักที่คำนวณหรือประมาณการ |
| ความซับซ้อนของโปรไฟล์ | ส่งผลต่อการสูญเสียจากการทดลองและผลผลิตจากการอัดขึ้นรูป | โมเดล 3 มิติและคุณลักษณะที่สำคัญ |
| ความยาวของคำสั่งซื้อ | ส่งผลต่อการตัดและการยืดผม | ความยาวชิ้นส่วนและค่าความคลาดเคลื่อน |
| การดำเนินการรอง | สร้างข้อกำหนดการตั้งค่าเพิ่มเติม | รายการขั้นตอนทั้งหมด |
| ความต้องการประจำปี | ช่วยลดต้นทุนเครื่องมือและค่าติดตั้ง | พยากรณ์อากาศรายเดือนหรือรายปี |
ต้นทุนการผลิตแม่พิมพ์ขึ้นรูปทองเหลืองคำนวณอย่างไร?
ต้นทุนการผลิตแม่พิมพ์ คือ ค่าใช้จ่ายในการออกแบบ ผลิต และเตรียมแม่พิมพ์สำหรับการขึ้นรูปโลหะด้วยการอัดรีด ไม่ควรสับสนกับต้นทุนวัสดุสำหรับการสั่งซื้อจำนวนมาก
โปรไฟล์ของแข็งแบบเรียบง่าย
โปรไฟล์ที่เป็นของแข็งที่มีการกระจายความหนาของผนังที่สมดุลและรัศมีมุมที่กว้าง มักต้องการเครื่องมือที่เรียบง่ายกว่า การผลิตแม่พิมพ์และการปรับแต่งทดลองโดยทั่วไปจะคาดการณ์ได้ง่ายกว่า
ตัวอย่างเช่น แท่งเรียบ แผ่นเรียบ ราง และส่วนประกอบตกแต่งที่ไม่ซับซ้อน
โปรไฟล์กลวงและกึ่งกลวง
โปรไฟล์กลวงต้องการการควบคุมการไหลของโลหะที่ซับซ้อนกว่า การออกแบบเครื่องมือต้องสร้างโพรงภายในในขณะที่รักษาความหนาของผนังและความคงตัวของมิติไว้ได้
ดังนั้น ต้นทุนการผลิตเครื่องมือและความเสี่ยงในการทดลองจึงมักสูงกว่าเมื่อเทียบกับวัสดุที่มีรูปทรงแข็งแบบเดียวกัน
โปรไฟล์อสมมาตรที่ซับซ้อน
โปรไฟล์ที่มีร่องลึก ลิ้นบาง การกระจายมวลไม่สม่ำเสมอ หรือมีขนาดที่สำคัญหลายมิติ อาจเกิดการบิดงอ หรือการไหลของโลหะที่ไม่สม่ำเสมอได้
รูปทรงเหล่านี้อาจต้องใช้การปรับแต่งทางวิศวกรรม การแก้ไขแม่พิมพ์ และการทดลองขึ้นรูปเพิ่มเติม
ต้นทุนแม่พิมพ์ไม่ใช่ต้นทุนการพัฒนาทั้งหมด
ก่อนอนุมัติแม่พิมพ์ใหม่ ผู้ซื้อควรสอบถามว่าใบเสนอราคานั้นรวมถึงสิ่งต่อไปนี้หรือไม่:
- การออกแบบและการผลิตแม่พิมพ์
- การอัดขึ้นรูปทดลองครั้งแรก
- การแก้ไขแม่พิมพ์
- ตัวอย่างบทความฉบับแรก
- การตัดหรือการกลึงชิ้นงานตัวอย่าง
- รายงานการตรวจสอบ
- การบำรุงรักษาเครื่องมือ
- การเป็นเจ้าของเครื่องมือ
- ระยะเวลาการเก็บรักษา
- เงื่อนไขการเปลี่ยนสินค้า
ใบเสนอราคาค่าเครื่องมือที่ต่ำอาจไม่ได้รวมรายการทั้งหมดเหล่านี้ ผู้ซื้อควรเปรียบเทียบขอบเขตการพัฒนาโดยรวม
| องค์ประกอบเครื่องมือ | วัตถุประสงค์ทั่วไป | คำถามจากผู้ซื้อ |
|---|---|---|
| การออกแบบแม่พิมพ์ | ควบคุมรูปทรงของโปรไฟล์และการไหลของโลหะ | มีการตรวจสอบการออกแบบรวมอยู่ด้วยหรือไม่? |
| การผลิตแม่พิมพ์ | ผลิตเครื่องมือขึ้นรูปด้วยการอัดรีด | นี่เป็นแม่พิมพ์เฉพาะรุ่นใหม่ใช่ไหม? |
| การอัดขึ้นรูปทดลอง | ตรวจสอบความเป็นไปได้ของโปรไฟล์ | มีเอกสารทดลองใช้ให้มากแค่ไหน? |
| การแก้ไขแม่พิมพ์ | ปรับขนาดและการไหลของโลหะ | รวมรอบแก้ไขแล้วหรือไม่? |
| ตัวอย่างบทความฉบับแรก | ยืนยันโปรไฟล์ที่ได้รับการอนุมัติ | จะมีการจัดส่งตัวอย่างจำนวนกี่ชิ้น? |
| การบำรุงรักษาเครื่องมือ | รักษาความสม่ำเสมอในการผลิต | ใครเป็นผู้รับผิดชอบค่าใช้จ่ายในการบำรุงรักษาตามปกติ? |
| การเป็นเจ้าของเครื่องมือ | กำหนดสิทธิ์ในการผลิตในอนาคต | ผู้ซื้อเป็นเจ้าของเครื่องมือหรือไม่? |
| ที่เก็บเครื่องมือ | เก็บแม่พิมพ์ไว้สำหรับการสั่งซื้อซ้ำ | จะเก็บรักษาไว้นานแค่ไหน? |
สามารถลดต้นทุนการผลิตเครื่องมือได้หรือไม่?
ต้นทุนการผลิตแม่พิมพ์ควรได้รับการควบคุมด้วยการออกแบบที่ดีขึ้นและข้อกำหนดที่ชัดเจนยิ่งขึ้น ไม่ใช่ด้วยการเลือกแม่พิมพ์ที่ถูกที่สุดโดยไม่พิจารณาความเสี่ยงในการผลิต
ลดความซับซ้อนของโปรไฟล์ในส่วนที่ฟังก์ชันอนุญาต
การลดร่องที่ไม่จำเป็น ผนังที่บางมากเกินไป โพรงลึก หรือมุมภายในที่แหลมคม สามารถทำให้การผลิตแม่พิมพ์ง่ายขึ้นและมีความเสถียรมากขึ้น
การปรับเปลี่ยนการออกแบบเพียงเล็กน้อยอาจช่วยเพิ่มผลผลิตจากการขึ้นรูปด้วยการอัดรีด และประหยัดค่าใช้จ่ายในระหว่างการผลิตจำนวนมากได้มากกว่าที่ประหยัดได้จากค่าใช้จ่ายในการจัดทำแม่พิมพ์ในขั้นต้น
แยกคุณสมบัติการอัดขึ้นรูปออกจากคุณสมบัติการกลึง
ไม่จำเป็นต้องขึ้นรูปทุกส่วนประกอบในแม่พิมพ์รีดขึ้นรูปเสมอไป เช่น ร่อง รู เกลียว หรือพื้นผิวที่มีความแม่นยำสูงเฉพาะจุด อาจผลิตได้ประหยัดกว่าด้วยการใช้เครื่อง CNC ในภายหลัง
วง CYMBER Metalโรงงานผลิตชิ้นส่วนด้วยเครื่องจักร CNC ที่มีความแม่นยำสูงสามารถรองรับการตัด การเจาะ การกัด และการตกแต่งผิวแบบกำหนดเอง เมื่อชิ้นงานขึ้นรูปต้องการการประมวลผลเพิ่มเติม
ตรวจสอบค่าความคลาดเคลื่อนก่อนเปิดแม่พิมพ์
หากกำหนดค่าความคลาดเคลื่อนที่เข้มงวดในทุกมิติ ต้นทุนด้านเครื่องมือและการควบคุมกระบวนการอาจสูงขึ้นโดยไม่จำเป็น ผู้ซื้อควรระบุว่ามิติใดบ้างที่มีผลต่อการประกอบ การปิดผนึก การสัมผัส หรือลักษณะที่ปรากฏ และควรอนุญาตให้มีค่าความคลาดเคลื่อนตามมาตรฐานเชิงพาณิชย์ในส่วนอื่นๆ
ใช้ข้อมูลความต้องการรายปีในการประเมินค่าเสื่อมราคาของเครื่องมือ
แม่พิมพ์ที่ดูเหมือนมีราคาแพงสำหรับคำสั่งซื้อทดลองขนาดเล็ก อาจคุ้มค่าเมื่อนำไปใช้ในการผลิตจำนวนมาก ผู้ซื้อควรเปรียบเทียบต้นทุนแม่พิมพ์ต่อชิ้นกับปริมาณการผลิตที่คาดการณ์ไว้
การคำนวณพื้นฐานมีดังนี้:
ต้นทุนเครื่องมือต่อชิ้น = ต้นทุนเครื่องมือทั้งหมด / ปริมาณการผลิตที่คาดการณ์ไว้ตัวอย่างเช่น ปริมาณการใช้แม่พิมพ์เท่ากันจะมีผลกระทบที่แตกต่างกันอย่างมากระหว่างการผลิต 500 ชิ้นและ 50,000 ชิ้น ปริมาณการใช้แม่พิมพ์ที่แน่นอนยังคงขึ้นอยู่กับแบบร่างและขั้นตอนการผลิตจริง
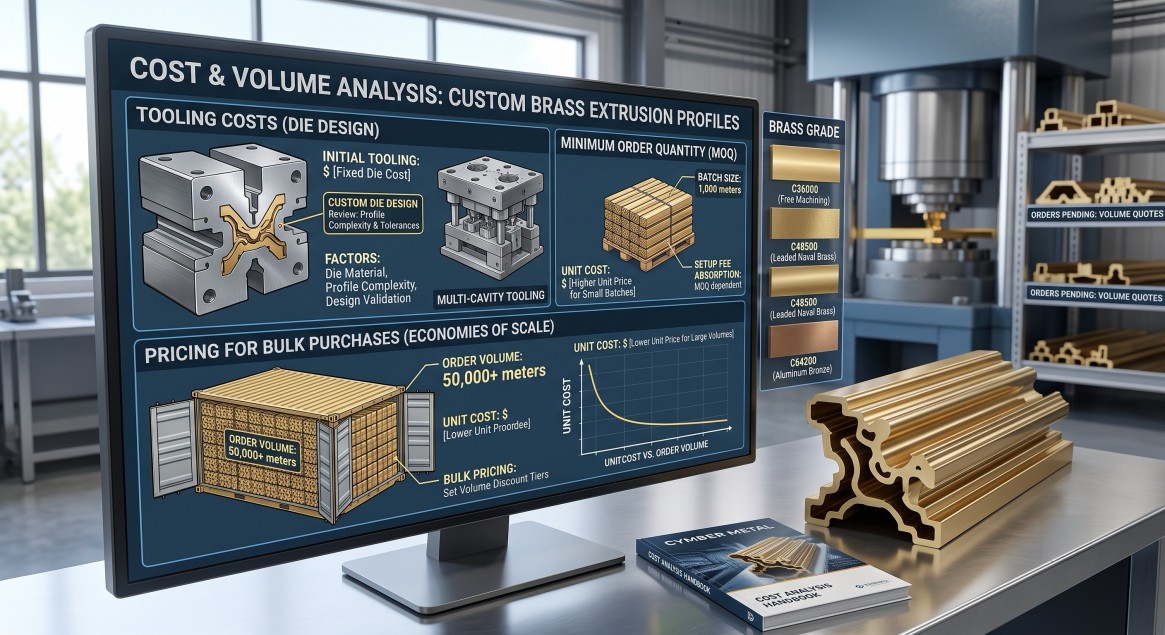
ราคาสั่งซื้อจำนวนมากคำนวณอย่างไร?
ราคาสุดท้ายของผลิตภัณฑ์โปรไฟล์ทองเหลืองขึ้นรูปตามสั่งนั้น โดยปกติแล้วจะประกอบขึ้นจากต้นทุนหลายชั้น
ราคาขายส่ง = ต้นทุนวัตถุดิบทองเหลือง + ต้นทุนการขึ้นรูปด้วยการอัดรีด + การสูญเสียผลผลิต + การยืดและตัดแต่ง + การแปรรูปขั้นที่สอง + การตรวจสอบ + การบรรจุ + การจัดสรรเครื่องมือ (ถ้ามี)ต้นทุนวัสดุทองเหลือง
เกรดของทองเหลืองและสภาวะตลาดโลหะมีผลต่อส่วนของวัตถุดิบในใบเสนอราคา ปริมาณทองแดงและสังกะสี แหล่งที่มาของแท่งโลหะ และความพร้อมของโลหะผสม ล้วนมีผลต่อต้นทุนได้
ใบเสนอราคาควรระบุว่าราคาวัสดุเป็นราคาคงที่ตลอดระยะเวลาที่กำหนด หรือจะมีการคำนวณราคาใหม่เมื่อยืนยันคำสั่งซื้อแล้ว
น้ำหนักโปรไฟล์
ผู้จำหน่ายอาจคำนวณราคาโดยใช้ค่าน้ำหนักตามทฤษฎี น้ำหนักผลิตภัณฑ์สำเร็จรูปจริง หรือน้ำหนักวัตถุดิบตั้งต้น ผู้ซื้อควรสอบถามว่าใช้วิธีใดในการคำนวณราคา
สำหรับการสั่งซื้อระยะยาว การกำหนดค่าน้ำหนักต่อเมตรที่ได้รับการอนุมัติจะช่วยให้ทั้งสองฝ่ายสามารถเปรียบเทียบปริมาณและควบคุมต้นทุนวัสดุได้
ผลผลิตจากการอัดรีด
ไม่ใช่ว่าวัตถุดิบโลหะทุกชิ้นจะกลายเป็นรูปทรงสำเร็จรูปที่ยอมรับได้ ปลายแท่งโลหะ วัสดุที่ใช้ทดลอง การสูญเสียจากการตัดแต่ง ค่าเผื่อการยืด และส่วนที่ถูกปฏิเสธ ล้วนส่งผลต่อการใช้ประโยชน์จากโลหะ
โปรไฟล์ที่ซับซ้อนหรือมีความคลาดเคลื่อนต่ำอาจให้ผลผลิตต่ำกว่าและต้นทุนการแปลงสูงกว่า
ความคลาดเคลื่อนในการตัดและความยาว
โดยปกติแล้ว การผลิตชิ้นงานที่มีความยาวไม่แน่นอนจะง่ายกว่าการผลิตชิ้นงานสั้นๆ ที่ตัดอย่างแม่นยำหลายๆ ชิ้น การตัดตามความยาวคงที่ทำให้เกิดภาระงาน เวลาในการใช้งานเครื่องจักร การสูญเสียเนื้อวัสดุ และข้อกำหนดในการตรวจสอบ
การตกแต่งพื้นผิว
การตกแต่งผิวด้วยกรรมวิธีต่างๆ เช่น การขัดผิว การแปรง การขัดเงา การลบคม การเคลือบ และฟิล์มป้องกัน มีต้นทุนที่แตกต่างกัน ชิ้นส่วนตกแต่งอาจต้องการมาตรฐานด้านรูปลักษณ์ที่เข้มงวดกว่าชิ้นส่วนอุตสาหกรรมภายใน
การกลึงขั้นที่สอง
การเจาะ การกัด การตอกเกลียว การคว้านรู และการตกแต่งผิวด้วยเครื่อง CNC สามารถเปลี่ยนชิ้นงานขึ้นรูปให้เป็นชิ้นส่วนพร้อมประกอบได้ ผู้ซื้อควรชี้แจงให้ชัดเจนว่าใบเสนอราคานั้นเป็นราคาของชิ้นงานดิบหรือชิ้นส่วนสำเร็จรูป
| ปัจจัยด้านราคา | เงื่อนไขต้นทุนที่ต่ำกว่า | เงื่อนไขต้นทุนที่สูงขึ้น |
|---|---|---|
| การออกแบบโปรไฟล์ | ส่วนตัดขวางที่เรียบง่ายและสมดุล | กลวง ผนังบาง หรือหน้าตัดไม่สมมาตร |
| ทองเหลืองเกรด | โลหะผสมที่หาได้ทั่วไป | โลหะผสมชนิดพิเศษหรือเฉพาะทาง |
| ความอดทน | ความคลาดเคลื่อนของการอัดรีดเชิงพาณิชย์ | ค่าความคลาดเคลื่อนที่เข้มงวดและสำคัญหลายค่า |
| ความยาว | ความยาวมาตรฐานหรือแบบสุ่ม | ความยาวคงที่สั้นๆ ที่มีความคลาดเคลื่อนต่ำ |
| พื้นผิว | ผิวสำเร็จแบบมิลล์ | พื้นผิวขัดเงาหรือควบคุมลักษณะภายนอก |
| กำลังประมวลผล | การอัดรีดดิบเท่านั้น | การตัดเฉือนด้วยเครื่อง CNC และการดำเนินการหลายขั้นตอน |
| การตรวจสอบ | การตรวจสอบขนาดมาตรฐาน | รายงานฉบับเต็มหรือการตรวจสอบโดยบุคคลที่สาม |
| การบรรจุหีบห่อ | แพ็คเกจมาตรฐาน | กรณีการคุ้มครองบุคคลหรือการส่งออก |
เหตุใดราคาต่อกิโลกรัมจึงอาจทำให้เข้าใจผิดได้
ราคาต่อกิโลกรัมที่ต่ำอาจไม่รวมค่าเครื่องมือ ค่ากลึง ค่าตรวจสอบ ค่าบรรจุภัณฑ์ หรือการสูญเสียผลผลิต นอกจากนี้ยังอาจหมายถึงค่าความคลาดเคลื่อนหรือข้อกำหนดพื้นผิวที่แตกต่างกันด้วย
เมื่อเปรียบเทียบราคาจากผู้จำหน่ายหลายราย ผู้ซื้อควรตรวจสอบความถูกต้องของใบเสนอราคาโดยพิจารณาจากสิ่งต่อไปนี้:
- ไม่ว่าจะระบุเกรดทองเหลืองเดียวกันหรือไม่ก็ตาม
- ไม่ว่าเครื่องมือจะรวมอยู่ในชุดหรือแยกต่างหาก
- ยอมรับขนาดและค่าความคลาดเคลื่อนที่เหมือนกันหรือไม่
- ไม่ว่าราคาจะเป็นราคาสำหรับไม้ท่อนยาวหรือไม้ที่ตัดแล้วก็ตาม
- รวมการกลึงขั้นที่สองหรือไม่
- มีการรวมรายงานการตรวจสอบไว้หรือไม่
- บรรจุภัณฑ์ตรงตามข้อกำหนดการส่งออกหรือไม่
- มีการระบุเงื่อนไขการปรับราคาโลหะไว้หรือไม่
การเปรียบเทียบที่ถูกต้องคือต้นทุนรวมของชิ้นส่วนที่ใช้งานได้และมาถึงปลายทาง ไม่ใช่แค่ราคาการขึ้นรูปต่อกิโลกรัมเท่านั้น
การสั่งซื้อตัวอย่างเทียบกับการสั่งซื้อจำนวนมาก
คำสั่งซื้อตัวอย่างครั้งแรกส่วนใหญ่ใช้เพื่อตรวจสอบแม่พิมพ์และรูปทรง ไม่ควรคาดหวังว่าจะมีราคาต่อหน่วยเท่ากับคำสั่งซื้อซ้ำที่มั่นคง
| ขั้นตอนการสั่งซื้อ | วัตถุประสงค์หลัก | ลักษณะต้นทุนทั่วไป |
|---|---|---|
| การตรวจสอบภาพวาด | ยืนยันความเป็นไปได้ในการผลิต | การประเมินทางวิศวกรรม |
| คำสั่งเครื่องมือ | ผลิตแม่พิมพ์เฉพาะ | ค่าใช้จ่ายในการพัฒนาครั้งเดียว |
| การอัดขึ้นรูปทดลอง | ตรวจสอบการไหลของโลหะและขนาด | ต้นทุนการติดตั้งสูงต่อกิโลกรัม |
| ตัวอย่างบทความฉบับแรก | ขออนุมัติจากผู้ซื้อ | การตรวจสอบและแก้ไขที่เป็นไปได้ |
| ชุดทดลอง | ตรวจสอบการประกอบและการผลิต | ปริมาณปานกลาง ต้นทุนต่อหน่วยสูง |
| การผลิตจำนวนมาก | เพื่อให้ได้ผลลัพธ์การทำซ้ำที่เสถียร | การจัดวางและการใช้ประโยชน์จากวัสดุที่ดีขึ้น |
| สั่งซื้อซ้ำ | นำแม่พิมพ์และกระบวนการที่ได้รับการอนุมัติแล้วกลับมาใช้ใหม่ | จะไม่มีการสร้างเครื่องมือใหม่ เว้นแต่จะมีการเปลี่ยนแปลงเกิดขึ้น |
ผู้ซื้อไม่ควรละเลยการอนุมัติชิ้นงานตัวอย่างแรกสำหรับชิ้นงานที่มีรูปทรงซับซ้อนเพียงเพื่อลดระยะเวลานำส่ง ขั้นตอนการผลิตตัวอย่างที่ควบคุมได้จะช่วยป้องกันการสูญเสียที่มากกว่ามากในระหว่างการผลิตจำนวนมาก
เอกสารขอใบเสนอราคา (RFQ) สำหรับการขึ้นรูปทองเหลืองควรมีข้อมูลอะไรบ้าง?
เอกสารขอใบเสนอราคา (RFQ) ที่ครบถ้วนสมบูรณ์จะช่วยให้ผู้จำหน่ายสามารถตรวจสอบความเป็นไปได้และเสนอราคาโดยมีข้อสันนิษฐานน้อยลง
ข้อมูลทางเทคนิคที่จำเป็น
- ภาพวาด 2 มิติ ที่มีขนาดครบถ้วน
- โมเดล 3 มิติ (ถ้ามี)
- ทองเหลืองเกรด
- ประเภทของโปรไฟล์: แบบตัน แบบกลวง หรือแบบกึ่งกลวง
- ขนาดวิกฤตและค่าความคลาดเคลื่อน
- ข้อกำหนดเรื่องความตรงและการบิด
- ความยาวในการตัดและความคลาดเคลื่อนของความยาว
- การตกแต่งพื้นผิว
- การกลึงขั้นที่สอง
- ข้อกำหนดการตรวจสอบและเอกสาร
- วิธีการบรรจุ
ข้อมูลเชิงพาณิชย์ที่จำเป็น
- ปริมาณทดลอง
- ปริมาณการสั่งซื้อครั้งแรกจำนวนมาก
- การพยากรณ์ประจำปี
- สถานที่จัดส่ง
- วันที่ส่งมอบที่ต้องการ
- ความคาดหวังในการเป็นเจ้าของเครื่องมือ
- สกุลเงินอ้างอิง
- ข้อกำหนดความถูกต้องของราคา
ผู้ซื้อสามารถส่งคำขอต่อไปนี้ได้:
โปรดเสนอราคาเครื่องมือขึ้นรูปใหม่แยกต่างหากจากการผลิตโปรไฟล์ ใบเสนอราคาควรระบุเกรดทองเหลือง น้ำหนักโปรไฟล์ต่อเมตร ปริมาณสั่งซื้อขั้นต่ำ (MOQ) ปริมาณทดลอง ราคาขายส่ง ระยะเวลานำส่งแม่พิมพ์ ระยะเวลานำส่งตัวอย่าง ระยะเวลานำส่งการผลิตจำนวนมาก รวมถึงการแก้ไขแม่พิมพ์ เอกสารการตรวจสอบ และบรรจุภัณฑ์เพื่อการส่งออกคำถามที่ควรพิจารณาก่อนจ่ายเงินซื้อแม่พิมพ์ใหม่
ก่อนเปิดแม่พิมพ์ขึ้นรูปใหม่ ผู้ซื้อควรสอบถามสิ่งต่อไปนี้:
- ทางผู้จำหน่ายได้ตรวจสอบแบบร่างเพื่อประเมินความเป็นไปได้ในการขึ้นรูปด้วยการอัดรีดแล้วหรือไม่?
- สามารถควบคุมค่าความคลาดเคลื่อนได้ด้วยกระบวนการอัดขึ้นรูป หรือจำเป็นต้องใช้การกลึงขึ้นรูป?
- แม่พิมพ์ที่เสนอราคานั้นเป็นแบบตัน แบบกลวง หรือแบบหลายชิ้นส่วน?
- มีการแก้ไขแม่พิมพ์กี่ครั้ง?
- หลังจากชำระเงินแล้ว ใครจะเป็นเจ้าของแม่พิมพ์?
- แม่พิมพ์นี้สามารถใช้ได้เฉพาะกับคำสั่งซื้อของผู้ซื้อรายนี้เท่านั้นหรือไม่?
- จะเก็บรักษาไว้นานแค่ไหน?
- จะเกิดอะไรขึ้นหากตัวอย่างแรกไม่ตรงตามแบบที่อนุมัติไว้?
- หากแบบร่างเปลี่ยนไป จำเป็นต้องใช้แม่พิมพ์ใหม่หรือไม่?
- จะมีรายงานขนาดแนบมาพร้อมกับตัวอย่างหรือไม่?
ควรตกลงรายละเอียดเหล่านี้เป็นลายลักษณ์อักษรก่อนเริ่มกระบวนการผลิตเครื่องมือ
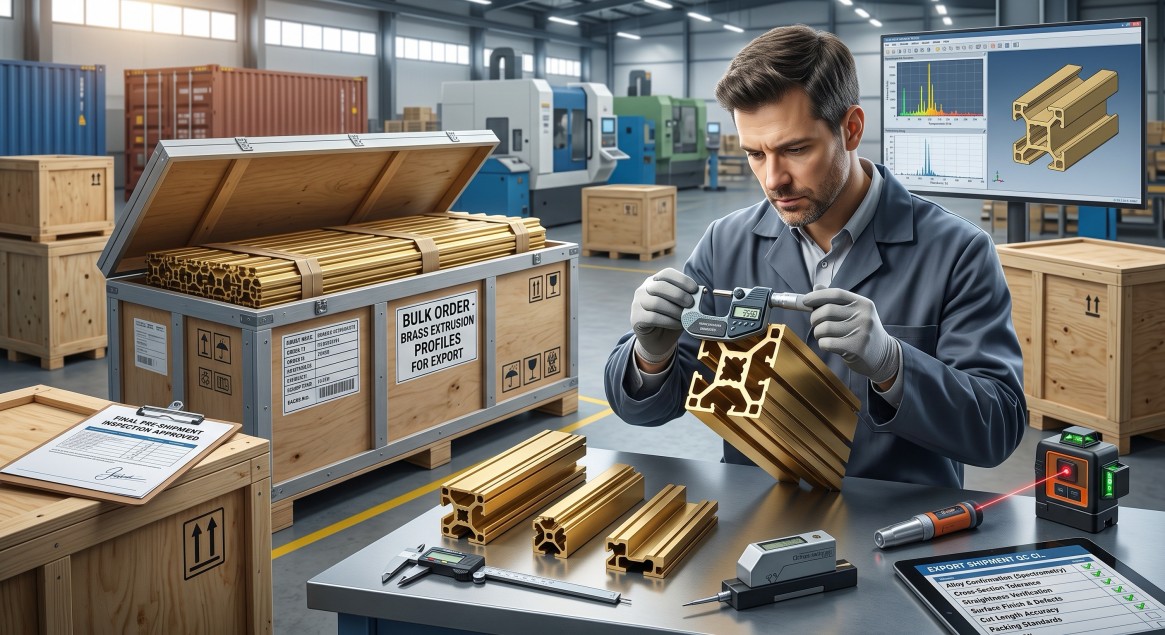
การตรวจสอบก่อนการจัดส่งจำนวนมาก
ควรตรวจสอบรูปทรงที่กำหนดเองเทียบกับแบบร่างที่ได้รับอนุมัติและตัวอย่างชิ้นงานแรก
รายการตรวจสอบที่สำคัญ ได้แก่:
| รายการตรวจสอบ | สิ่งที่ต้องตรวจสอบ |
|---|---|
| การยืนยันโลหะผสม | เกรด วิชาเคมี และใบรับรอง |
| ภาคตัดขวาง | ขนาดที่สำคัญและความหนาของผนัง |
| น้ำหนักต่อเมตร | ความสม่ำเสมอของวัสดุและหลักเกณฑ์การกำหนดราคา |
| ความตรง | ความเหมาะสมสำหรับการประกอบและการกลึง |
| บิด | การจัดแนวตามความยาวของโปรไฟล์ |
| ตัดตามความยาว | ความยาวของชิ้นงานและความเรียบของปลายชิ้นงาน |
| พื้นผิว | รอยขีดข่วน รอยบุบ รอยเส้นจากแม่พิมพ์ และการเกิดออกซิเดชัน |
| คุณสมบัติที่ผ่านการกลึง | ตำแหน่งรู เกลียว และขนาดที่ผ่านการกัดขึ้นรูป |
| การบรรจุหีบห่อ | ป้องกันการกระแทก ความชื้น และการเสียรูป |
| การตรวจสอบย้อนกลับ | การระบุชุดการผลิต ความร้อน และลำดับ |
สำหรับคำสั่งซื้อที่ต้องมีการกลึงเพิ่มเติม การตรวจสอบควรแยกแยะความแตกต่างระหว่างค่าความคลาดเคลื่อนของการอัดขึ้นรูปและค่าความคลาดเคลื่อนของการกลึงขั้นสุดท้าย
เหตุผลที่ผู้ซื้อเลือกทำงานกับ CYMBER Metal
CYMBER Metal เป็นผู้จัดจำหน่ายทองเหลือง ทองแดง บรอนซ์ CuCrZr โลหะผสมอลูมิเนียม และผลิตภัณฑ์โลหะขึ้นรูปตามสั่งสำหรับผู้ซื้อในภาคอุตสาหกรรมทั่วโลก
สำหรับโครงการขึ้นรูปทองเหลืองตามสั่ง การสนับสนุนอาจรวมถึง:
- การตรวจสอบเกรดและรูปทรงของทองเหลือง
- การอภิปรายเกี่ยวกับความเป็นไปได้ในการผลิตด้วยการอัดรีด
- การพัฒนาเครื่องมือใหม่และการประสานงานชิ้นงานตัวอย่างแรก
- การตัดตามสั่ง
- การตัดเฉือนรองด้วยเครื่อง CNC
- การตรวจสอบมิติ
- บรรจุภัณฑ์เพื่อการส่งออก
- รองรับการสั่งซื้อจำนวนมากซ้ำ
ผู้ซื้อสามารถตรวจสอบข้อมูลของ CYMBER Metal ได้เช่นกันผลิตภัณฑ์ทองเหลืองหลากหลายประเภทและความสามารถในการกลึงละเอียดเมื่อต้องจัดส่งชิ้นส่วนขึ้นรูปด้วยการอัดรีดเป็นชิ้นส่วนสำเร็จรูป
บทสรุป
ปริมาณสั่งซื้อขั้นต่ำ (MOQ), ต้นทุนเครื่องมือ และราคาสั่งซื้อจำนวนมากสำหรับโปรไฟล์ทองเหลืองขึ้นรูปตามสั่งนั้น ไม่สามารถประเมินได้จากน้ำหนักของโปรไฟล์เพียงอย่างเดียว ความพร้อมของเกรด การออกแบบหน้าตัด ความซับซ้อนของแม่พิมพ์ ผลผลิต ความคลาดเคลื่อน ความยาว การตกแต่งพื้นผิว การกลึง และการตรวจสอบ ล้วนส่งผลต่อราคาเสนอ
วิธีที่มีประสิทธิภาพที่สุดในการควบคุมต้นทุนคือการให้ซัพพลายเออร์เข้ามามีส่วนร่วมก่อนที่จะสรุปแบบร่าง การตรวจสอบความเป็นไปได้ในการผลิตจะช่วยระบุได้ว่าควรใช้ชิ้นส่วนใดในการขึ้นรูปด้วยการอัดรีด ชิ้นส่วนใดควรใช้การกลึง และค่าความคลาดเคลื่อนใดที่สามารถปรับใช้ได้โดยไม่ส่งผลกระทบต่อการทำงาน
ก่อนสั่งซื้อ โปรดขอราคาแยกต่างหากสำหรับเครื่องมือ ตัวอย่างทดลอง และการผลิตจำนวนมาก ยืนยันความเป็นเจ้าของเครื่องมือ การแก้ไขแม่พิมพ์ ขอบเขตการตรวจสอบ และการบรรจุหีบห่อเป็นลายลักษณ์อักษร ผู้ซื้อที่มีแบบร่างโปรไฟล์ใหม่สามารถส่งข้อกำหนดผ่านทางช่องทางที่กำหนดได้หน้าติดต่อของ CYMBER Metalเพื่อการตรวจสอบทางเทคนิคและการเสนอราคา
คำถามที่พบบ่อย
โดยทั่วไปแล้วปริมาณสั่งซื้อขั้นต่ำ (MOQ) สำหรับโปรไฟล์ทองเหลืองขึ้นรูปตามสั่งคือเท่าไร?
ไม่มีปริมาณสั่งซื้อขั้นต่ำ (MOQ) มาตรฐานตายตัว ปริมาณสั่งซื้อขั้นต่ำขึ้นอยู่กับเกรดของทองเหลือง น้ำหนักของชิ้นงาน การตั้งค่าเครื่องอัด ความพร้อมของแท่งโลหะ การทดสอบแม่พิมพ์ ผลผลิต และกระบวนการแปรรูปขั้นที่สอง ผู้ผลิตควรคำนวณปริมาณสั่งซื้อขั้นต่ำหลังจากตรวจสอบแบบและปริมาณความต้องการประจำปีที่คาดการณ์ไว้แล้ว
ค่าใช้จ่ายในการผลิตแม่พิมพ์รวมอยู่ในราคาสินค้าที่เป็นโปรไฟล์ทองเหลืองแล้วหรือไม่?
โดยทั่วไปแล้ว ค่าใช้จ่ายในการทำแม่พิมพ์จะถูกเสนอราคาแยกต่างหากสำหรับโปรไฟล์แบบกำหนดเองใหม่ ผู้ซื้อควรตรวจสอบว่าการออกแบบแม่พิมพ์ การทดลองอัดขึ้นรูป การแก้ไข การทำตัวอย่าง การบำรุงรักษา และการจัดเก็บรวมอยู่ในราคาหรือไม่
ค่าใช้จ่ายในการผลิตแม่พิมพ์จะได้รับคืนหรือไม่หลังจากมีการสั่งซื้อจำนวนมาก?
เรื่องนี้ขึ้นอยู่กับข้อตกลงทางการค้า ซัพพลายเออร์บางรายอาจคิดค่าเสื่อมราคาหรือให้เครดิตค่าเครื่องมือตามปริมาณการผลิตที่ตกลงกันไว้ ในขณะที่บางรายอาจเก็บไว้เป็นค่าใช้จ่ายในการพัฒนาแยกต่างหาก เงื่อนไขนี้ควรระบุไว้ในใบเสนอราคาหรือสัญญาซื้อขาย
ใครเป็นเจ้าของแม่พิมพ์ขึ้นรูปทองเหลือง?
กรรมสิทธิ์ขึ้นอยู่กับข้อตกลงการใช้เครื่องมือ การชำระค่าเครื่องมือไม่ได้หมายความว่าจะได้รับสิทธิ์ในการจัดเก็บ สิทธิ์แต่เพียงผู้เดียว หรือสิทธิ์ในการโอนโดยอัตโนมัติ ผู้ซื้อควรตรวจสอบกรรมสิทธิ์และการใช้งานที่ได้รับอนุญาตก่อนชำระเงิน
ทำไมราคาสินค้าตัวอย่างจึงสูงกว่าราคาสินค้าขายส่ง?
การผลิตแบบทดลองอัดรีดนั้นมีต้นทุนในการตั้งค่า การทดสอบแม่พิมพ์ การสูญเสียวัสดุ การตัด และการตรวจสอบที่กระจายไปในปริมาณน้อย การผลิตจำนวนมากอย่างสม่ำเสมอโดยปกติแล้วจะใช้ทรัพยากรและเวลาของเครื่องจักรได้อย่างมีประสิทธิภาพมากกว่า
สามารถจัดส่งชิ้นส่วนขึ้นรูปทองเหลืองตามสั่งเป็นชิ้นส่วนสำเร็จรูปได้หรือไม่?
ใช่แล้ว สามารถตัด เจาะ กัด กลึง ขัดเงา หรือแปรรูปอื่นๆ ได้หลังจากขึ้นรูปแล้ว ผู้ซื้อควรระบุขนาดสุดท้าย ค่าความคลาดเคลื่อน ข้อกำหนดของพื้นผิว และความต้องการในการตรวจสอบในเอกสารขอใบเสนอราคา (RFQ)
ผู้ซื้อควรจัดเตรียมไฟล์อะไรบ้างเพื่อขอใบเสนอราคา?
แบบร่าง 2 มิติที่มีขนาดกำกับนั้นมีความสำคัญอย่างยิ่ง แบบจำลอง 3 มิติ เกรดของทองเหลือง ปริมาณทดลอง ความต้องการรายปี ค่าความคลาดเคลื่อนที่สำคัญ การตกแต่งพื้นผิว ข้อกำหนดในการกลึง และคำแนะนำในการบรรจุหีบห่อ จะช่วยเพิ่มความแม่นยำในการเสนอราคา
วันที่โพสต์: 10 กรกฎาคม 2569