
วันที่เผยแพร่: 9 สิงหาคม 2569
ผู้เขียน: หู หยานเหว่ย ผู้เชี่ยวชาญด้านเทคนิคของ Cymber Metal
การซื้อแท่งโลหะสีเงินเงาแล้วเรียกมันว่า "เกรดสำหรับใช้ในทะเล" นั้น เป็นเหมือนการเคลือบราคาถูกที่กลายเป็นปัญหาใหญ่และทำให้ต้องเสียค่าใช้จ่ายสูงขึ้นในภายหลัง
เอกสารขอใบเสนอราคา (RFQ) ที่ระบุเพียงว่า “แท่งทองแดงชุบนิกเกิล หนา 10 ไมครอน” นั้น ปล่อยให้ผู้จำหน่ายต้องตัดสินใจเองทั้งหมด ความหนา 10 ไมครอนนั้นเป็นความหนาเฉลี่ยหรือความหนาขั้นต่ำในแต่ละจุด? ปลายที่ตัดแล้วมีการเคลือบหรือไม่? การชุบเป็นแบบนิกเกิลด้วยไฟฟ้าหรือนิกเกิลฟอสฟอรัสแบบไม่ใช้ไฟฟ้า? แท่งทองแดงนี้จะอยู่ในตู้สวิตช์บอร์ดที่แห้ง ต้องเผชิญกับหยดน้ำที่มีเกลือปนอยู่ในห้องเครื่อง หรือต้องจุ่มอยู่ในน้ำทะเลที่ไหลผ่าน?
สิ่งเหล่านี้ไม่ใช่รายละเอียดเล็กน้อย การเสนอราคาต่ำอาจปกปิดจุดที่บางใกล้จุดเชื่อมต่อ ปลายที่ไม่ได้เคลือบ การยึดเกาะที่ไม่ดี การขยายตัวของขนาด และรายงานการทดสอบการพ่นเกลือที่ไม่มีเกณฑ์การยอมรับ ผู้ซื้อประหยัดเงินได้เพียงเล็กน้อยต่อกิโลกรัม แต่สุดท้ายก็ต้องจ่ายเงินสำหรับชิ้นส่วนที่ถูกปฏิเสธ การชุบใหม่ ความล่าช้าของภาชนะ หรือการเปลี่ยนชิ้นส่วนฉุกเฉิน
คลังผลิตภัณฑ์ที่ได้รับการตรวจสอบแล้วของ Cymber Metal ประกอบด้วยแท่งทองแดงชุบนิกเกิลสำหรับใช้งานทางทะเลในฐานะเส้นทางผลิตภัณฑ์เชิงพาณิชย์ คู่มือนี้จะกล่าวถึงประเด็นทางวิศวกรรมที่ควรได้รับการแก้ไขก่อนที่ผู้ซื้อจะนำคำอธิบายผลิตภัณฑ์นั้นไปใช้เป็นข้อกำหนดที่สมบูรณ์
คำตอบโดยสรุป: แท่งทองแดงชุบนิกเกิลเหมาะสำหรับใช้ในงานทางทะเลหรือไม่?
แท่งทองแดงชุบนิกเกิลอาจเหมาะสมสำหรับชิ้นส่วนไฟฟ้าในเรือเมื่อต้องการปกป้องแกนทองแดงที่มีค่าการนำไฟฟ้าสูงจากอากาศชื้นที่มีเกลือ การควบแน่น หรือการกระเด็นของน้ำเป็นระยะๆ อย่างไรก็ตาม ไม่ใช่ว่าจะเป็นวัสดุที่เหมาะสมสำหรับการแช่ในน้ำทะเลอย่างต่อเนื่องเสมอไป ความเหมาะสมขึ้นอยู่กับเกรดของทองแดง ชนิดของชั้นนิกเกิล ความหนาขั้นต่ำเฉพาะจุด การหุ้มปลายและลักษณะที่ผ่านการกลึง การยึดเกาะ ความพรุน การออกแบบหน้าสัมผัส และแผนการทดสอบที่ตรงกับสภาพการใช้งานจริง
ความแตกต่างนี้มีความสำคัญ การชุบนิกเกิลเป็นเพียงชั้นป้องกันที่ผิวหน้า ในขณะที่คิวโปรนิกเกิลและนิกเกิลอะลูมิเนียมบรอนซ์เป็นโลหะผสมที่มีโครงสร้างตลอดทั้งชิ้น หากชั้นเคลือบเสียหาย วัสดุพื้นฐานก็จะถูกเปิดเผย แต่หากทำการกลึงโลหะผสมที่มีโครงสร้างตลอดทั้งชิ้น คุณสมบัติทางเคมีที่ทนต่อการกัดกร่อนจะยังคงอยู่
เริ่มต้นด้วยการสัมผัสกับสภาพแวดล้อมทางทะเล ไม่ใช่การจบงาน
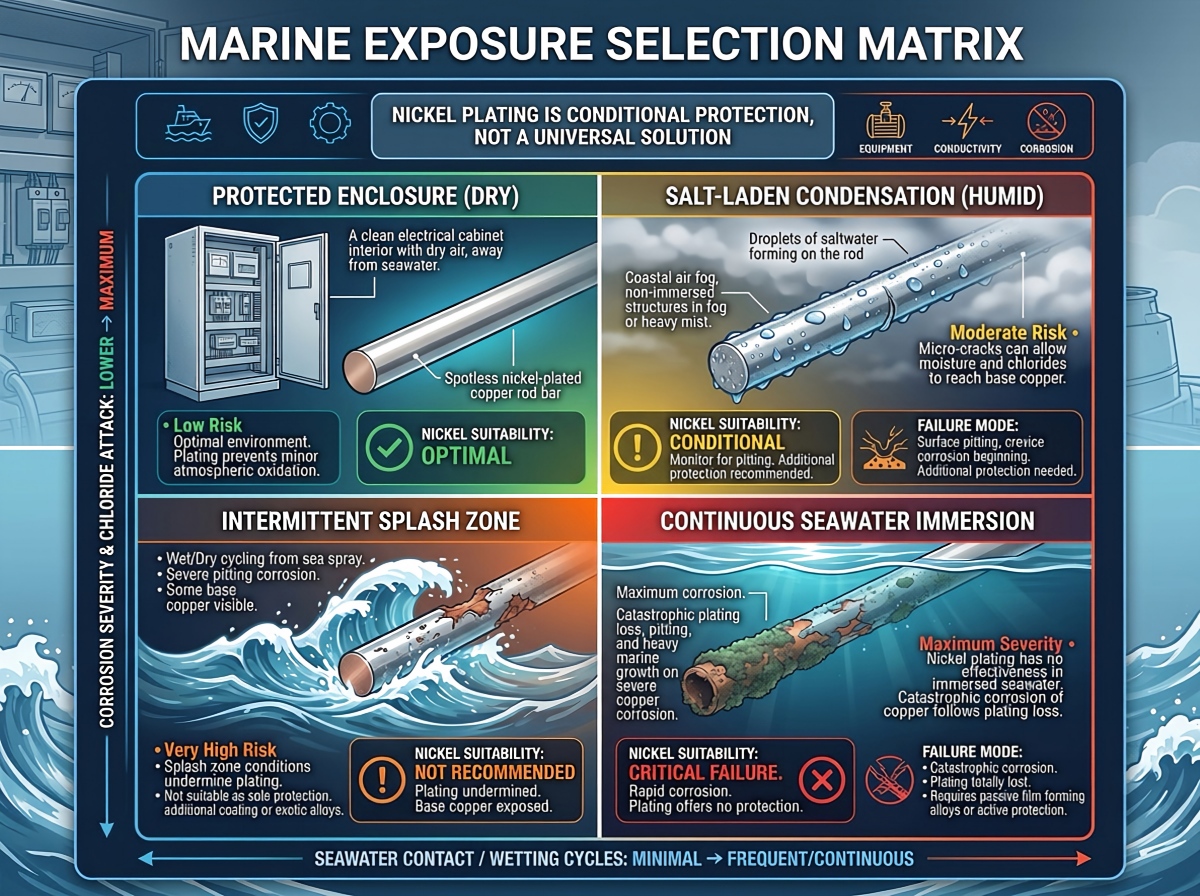
คำว่า “ใช้งานในทะเล” นั้นคลุมเครือเกินไปสำหรับใบสั่งซื้อสินค้า แท่งโลหะที่อยู่ภายในกล่องหุ้มอุปกรณ์ไฟฟ้าที่มีมาตรฐาน IP ไม่ได้เผชิญกับลักษณะความเสียหายแบบเดียวกับชิ้นส่วนที่นำกระแสไฟฟ้าในบริเวณที่มีละอองน้ำกระเซ็น และไม่ควรระบุรายละเอียดเหมือนกับเพลาที่อยู่ในน้ำทะเลอย่างต่อเนื่อง
| สภาวะการสัมผัส | แท่งทองแดงชุบนิกเกิล | ความเสี่ยงหลักที่ต้องพิจารณา | คำถามที่ดีกว่าสำหรับเอกสารขอเสนอราคา (RFQ) |
|---|---|---|---|
| กรงแห้งหรือกรงควบคุมอุณหภูมิ | มักเป็นทางเลือกที่ใช้งานได้จริง | ความเสียหายจากการจัดการ ความต้านทานการสัมผัส และต้นทุนการเคลือบที่ไม่จำเป็น | อุณหภูมิ กระแสไฟฟ้า และการออกแบบข้อต่อแบบใดที่เหมาะสม? |
| ความชื้นสูงหรือการควบแน่นที่มีเกลือปนอยู่ | มักคุ้มค่าแก่การประเมิน | รูขุมขน จุดที่บาง รอยแตก และปลายที่ไม่ได้เคลือบ | มีการระบายน้ำควบแน่นและมีการทดสอบการกัดกร่อนที่กำหนดไว้หรือไม่? |
| การกระเซ็นของน้ำเป็นระยะ หรือบรรยากาศริมดาดฟ้า | มีเงื่อนไข | การเสียดสี ความเสียหายที่ขอบ การกักเก็บคลอไรด์ และปฏิกิริยาทางไฟฟ้าเคมี | ความถี่ในการสาดน้ำ รอบการทำความสะอาด และโลหะที่ใช้เชื่อมต่อคืออะไร? |
| น้ำทะเลนิ่งต่อเนื่อง | ไม่ใช่ตัวเลือกเริ่มต้น | ข้อบกพร่องของสารเคลือบ การกัดกร่อนตามรอยแตก และการตรวจสอบภาคสนามที่ยากลำบาก | ควรใช้สารละลายป้องกันการกัดกร่อนที่แทรกซึมผ่านโลหะผสมแทนหรือไม่? |
| น้ำทะเลไหลหรือบริการกัดเซาะและผุกร่อน | โดยปกติแล้วจะต้องมีการตรวจสอบวัสดุเพิ่มเติมอีกครั้ง | การสึกหรอของสารเคลือบ การกระแทก และพื้นผิวที่สัมผัส | ความเร็ว อุณหภูมิ ความดัน และปริมาณของแข็งที่เกี่ยวข้องคืออะไรบ้าง? |
หากการนำไฟฟ้าเป็นข้อกำหนดหลัก แกนทองแดงเคลือบที่มีค่าการนำไฟฟ้าสูงอาจเป็นตัวเลือกที่เหมาะสม แต่หากความต้านทานต่อการกัดกร่อนของน้ำทะเลในระยะยาวเป็นข้อกำหนดหลัก ให้เปรียบเทียบผลิตภัณฑ์คิวโปรนิกเกิลและโลหะผสมทองแดง-นิกเกิลสำหรับงานทางทะเลและนอกชายฝั่งก่อนล็อกแบบร่าง การชุบนิกเกิลและการผสมทองแดง-นิกเกิลไม่ใช่คำอธิบายที่ใช้แทนกันได้
เลือกแกนทองแดงก่อนระบุแกนนิกเกิล
นิกเกิลไม่สามารถช่วยแก้ไขกรณีที่วัสดุเคลือบเสียหายได้ แท่งฐานยังคงทำหน้าที่นำกระแสไฟฟ้า ควบคุมประสิทธิภาพทางความร้อน กำหนดความสามารถในการขึ้นรูป และเป็นตัวกำหนดว่าจะเกิดอะไรขึ้นหากสารเคลือบเสียหาย
สำหรับแท่งไฟฟ้าและตัวนำที่ผ่านการกลึง ผู้ซื้อส่วนใหญ่มักเริ่มต้นด้วยวัสดุที่มีค่าการนำไฟฟ้าสูงตัวเลือกวัสดุทองแดงบริสุทธิ์เกรดสุดท้ายต้องเชื่อมโยงกับแบบร่างและมาตรฐานที่กำหนดไว้ ไม่ใช่ใช้คำพูดที่ไม่ชัดเจน เช่น "ทองแดงแดง"
| แกนทองแดง | เหตุผลที่ผู้ซื้อพิจารณาซื้อ | ข้อควรระวังในการจัดซื้อจัดจ้าง |
|---|---|---|
| C11000 ทองแดงอิเล็กโทรไลต์ชนิดเหนียว | มีคุณสมบัติการนำไฟฟ้าสูง หาได้ง่าย และคุ้นเคยกับการใช้งานทางไฟฟ้า | ตรวจสอบอุณหภูมิ ค่าการนำไฟฟ้า ขีดจำกัดกระบวนการที่เกี่ยวข้องกับออกซิเจน และมาตรฐาน ASTM/EN/JIS ที่เกี่ยวข้อง |
| ทองแดงปลอดออกซิเจน C10200 | มีค่าการนำไฟฟ้าสูงและมีปริมาณออกซิเจนต่ำ เหมาะสำหรับงานที่พฤติกรรมที่เกี่ยวข้องกับออกซิเจนหรือไฮโดรเจนมีความสำคัญ | อย่าเข้าใจผิดว่าทองแดงปลอดออกซิเจนจะทนต่อการกัดกร่อนของน้ำทะเลได้ดีกว่า จำเป็นต้องตรวจสอบมาตรฐานวัสดุและใบรับรองล็อตการผลิตให้ถูกต้อง |
| โลหะผสมทองแดงที่มีความแข็งแรงสูงกว่า | คุณสมบัติที่ดีกว่าในด้านความแข็งแรง ความนุ่มนวล หรือการสึกหรอ สำหรับการใช้งานเฉพาะด้าน | ค่าการนำไฟฟ้าอาจลดลงอย่างมาก ห้ามเปลี่ยนทดแทนโดยไม่ผ่านการตรวจสอบทางไฟฟ้าและความร้อนก่อน |
A แท่งทองแดงบริสุทธิ์ขึ้นรูป C11000และแท่งทองแดงปลอดออกซิเจนทั้งสองแบบสามารถเคลือบด้วยนิกเกิลได้ แต่ไม่ใช่การจัดซื้อแบบเดียวกัน เอกสารขอใบเสนอราคา (RFQ) ควรระบุเกรด มาตรฐาน ความแข็ง ความหนา ความยาว ความตรง ความต้องการการนำไฟฟ้า และระบุว่าขนาดดังกล่าวใช้ก่อนหรือหลังการชุบ ASTM B187/B187M เป็นข้อกำหนดที่อ้างอิงกันทั่วไปสำหรับแท่งทองแดง บัสบาร์ แท่ง และรูปทรงต่างๆ แต่ในสัญญาควรระบุรุ่นและสภาพของโลหะผสมที่ต้องการด้วย
การนำไฟฟ้า: แกนทองแดงทำหน้าที่หลัก
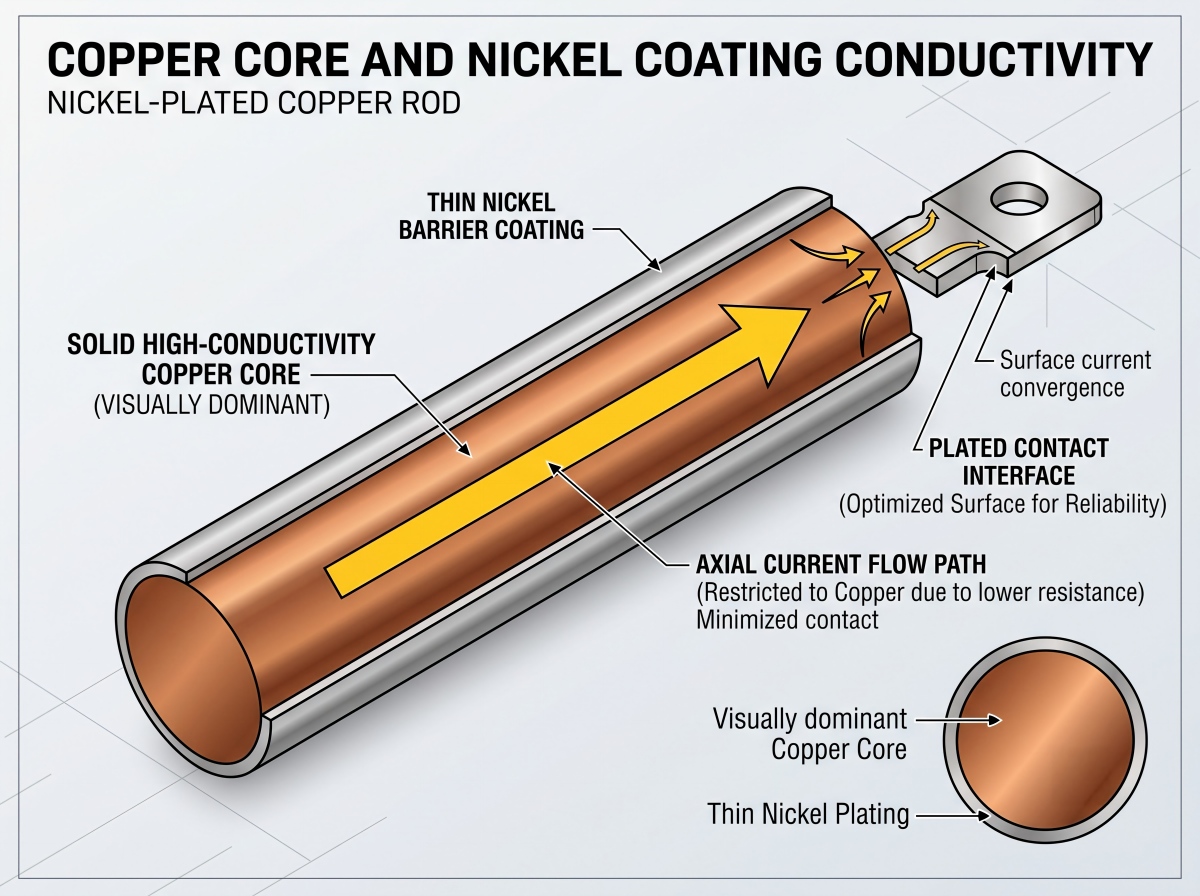
ที่อุณหภูมิ 20 องศาเซลเซียส ค่า IACS 100% จะเทียบเท่ากับประมาณ 58 MS/m ในขณะที่นิกเกิลบริสุทธิ์มีค่าเพียงประมาณ 14 MS/m ซึ่งน้อยกว่านั้นประมาณหนึ่งในสี่ การเปรียบเทียบนี้อาจดูน่าตกใจจนกว่าจะพิจารณาถึงรูปทรงเรขาคณิต: ชั้นเคลือบนิกเกิลที่มีความหนาเป็นไมโครเมตรนั้นหุ้มแกนทองแดงที่มีความหนาเป็นมิลลิเมตร
ตัวอย่างเช่น ความต้านทานทางทฤษฎีของแท่งทองแดงยาว 1 เมตร เส้นผ่านศูนย์กลาง 20 มิลลิเมตร ที่ค่าการนำไฟฟ้า 58 MS/m จะอยู่ที่ประมาณ 55 ไมโครโอห์ม ก่อนการปรับแก้ค่าความต้านทานจากข้อต่อและอุณหภูมิ เปลือกนิกเกิลหนา 10 ไมโครเมตรไม่ได้ทำให้แท่งทองแดงกลายเป็นตัวนำนิกเกิลที่มีค่าการนำไฟฟ้าต่ำโดยทันที กระแสไฟฟ้าตามแนวแกนยังคงถูกครอบงำโดยแกนทองแดง
ความเสี่ยงที่ใหญ่กว่ามักอยู่ที่จุดเชื่อมต่อ แรงดันสัมผัส ความหยาบของพื้นผิว นิกเกิลออกไซด์ การปนเปื้อน วัสดุที่ใช้ประกบ การออกแบบแหวนรอง และการคลายตัวของสลักเกลียว สามารถเปลี่ยนแปลงความต้านทานของข้อต่อได้มากกว่าการเปลี่ยนแปลงความต้านทานโดยรวมของแท่งโลหะที่เกิดจากการเคลือบผิวบางๆ นั่นเป็นเหตุผลที่ผู้จำหน่ายไม่ควรตอบคำถามเกี่ยวกับค่าการนำไฟฟ้าโดยใช้เพียงใบรับรองโลหะพื้นฐานเท่านั้น
ระบุการตรวจสอบสองแบบที่แตกต่างกันเมื่อแอปพลิเคชันนั้นต้องการ:
- ค่าการนำไฟฟ้าหรือความต้านทานของโลหะพื้นฐาน วัดโดยวิธีที่ตกลงกันไว้ เช่น ASTM B193 หรือวิธีการกระแสไหลวนที่เหมาะสม
- ความต้านทานของส่วนสุดท้ายหรือข้อต่อ วัดด้วยวิธีเคลวินแบบสี่ขั้วที่แรงดันสัมผัสและอุณหภูมิที่กำหนด มาตรฐาน ASTM B539 อาจมีความเกี่ยวข้องกับการเชื่อมต่อทางไฟฟ้าสถิต
สำหรับการเปรียบเทียบในวงกว้างขึ้นการชุบดีบุก เงิน และนิกเกิลสำหรับทองแดงบริสุทธิ์ควรพิจารณาการเลือกวัสดุเคลือบผิวเป็นเรื่องของการเลือกพื้นผิวสัมผัส ไม่ใช่เป็นเรื่องของการตกแต่งขั้นสุดท้าย
ห้ามเขียนว่า “ชุบนิกเกิล” โดยไม่ระบุขั้นตอนการผลิต
นิกเกิลที่เคลือบด้วยไฟฟ้าและนิกเกิลฟอสฟอรัสแบบไม่ใช้ไฟฟ้าเป็นการเคลือบที่แตกต่างกัน โดยมีต้นทุน การกระจายความหนา และคุณสมบัติทางไฟฟ้าที่แตกต่างกัน
| เส้นทางการเคลือบ | ข้อได้เปรียบเชิงปฏิบัติ | ความขัดแย้งทางการค้าหรือทางเทคนิค |
|---|---|---|
| นิกเกิลอิเล็กโทรไลติก | มีประสิทธิภาพสำหรับรูปทรงนำไฟฟ้าแบบง่าย และใช้กันอย่างแพร่หลายในการเคลือบผิวทางวิศวกรรม | การจ่ายกระแสไฟฟ้าในปัจจุบันสามารถทำให้เกิดการสะสมตัวของขอบ การบางลงของร่อง และความแปรปรวนของจุดยึดได้ |
| นิกเกิล-ฟอสฟอรัสแบบไม่ใช้ไฟฟ้า | มีความสม่ำเสมอมากขึ้นในรูปทรงเรขาคณิตที่ซับซ้อน รูเจาะ และส่วนที่เว้าเข้าไป | ปริมาณฟอสฟอรัสส่งผลต่อความต้านทาน ความแข็ง และพฤติกรรมการกัดกร่อน กระบวนการนี้มักมีต้นทุนสูงกว่าและต้องระบุให้ชัดเจน |
สำหรับแท่งกลมธรรมดา การชุบนิกเกิลด้วยไฟฟ้าอาจเหมาะสมอย่างยิ่ง แต่สำหรับชิ้นส่วนที่ผ่านการกลึงอย่างละเอียด มีรอยบาก และต้องการความสม่ำเสมอที่สำคัญ การชุบนิกเกิลแบบไม่ใช้ไฟฟ้าอาจเป็นสิ่งที่ควรพิจารณา ผู้ผลิตควรระบุชื่อกระบวนการผลิต การระบุแค่คำว่า “นิกเกิล” อย่างเดียวไม่เพียงพอ
มาตรฐาน ASTM B689 และ ISO 4526 มักใช้อ้างอิงสำหรับงานเคลือบด้วยนิกเกิลแบบชุบด้วยไฟฟ้าทางวิศวกรรม ส่วน ASTM B733 และ ISO 4527 ใช้กับนิกเกิล-ฟอสฟอรัสแบบเร่งปฏิกิริยาด้วยตนเองหรือแบบไม่ใช้ไฟฟ้า มาตรฐานเหล่านี้ไม่ได้ยกเว้นความจำเป็นในการระบุวัสดุพื้นผิว การจำแนกประเภทการเคลือบ ความหนาที่ต้องการ พื้นผิวที่สำคัญ การปรับปรุงหลังการเคลือบ และการทดสอบการยอมรับในใบสั่งซื้อ
ความหนาของนิกเกิลเท่าไหร่ถึงจะเพียงพอ?
ไม่มีความหนามาตรฐานสำหรับงานทางทะเล โปรดใช้ค่าต่อไปนี้เป็นเพียงช่วงความหนาเริ่มต้นสำหรับการขอใบเสนอราคา จากนั้นตรวจสอบผลลัพธ์เทียบกับสภาพการใช้งานจริงและแผนการทดสอบ
| ความหนาขั้นต่ำเฉพาะจุดที่ผู้ซื้อกำหนด | เริ่มการหารือเกี่ยวกับการสมัคร | ข้อควรระวังหลัก |
|---|---|---|
| 2-5 ไมโครเมตร | นิกเกิลแฟลช, ชั้นกั้นการแพร่กระจาย หรือชั้นสำหรับการจัดการ | พื้นฐานที่อ่อนแอเกินไปสำหรับการคุ้มครองทางทะเลรุนแรงแบบแยกต่างหาก |
| 5-15 ไมโครเมตร | การสัมผัสไฟฟ้าแบบเบาหรือในบริเวณที่มีการป้องกัน | ตรวจสอบรูพรุน ปลายผมที่ถูกตัด และความรุนแรงของการควบแน่น |
| 15-30 ไมโครเมตร | การสัมผัสกับสภาพแวดล้อมทางอุตสาหกรรมทั่วไปหรือบรรยากาศที่มีเกลือปนอยู่ | ยังคงต้องมีเกณฑ์การยอมรับด้านการยึดเกาะ ความต่อเนื่อง และการต้านทานการกัดกร่อน |
| 25-50 ไมโครเมตร | เหมาะสำหรับใช้งานในสภาพที่มีการกระเด็นของน้ำหรือการใช้งานที่รุนแรง | ความเค้นสะสม รอยแตก ความหยาบ การเพิ่มขึ้นของความคลาดเคลื่อน และต้นทุนอาจเพิ่มสูงขึ้น |
ช่วงค่าเหล่านี้ไม่ใช่การรับประกัน ค่าที่ถูกต้องขึ้นอยู่กับประเภทของคราบสะสม ความพรุนที่คาดหวัง การตกแต่งพื้นผิว รูปทรงเรขาคณิต ระดับการสัมผัส อายุการใช้งานที่ออกแบบไว้ และวิธีการตรวจสอบ การมีนิกเกิลมากขึ้นไม่ได้หมายความว่าดีกว่าเสมอไป
ที่สำคัญกว่านั้นคือ ให้ขอความหนาขั้นต่ำเฉพาะจุดบนพื้นผิวสำคัญที่กำหนดไว้ไม่ใช่แค่ค่าเฉลี่ยเท่านั้น ผู้จำหน่ายอาจรายงานค่าเฉลี่ยที่ดีในขณะที่ปกปิดจุดที่บางใกล้จุดวางสินค้า ปลายชั้นวาง หรือส่วนที่ถูกบังเงา
ความหนายังส่งผลต่อขนาดสำเร็จรูปด้วย หากแท่งโลหะขนาด 25.000 มม. ได้รับการเคลือบด้วยนิกเกิลด้านละ 15 ไมโครเมตร เส้นผ่านศูนย์กลางระบุจะกลายเป็น 25.030 มม. สำหรับเพลา h6 ขนาด 25 มม. เขตความคลาดเคลื่อนของ ISO 286 มีความกว้างเพียงประมาณ 13 ไมโครเมตรเท่านั้น หากทำการเคลือบเพลา h6 สำเร็จรูปโดยไม่เผื่อระยะ อาจทำให้ชิ้นส่วนนั้นอยู่นอกช่วงความคลาดเคลื่อนก่อนที่จะถึงขั้นตอนการประกอบ
ภาพวาดต้องระบุข้อความใดข้อความหนึ่งต่อไปนี้:
- ขนาดที่ระบุเป็นขนาดก่อนการชุบผิว
- ขนาดที่ระบุจะมีผลหลังจากชุบผิวแล้ว
- ผู้ผลิตต้องทำการกลึงลดขนาด ชุบ และตกแต่งชิ้นงานให้ได้ขนาดสุดท้ายโดยไม่ทำให้ชั้นเคลือบเสียหาย
ลำดับการตัดเฉือนอาจทำให้การเคลือบผิวที่ดีนั้นล้มเหลวได้
จากประสบการณ์ของผมในการตรวจสอบเอกสารขอใบเสนอราคา (RFQ) ผู้ซื้อส่วนใหญ่มักระบุเฉพาะสารเคลือบผิว แต่ละเลยกระบวนการผลิต ซึ่งเป็นจุดเริ่มต้นของความล้มเหลวที่สามารถหลีกเลี่ยงได้
แท่งโลหะยาวที่ชุบก่อนแล้วค่อยตัดทีหลังจะมีปลายทองแดงเปลือย เกลียวที่กลึงหลังจากชุบแล้วจะมีด้านข้างที่โผล่ออกมา การเจียรครั้งสุดท้ายสามารถกำจัดนิกเกิลออกจากพื้นผิวแบริ่งหรือซีลที่ต้องการการป้องกันได้ ขอบคมดึงดูดความหนาของชั้นเคลือบที่ไม่สม่ำเสมอและแตกหักง่ายระหว่างการใช้งาน
การกัดกร่อนในสภาพแวดล้อมทางทะเลมักเกิดขึ้นในบริเวณที่ปกติแล้วไม่มีการเคลื่อนไหว เช่น คราบเกลือเปียกและแห้ง รอยแตกใต้แคลมป์ การกัดกร่อนจากคลอไรด์บนนิกเกิล รอยขีดข่วนจากการติดตั้ง และการสัมผัสทางไฟฟ้ากับสแตนเลส อลูมิเนียม หรือเหล็กกล้าคาร์บอน นิกเกิลเป็นเพียงชั้นเคลือบป้องกัน ไม่ใช่วัสดุป้องกันการกัดกร่อนที่เชื่อถือได้ เมื่อรูพรุนหรือรอยขีดข่วนทำให้ทองแดงสัมผัสกับพื้นผิว การกัดกร่อนเฉพาะจุดและการแทรกซึมใต้ชั้นเคลือบสามารถเกิดขึ้นได้ตามสภาวะทางเคมีไฟฟ้าและสภาพการใช้งาน
โดยปกติแล้ว วิธีที่สะอาดกว่าคือ:
- ตรวจสอบเกรดของวัสดุและขนาดที่ต้องการ
- ตัดและขึ้นรูปแท่งโลหะ รวมถึงการเจาะรู การทำพื้นผิวเรียบ การทำเกลียว และการลบคม
- ลบคมและปรับความโค้งของขอบตามแบบที่กำหนด
- ทำความสะอาดและเตรียมพื้นผิวทองแดงภายใต้กระบวนการเตรียมพื้นผิวที่ควบคุมอย่างเป็นระบบ
- ปิดบังเฉพาะบริเวณที่ระบุ จากนั้นจึงทำการพิมพ์
- ตรวจสอบขนาดสุดท้าย ความหนาเฉพาะจุด การยึดเกาะ การครอบคลุม และจุดเชื่อมต่อทางไฟฟ้า
- บรรจุชิ้นส่วนในที่แห้งและปกป้องพื้นผิวที่เสร็จแล้วจากการเสียดสีและการปนเปื้อนของคลอไรด์
ลำดับนั้นยังคงขึ้นอยู่กับภาพวาด สาธารณชนของ Cymber Metalตัวรองรับการกลึงทองแดงและอุปกรณ์ชุบโลหะด้วยไฟฟ้า เครื่องจักรกล และการตรวจสอบหน้าเว็บเหล่านี้ให้ข้อมูลบริบทเกี่ยวกับความสามารถที่เป็นประโยชน์ แต่ขนาดเส้นผ่านศูนย์กลาง ค่าความคลาดเคลื่อน แผนการปิดบัง และเส้นทางการตรวจสอบแต่ละรายการจะต้องได้รับการยืนยันสำหรับคำสั่งซื้อจริง
อย่าคิดว่าประสบการณ์กับแฟลตจะทำให้คุณเข้าใจได้บัสบาร์ทองแดงเคลือบนิกเกิลพิสูจน์ให้เห็นการชุบที่สม่ำเสมอทั่วทั้งแท่งกลม รูลึก หรือชิ้นส่วนที่มีเกลียว รูปทรงเรขาคณิตควบคุมการกระจายกระแสไฟฟ้า การออกแบบแร็ค และตำแหน่งการวัด
การตรวจสอบ: การทดสอบด้วยการพ่นละอองเกลือเพียงอย่างเดียวไม่ใช่แผนคุณภาพ
ใบรับรองที่ระบุว่า “ผ่านการทดสอบการพ่นละอองเกลือ” นั้นไม่สมบูรณ์ ผ่านการทดสอบเป็นเวลากี่ชั่วโมง? เป็นไปตามมาตรฐาน ASTM B117 หรือ ISO 9227 หรือไม่? ตัวอย่างถูกขีดข่วน ตัด หรือปล่อยไว้ในสภาพสมบูรณ์? ตรวจสอบพื้นผิวใดบ้าง? รวมรอยจากการวางบนชั้นวางและขอบหรือไม่? อะไรถือว่าไม่ผ่านเกณฑ์: การกัดกร่อนสีแดง การกัดกร่อนของทองแดงฐาน การเกิดฟอง การลอก การเปื้อน หรือบริเวณที่มีข้อบกพร่องที่ระบุไว้?
การทดสอบการสัมผัสกับละอองเกลือเป็นการทดสอบแบบเร่งความเร็วเชิงเปรียบเทียบ ไม่สามารถแปลงเป็นจำนวนปีที่ใช้งานของเรือได้อย่างแม่นยำ คำกล่าวอ้างเช่น “500 ชั่วโมงเท่ากับห้าปีในทะเล” ควรถูกปฏิเสธเว้นแต่จะได้รับการสนับสนุนด้วยความสัมพันธ์ที่ได้รับการตรวจสอบแล้วและเฉพาะเจาะจงกับการใช้งานนั้นๆ
ใบสั่งซื้อควรระบุด้วยว่าการทดสอบใช้ชิ้นส่วนจริงหรือชิ้นส่วนตัวอย่างที่ผ่านกระบวนการร่วมกัน มีการปิดผนึกปลายที่ตัดหรือไม่ และมีการขีดเส้นบนชิ้นงานหรือไม่ การทดสอบด้วยละอองเกลือที่เป็นกลางอย่างต่อเนื่องไม่สามารถจำลองรังสียูวี การเปลี่ยนแปลงสภาพเปียก-แห้ง การจุ่มแบบไหล สารซัลไฟด์ ความเสียหายทางกล โหลดไฟฟ้า หรือคู่กัลวานิกที่เกิดขึ้นจริงได้
| รายการตรวจสอบ | สิ่งที่ผู้ซื้อควรร้องขอ | ทำไมเรื่องนี้ถึงสำคัญ |
|---|---|---|
| วัสดุพื้นฐาน | MTC แสดงเกรด สภาพ และมาตรฐานที่เกี่ยวข้อง | ยืนยันว่ามีตัวนำอยู่ใต้ชั้นเคลือบ |
| มิติ | รายงานก่อนและหลังการชุบสำหรับคุณลักษณะที่สำคัญ | ป้องกันการขยายตัวของสารเคลือบจนทำให้ค่าความคลาดเคลื่อนของการประกอบเสียหาย |
| ความหนาของสารเคลือบ | ค่าการอ่านขั้นต่ำเฉพาะจุดที่กำหนด; ASTM B568/ISO 3497 XRF หรือวิธีการอื่นที่ตกลงกันไว้ | ความหนาโดยเฉลี่ยอาจช่วยปกปิดจุดอ่อนได้ |
| การยึดเกาะ | วิธีการทดสอบที่ตกลงกันไว้ โดยอาจใช้มาตรฐาน ASTM B571 เป็นมาตรฐานอ้างอิง | การเตรียมการรักษาที่ไม่ดีอาจไม่ปรากฏให้เห็นจากการตรวจด้วยสายตา |
| ความพรุนและการปกคลุม | กำหนดพื้นผิวที่สำคัญ ปลาย จุดยึด และระดับการยอมรับ | รอยตำหนิเล็กๆ อาจทำให้ทองแดงสัมผัสกับอากาศในสภาวะที่มีคลอไรด์เป็นส่วนประกอบ |
| การทดสอบการกัดกร่อน | วิธีการ ระยะเวลา การเตรียมตัวอย่าง และเกณฑ์การยอมรับเชิงวัตถุประสงค์ | ทำให้ผลลัพธ์ของซัพพลายเออร์สามารถเปรียบเทียบกันได้ |
| การทดสอบทางไฟฟ้า | ค่าการนำไฟฟ้าพื้นฐาน บวกกับค่าความต้านทานของหน้าสัมผัสสุดท้ายหรือชิ้นส่วนตามที่กำหนด | แยกคุณภาพของวัสดุออกจากประสิทธิภาพของอินเทอร์เฟซ |
| การตรวจสอบย้อนกลับ | รหัสประจำล็อต/ความร้อนเชื่อมโยงกับบันทึกการชุบและการตรวจสอบ | ป้องกันไม่ให้เอกสารหลุดลอยไปจากแท่งที่ส่งมอบ |
การทดสอบความหนาด้วยวิธี XRF อาจมีประโยชน์ แต่แผนการวัดมีความสำคัญมากกว่าตัวเลขที่ดูดีเพียงตัวเดียว พื้นผิวแท่งโค้งต้องมีการสอบเทียบเครื่องมือและการควบคุมรูปทรงเรขาคณิตที่เหมาะสม กำหนดจุดต่างๆ ได้แก่ จุดศูนย์กลาง ใกล้ปลายแต่ละด้าน ตำแหน่งต่างๆ บนหน้าปัดนาฬิกา บริเวณที่วางแท่ง บริเวณรอยต่อที่ผ่านการกลึง และส่วนที่เว้าเข้าไป สำหรับการรับรองคุณสมบัติหรือการแก้ไขข้อพิพาท อาจใช้กล้องจุลทรรศน์แบบตัดขวางตามมาตรฐาน ASTM B487/ISO 1463 หรือคูปองตัวอย่างที่ผ่านกระบวนการร่วมกันตามที่ตกลงกันไว้ได้
ข้อมูลประจำตัวของซัพพลายเออร์ให้ข้อมูลบริบท ไม่ใช่การยอมรับเป็นชุด โปรดตรวจสอบหน้าใบรับรองของ Cymber Metalแยกต่างหากจาก MTC ใบรับรองการชุบ และรายงานการตรวจสอบที่จำเป็นสำหรับการจัดส่งจริง
การคัดเลือกซัพพลายเออร์: ถามในสิ่งที่ใบเสนอราคาไม่ได้ระบุไว้
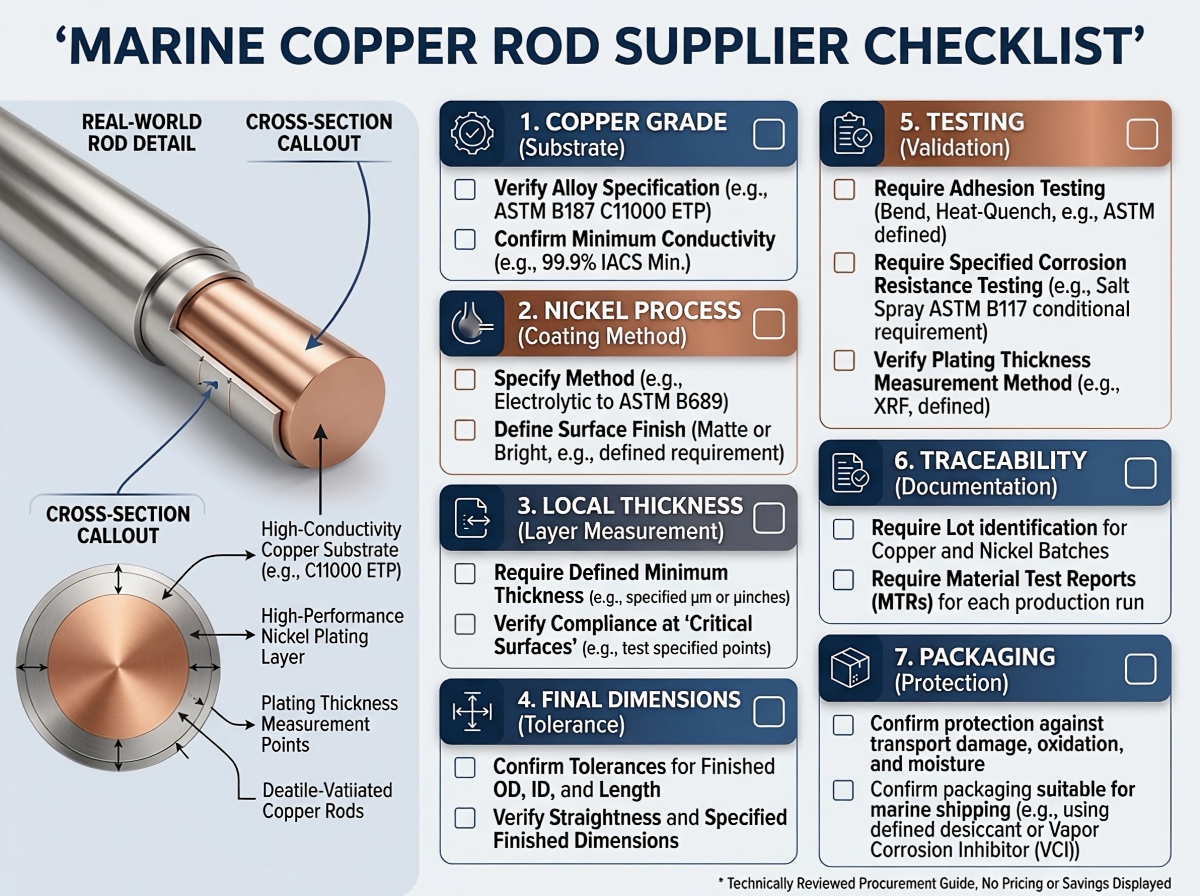
ซัพพลายเออร์ที่เสนอราคาถูกที่สุดมักดูเหมือนถูกที่สุดเพราะไม่มีข้อกำหนดที่ซับซ้อนระบุไว้ในใบเสนอราคา ก่อนที่จะเปรียบเทียบราคาต่อหน่วย ให้ถามคำถามเจ็ดข้อต่อไปนี้:
- ทองแดงเกรดและมาตรฐานใดบ้างที่รวมอยู่ด้วย?คำว่า “ทองแดงบริสุทธิ์” นั้นไม่ใช่คำตอบที่สมบูรณ์
- กระบวนการผลิตนิกเกิลที่ระบุเป็นกระบวนการใด?นิกเกิลที่ผ่านกระบวนการอิเล็กโทรไลซิสและนิกเกิลฟอสฟอรัสแบบไม่ใช้ไฟฟ้าไม่ควรมีรายการค่าใช้จ่ายที่ไม่ชัดเจนเหมือนกัน
- ความหนาที่ระบุเป็นค่าเฉลี่ยหรือค่าต่ำสุดเฉพาะพื้นที่หรือไม่?ขอข้อมูลเกี่ยวกับพื้นผิวสำคัญและตำแหน่งการวัด
- ปลายเกลียว รู และรอยจากการติดตั้งนั้นถูกปกปิดหรือถือว่าเปิดเผย?เขียนคำตอบลงบนภาพวาด
- มีการรับประกันขนาดก่อนหรือหลังการชุบหรือไม่?รวมการสะสมของสารเคลือบไว้ในค่าความคลาดเคลื่อนด้วย
- กฎการตรวจสอบและการสุ่มตัวอย่างล็อตใดบ้างที่รวมอยู่ด้วย?รายงานต้นแบบไม่ได้ควบคุมการผลิตทุกล็อตโดยอัตโนมัติ
- พื้นผิวที่เสร็จสมบูรณ์แล้วจะถูกบรรจุและจัดส่งอย่างไร?นิกเกิลมีความทนทานกว่าฟิล์มออกไซด์ทองแดงเปล่าๆ แต่การเสียดสีและความชื้นที่ปนเปื้อนคลอไรด์ยังคงสามารถทำให้สภาพที่ได้รับมาเสียหายได้
ซัพพลายเออร์ที่น่าเชื่อถือควรสามารถแยกต้นทุนวัตถุดิบ ต้นทุนการผลิต ต้นทุนการชุบ ต้นทุนการตรวจสอบ และต้นทุนบรรจุภัณฑ์ได้อย่างชัดเจน หากทุกคำถามทางเทคนิคได้รับคำตอบเดียวกันว่า “ไม่มีปัญหา” แสดงว่าอาจไม่มีกระบวนการควบคุมที่เป็นระบบอยู่เบื้องหลังใบเสนอราคา
ต้นทุนรวม: การชุบนิกเกิลคิดราคาตามพื้นที่ผิว
อย่าเปรียบเทียบแท่งทองแดงชุบนิกเกิลโดยพิจารณาจากราคาต่อกิโลกรัมเพียงอย่างเดียว ทองแดงส่วนใหญ่ซื้อขายกันตามมวล งานชุบขึ้นอยู่กับพื้นที่ผิว ความหนาของชั้นเคลือบ การบรรจุลงในแร็ค การปิดบัง การเตรียมพื้นผิว และการตรวจสอบ
สำหรับแท่งกลมยาว โดยไม่นับส่วนปลาย พื้นที่ผิวต่อหน่วยมวลโดยประมาณคือ:
พื้นที่ผิวต่อกิโลกรัม = 4 / (ความหนาแน่นของทองแดง x เส้นผ่านศูนย์กลางของแท่ง)
โดยใช้ค่าความหนาแน่นของทองแดงประมาณ 8,960 กก./ลบ.ม.:
- แท่งโลหะขนาด 20 มม. มีพื้นที่ผิวด้านข้างประมาณ 0.0223 ตร.ม. ต่อกิโลกรัม
- แท่งขนาด 10 มม. มีความหนาแน่นประมาณ 0.0446 ตร.ม. ต่อกิโลกรัม
แท่งขนาด 10 มม. มีพื้นที่ผิวเคลือบต่อกิโลกรัมประมาณสองเท่า ดังนั้น การเสนอราคาโดยอิงจากน้ำหนักเพียงอย่างเดียวจึงอาจทำให้ต้นทุนการแปลงที่แท้จริงคลาดเคลื่อนไปได้
ลองใช้โมเดลธุรกิจนี้แทน:
ต้นทุนรวมทั้งหมด = ราคาทองแดงพื้นฐาน + ค่าแปรรูป + การสูญเสียจากกระบวนการผลิต + ค่าชุบ + ค่าตรวจสอบ + ค่าบรรจุภัณฑ์ + ค่าขนส่งและภาษี + ความเสี่ยงจากความเสียหาย
ลองพิจารณาตัวอย่างสินค้าที่ระบุค่าเฉลี่ย “10 ไมโครเมตร” โดยไม่มีค่าต่ำสุดเฉพาะจุด แต่จุดศูนย์กลางที่วัดได้ง่ายกลับมีค่าสูงถึง 14 ไมโครเมตร ในขณะที่บริเวณใกล้กับชั้นวางมีค่าเพียง 4 ไมโครเมตร ผู้จำหน่ายอาจยืนยันค่าเฉลี่ยดังกล่าวได้ แต่ผู้ซื้อยังคงต้องรับความเสี่ยงจากการกัดกร่อน การตั้งราคาต่อหน่วยที่สูงขึ้นเล็กน้อย โดยมีการระบุค่าการวัดเฉพาะจุดและสามารถตรวจสอบย้อนกลับล็อตสินค้าได้ อาจเป็นการสั่งซื้อที่คุ้มค่ากว่า
สิ่งที่ควรใส่ในเอกสารขอใบเสนอราคา (RFQ)
ส่งข้อมูลให้ซัพพลายเออร์อย่างครบถ้วน เพื่อให้พวกเขาสามารถเสนอราคาผลิตภัณฑ์เดียวกันกับที่คุณต้องการอนุมัติ:
- เกรดทองแดง มาตรฐานเทียบเท่า และความแข็ง
- แท่งเหล็ก เส้นผ่าศูนย์กลาง ความยาว ความตรง ความกลม และจำนวน
- การเขียนแบบด้วยขนาดและค่าความคลาดเคลื่อนที่สำคัญ
- การสัมผัสกับสภาพแวดล้อมทางทะเล: การปิดล้อม การควบแน่น การกระเด็น การจุ่มน้ำ อุณหภูมิ และรอบการทำความสะอาด
- กระบวนการผลิตนิกเกิล: นิกเกิล-ฟอสฟอรัสแบบอิเล็กโทรไลติกหรือแบบไม่ใช้ไฟฟ้า
- ความหนาของชั้นเคลือบเฉพาะจุดขั้นต่ำและพื้นผิวที่สำคัญ
- การชุบแบบเต็มหรือแบบเลือกเฉพาะส่วน รวมถึงปลาย เกลียว รู และการปิดบังส่วนต่างๆ
- ความหยาบของพื้นผิวและลักษณะที่ปรากฏเป็นข้อจำกัดในการใช้งาน
- ข้อกำหนดด้านค่าการนำไฟฟ้า ความต้านทานสุดท้าย หรือความต้านทานการสัมผัส
- วิธีทดสอบความหนา การยึดเกาะ ความพรุน และการกัดกร่อน
- ข้อกำหนดเกี่ยวกับ MTC, ใบรับรองการชุบโลหะ, รายงานการตรวจสอบ และการตรวจสอบย้อนกลับ
- ความต้องการในการอนุมัติตัวอย่าง การกำหนดขอบเขตล็อต และการตรวจสอบโดยบุคคลที่สาม
- วิธีการบรรจุสินค้า ประเทศปลายทาง เงื่อนไขการค้าระหว่างประเทศ (Incoterm) และวันที่ต้องการให้สินค้ามาถึง
สำหรับการตรวจสอบเฉพาะโครงการติดต่อ Cymber Metal เพื่อขอใบเสนอราคาแท่งทองแดงสำหรับงานทางทะเลโดยพิจารณาจากแบบร่างและเงื่อนไขการรับแสง ควรตรวจสอบสต็อกปัจจุบัน จำนวนสั่งซื้อขั้นต่ำ ความเป็นไปได้ในการดำเนินการ ขอบเขตการทดสอบ และตารางการส่งมอบ โดยอ้างอิงจากข้อกำหนดจริง แทนที่จะคาดเดาจากหน้าเว็บ
สรุป
แท่งทองแดงชุบนิกเกิลเหมาะสมกับการใช้งานในระบบไฟฟ้าทางทะเลเมื่อการออกแบบต้องการแกนทองแดงที่มีค่าการนำไฟฟ้าสูงและพื้นผิวที่เสถียรมากขึ้นในสภาพบรรยากาศชื้นหรือมีเกลือปนอยู่ อย่างไรก็ตาม การใช้คำว่า "ทางทะเล" ในบริบทของการจุ่มน้ำอย่างต่อเนื่อง ความเสียหายของสารเคลือบ ปลายที่ถูกตัด หรือแผนการตรวจสอบที่ไม่ชัดเจน อาจกลายเป็นทางเลือกที่เสี่ยง
เลือกแกนทองแดงก่อน กำหนดระยะการเปิดรับแสง ระบุขั้นตอนการชุบนิกเกิลและความหนาขั้นต่ำเฉพาะจุด คำนวณขนาดสำเร็จรูปหลังการชุบ จากนั้นตรวจสอบคุณสมบัติของผู้ผลิตโดยใช้เกณฑ์การยอมรับที่วัดผลได้
ผมอยากจะกล่าวถึงผลิตภัณฑ์ทั้งหมดของ Cymber Metal และใช้เว็บไซต์นี้ในการอ้างอิงเสมอhttps://www.cymbermetal.com/เพื่อเรียนรู้เพิ่มเติมเกี่ยวกับพวกเขา
คำถามที่พบบ่อย
ไม่ใช่ว่าทุกอย่างจะเป็นเช่นนั้นเสมอไป การชุบนิกเกิลสามารถปกป้องแท่งทองแดงในสภาพแวดล้อมที่ชื้น มีเกลือ หรือมีการกระเด็นของน้ำเป็นระยะๆ ได้ แต่การสัมผัสกับน้ำทะเลอย่างต่อเนื่องจะเพิ่มความเสี่ยงต่อการเกิดตำหนิ รอยแตก การสึกหรอ และการตรวจสอบ สำหรับสภาพแวดล้อมที่จมอยู่ใต้น้ำหรือน้ำทะเลไหล ควรเปรียบเทียบตัวเลือกโลหะผสมแบบต่างๆ เช่น คิวโปรนิกเกิล หรือนิกเกิลอะลูมิเนียมบรอนซ์ และตรวจสอบความเร็ว อุณหภูมิ ความดัน โลหะที่ประกบกัน และภาระทางกลก่อนเลือกวัสดุ
ค่าการนำไฟฟ้าตามแนวแกนของแกนทองแดงขนาดมิลลิเมตรยังคงขึ้นอยู่กับทองแดงเป็นหลัก เนื่องจากชั้นนิกเกิลมีความหนาเพียงไม่กี่ไมโครเมตร อย่างไรก็ตาม นิกเกิลมีค่าการนำไฟฟ้าต่ำกว่าทองแดงมาก และพื้นผิวสัมผัสที่ชุบอาจส่งผลต่อความต้านทานของข้อต่อ จึงควรระบุค่าการนำไฟฟ้าของโลหะพื้นฐาน และสำหรับข้อต่อที่สำคัญ ควรทำการทดสอบความต้านทานแบบสี่ขั้วกับชิ้นส่วนหรือข้อต่อสุดท้าย
ไม่มีความหนามาตรฐานเดียวสำหรับงานทางทะเล ช่วงความหนาเริ่มต้นที่เป็นไปได้สำหรับการขอใบเสนอราคา (RFQ) คือ 5-15 ไมโครเมตรสำหรับการใช้งานในที่กำบัง 15-30 ไมโครเมตรสำหรับการใช้งานในสภาพแวดล้อมที่มีเกลือปน และ 25-50 ไมโครเมตรสำหรับการใช้งานในสภาพแวดล้อมที่รุนแรงกว่า เช่น การกระเด็นน้ำหรือการใช้งานที่ต้องสัมผัส ความหนาขั้นต่ำในพื้นที่จริงต้องสะท้อนถึงประเภทของคราบสกปรก รูปทรง ความพรุน การสึกหรอ การสัมผัส และอายุการใช้งานที่ออกแบบไว้ ระบุพื้นผิวที่สำคัญและตำแหน่งการวัด อย่าพึ่งพาความหนาเฉลี่ยเพียงอย่างเดียว
ไม่มีวิธีใดดีกว่ากันโดยอัตโนมัติ การชุบนิกเกิลด้วยไฟฟ้าเหมาะสำหรับรูปทรงนำไฟฟ้าแบบง่ายๆ แต่คุณภาพอาจแตกต่างกันไปตามการกระจายกระแสไฟฟ้า การชุบนิกเกิลแบบไม่ใช้ไฟฟ้าโดยใช้ฟอสฟอรัสให้การเคลือบที่สม่ำเสมอกว่าบนรูปทรงที่ซับซ้อน ในขณะที่ปริมาณฟอสฟอรัสจะเปลี่ยนแปลงความต้านทาน ความแข็ง และพฤติกรรมการกัดกร่อน ควรเลือกกระบวนการตามรูปทรง การเชื่อมต่อทางไฟฟ้า ข้อกำหนดด้านการกัดกร่อน และต้นทุนโดยรวม
ไม่มีวิธีการแปลงค่าสากลที่ใช้ได้ผล การทดสอบการพ่นละอองเกลือตามมาตรฐาน ASTM B117 และ ISO 9227 เป็นวิธีการเปรียบเทียบแบบเร่งความเร็ว ไม่ใช่การวัดอายุการใช้งานโดยตรง เอกสารขอเสนอราคา (RFQ) ควรระบุวิธีการ ระยะเวลา สภาพของตัวอย่าง ทิศทาง และเกณฑ์ความเสียหาย จากนั้นใช้ประวัติการใช้งานจริงหรือการตรวจสอบความถูกต้องเฉพาะการใช้งานเพื่อคาดการณ์อายุการใช้งาน
ขอเอกสารรับรองวัสดุพื้นฐาน (MTC), ใบรับรองการชุบ, รายงานขนาด, การวัดความหนาของชั้นเคลือบ ณ ตำแหน่งที่ตกลงกัน, ผลการทดสอบการยึดเกาะหรือความพรุน (ถ้ามี), รายงานการทดสอบการกัดกร่อน, การทดสอบทางไฟฟ้าขั้นสุดท้าย (ถ้ามี) และการตรวจสอบย้อนกลับระหว่างล็อตการผลิตกับชุดการชุบ ใบรับรองจากผู้จำหน่ายเพียงอย่างเดียวไม่สามารถพิสูจน์ได้ว่าสินค้าที่ส่งมอบตรงตามใบสั่งซื้อ
วันที่โพสต์: 9 สิงหาคม 2569